Por que o controle de qualidade é importante
A usinagem CNC tem como objetivo produzir peças precisas e confiáveis. Afinal, esse é o objetivo, certo?
Mas a realidade é a seguinte: mesmo com máquinas caras, as coisas dão errado.
- As ferramentas se desgastam.
- Os materiais se movem.
- Os programas contêm erros.
- Atraso nos jogos.
Na MachMaster, nada passa despercebido. A diferença é que todos os problemas são sinalizados antes de chegarem até você. Veja como.
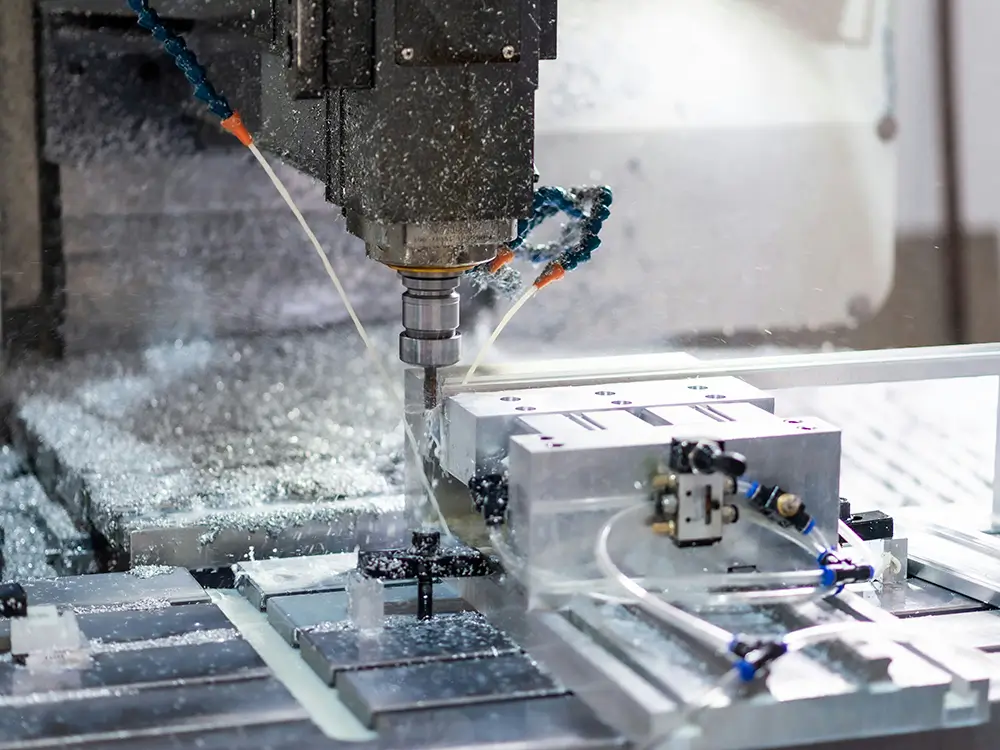
1: As dimensões estão fora das especificações.
O que acontece:
Você projeta um furo: Ø20.00 mm ±0.01 mm.
O que usinamos: Ø19.97 mm.
Não serve. A peça não passou na inspeção. Isso é um problema.
Por que isso acontece:
- Desgaste da ferramenta. As ferramentas de corte perdem o fio com o tempo. Conforme se desgastam, cortam de forma diferente. As dimensões se alteram.
- Parâmetros de corte incorretos. Avanço muito rápido? Velocidade muito alta? Profundidade de corte muito agressiva? Todos esses fatores afetam a precisão.
- Desvios na calibração da máquina. As máquinas precisam de alinhamento regular. Se estiverem desalinhadas, suas peças também estarão.
- Expansão térmica. As máquinas aquecem durante longos períodos de funcionamento. O metal expande-se. As dimensões alteram-se.
Como podemos evitar isso:
- A vida útil das ferramentas é monitorada. Quando uma ferramenta atinge seu limite, ela é substituída antes que cause problemas.
- As máquinas são calibradas em um cronograma fixo — não quando nos lembramos.
- As peças são medidas durante a usinagem, não apenas no final. Se algo se desviar, é detectado precocemente.
- Inspeção da primeira peça: a primeira peça que sai da máquina passa por uma verificação completa. Se estiver correta, prosseguimos. Caso contrário, fazemos os ajustes necessários.
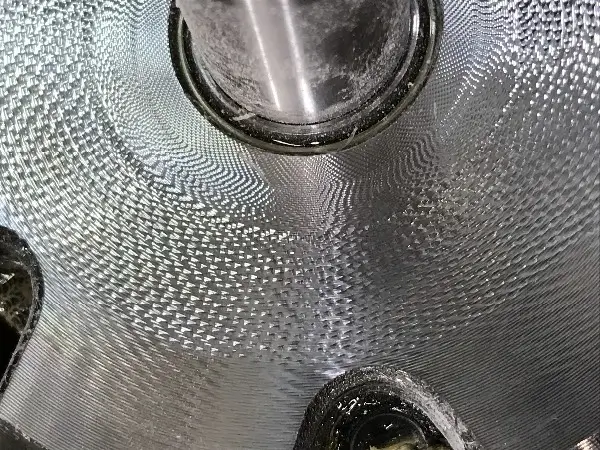
2: Acabamento de superfície rugosa
O que acontece:
Você precisa de uma superfície lisa. O que você obtém é uma superfície áspera, com marcas de ferramentas visíveis ou padrões de vibração. Fica com uma aparência ruim. Pode não vedar corretamente. Pode causar problemas de atrito ou desgaste.
Por que isso acontece:
- Velocidade muito lenta ou muito rápida. Ambos causam problemas. Muito lento = superfície áspera. Muito rápido = acúmulo de calor e danos à ferramenta.
- Ferramentas sem fio. Uma ferramenta gasta não corta com precisão. Ela fricciona e rasga o material em vez de cortá-lo.
- Ruído (vibração). Se a ferramenta ou a peça vibrar durante o corte, você obterá uma superfície ondulada e irregular.
- Fixação inadequada da peça. Se a peça não estiver firmemente presa, ela se move. Isso gera vibração e um acabamento ruim.
Como podemos evitar isso:
- A ferramenta certa para o trabalho — de metal duro, revestida, de aço rápido, seja qual for a necessidade do material.
- Velocidades e avanços ajustados com precisão. Sem palpites, com cálculos.
- Fixações rígidas. Sem movimento, sem vibração.
- Etapas de acabamento: o desbaste remove material, o acabamento suaviza a superfície.
- Operações secundárias, quando necessárias: jateamento com microesferas, polimento ou retificação para obter a superfície desejada.
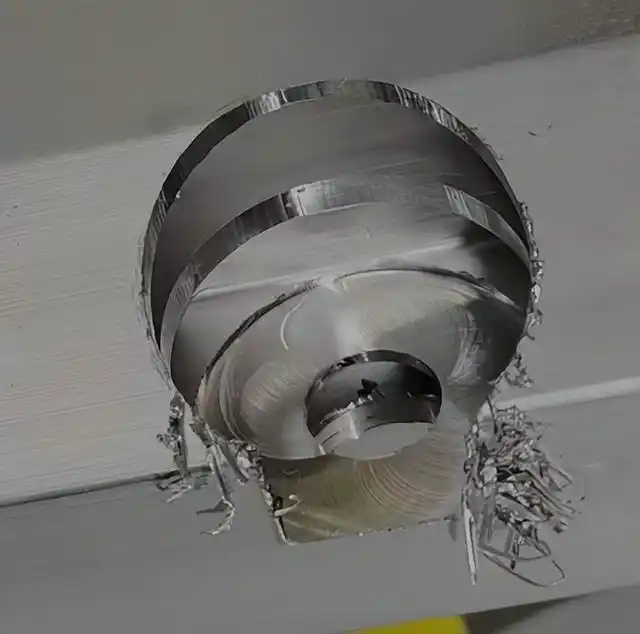
3: Rebarbas – Aquelas bordas afiadas que você não quer
O que acontece:
Após a usinagem , podem surgir arestas vivas ou material saliente nas bordas da peça. Isso confere um aspecto inacabado, podendo causar ferimentos durante a montagem e impedir o encaixe correto das peças.
Por que isso acontece:
- Ferramentas cegas empurram o material em vez de cortá-lo com precisão.
- Materiais macios como o alumínio tendem a formar rebarbas com mais facilidade do que materiais duros.
- A direção de corte importa. A fresagem concordante reduz as rebarbas, ao contrário da fresagem convencional. moagem aumenta-os.
Como podemos evitar isso:
- As ferramentas mantêm o fio. Ferramentas cegas criam rebarbas, enquanto as afiadas não.
- Trajetórias da ferramenta otimizadas para minimizar a formação de rebarbas.
- Todas as peças são rebarbadas — manualmente, por tamboreamento ou quebra de arestas, conforme necessário.
- Bordas críticas? Requisitos de rebarbação especificados no plano de processo.
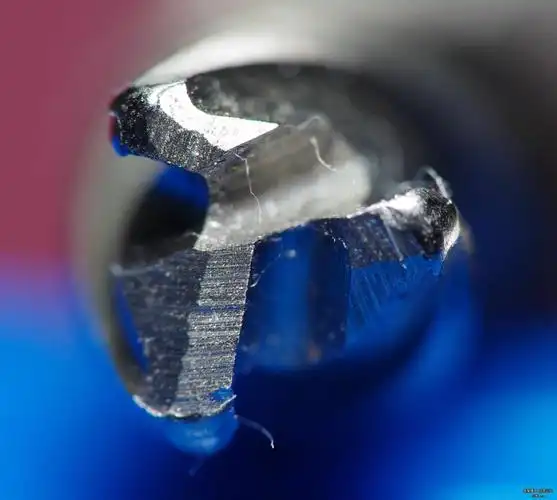
4: Desgaste e quebra de ferramentas
O que acontece:
As ferramentas de corte são consumíveis. Elas se desgastam. Elas quebram. Quando isso acontece, a qualidade da peça fica comprometida e a máquina precisa parar para a troca da ferramenta.
Por que isso acontece:
- Materiais duros Materiais como aço inoxidável, titânio e Inconel são agressivos para as ferramentas, desgastando-as rapidamente.
- Condições de corte incorretas—Temperatura muito rápida, profundidade muito profunda ou resfriamento insuficiente—reduzem a vida útil da ferramenta.
- Ferramenta escolhida incorretamente. Utilizar a ferramenta errada para o material ou operação leva a um desgaste rápido.
Como podemos evitar isso:
- Uso da ferramenta monitorado. Cada ferramenta tem um tempo de execução registrado. Limite atingido? Alterado — não após falha.
- Ferramentas de metal duro com revestimentos especiais para materiais resistentes — TiAlN, AlTiN, tipo diamante. Revestimento personalizado de acordo com o material.
- Avanços e velocidades otimizados para equilibrar a produtividade com a vida útil da ferramenta.
- O fluido de refrigeração que passa pelo fuso mantém as ferramentas resfriadas e remove os cavacos.
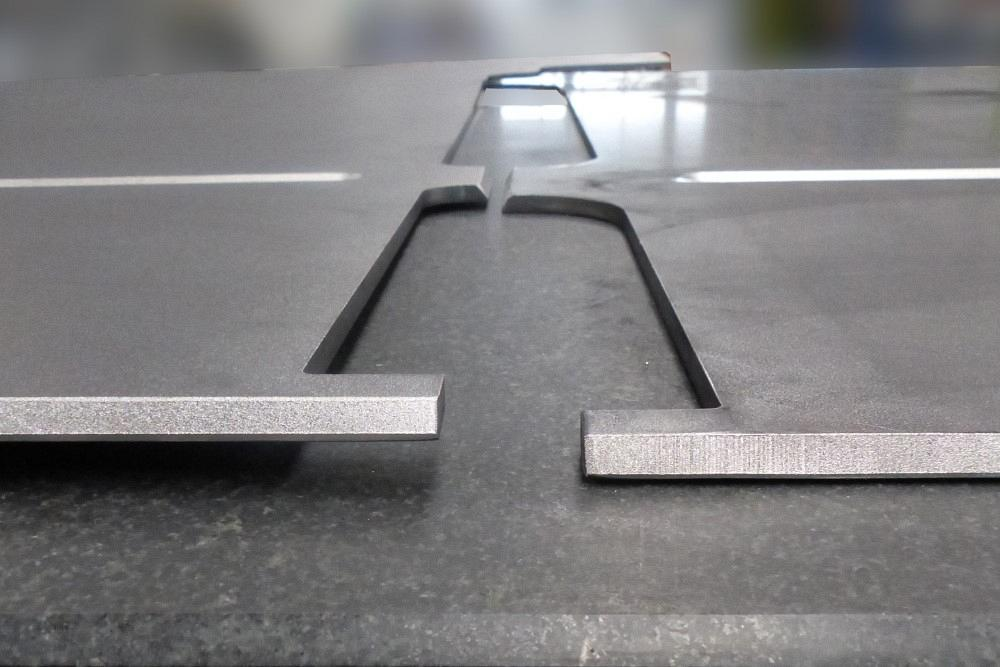
5: Deformação da peça
O que acontece:
A peça sai da máquina e… está deformada. Torcida. Retorcida. Não corresponde ao modelo CAD.
Por que isso acontece:
- Paredes finas. Ao cortar um material fino, resta pouca resistência às forças de corte. Ele se move.
- Força de corte excessiva. Cortes profundos exercem pressão sobre a peça, fazendo com que ela se deforme.
- Tensão de aperto. Se você prender uma peça com muita força, ela ficará reta durante a usinagem. Ao soltar a pressão, ela voltará à posição original — deformada.
- Tensão interna no material. Alguns materiais possuem tensões residuais resultantes do processo de fabricação. Ao remover material, essas tensões são liberadas e a peça se move.
Como podemos evitar isso:
- Dispositivos de fixação a vácuo ou sistemas especiais de fixação da peça — sem tensão de aperto.
- Múltiplas passagens leves em vez de uma passagem pesada.
- Sequência de usinagem otimizada para equilibrar a tensão durante a remoção de material.
- Para aplicações críticas: materiais com alívio de tensões ou tratamento térmico antes da usinagem.
Outros problemas que vemos regularmente
Erros de posicionamento de furos : furos na posição errada devido a erros de programação, offsets incorretos ou erros de configuração. Prevenção: verificação de coordenadas e inspeção da primeira peça.
Especificações de acabamento de superfície excessivas : "Ra 0.8" indicado em todas as superfícies, mesmo nas não funcionais. Custo desnecessário. A solução: revisão do projeto e recomendações práticas de acabamento.
Seleção inadequada de materiais: aço temperado onde o alumínio seria suficiente, ligas exóticas caras para aplicações de baixa tensão. Melhor abordagem: recomendação de materiais com boa relação custo-benefício, baseada nas necessidades reais.
Como controlamos a qualidade na MachMaster
Não inspecionamos as peças apenas no final. O controle de qualidade ocorre em todas as etapas.
Etapa 1: Revisão de engenharia
Os desenhos são verificados antes do início do trabalho. Tolerâncias apertadas desnecessárias? Dimensões faltantes? Requisitos pouco claros? Tudo é identificado logo no início — quando as correções são baratas.
Etapa 2: Planejamento do Processo
Plano de usinagem definido: máquinas, ferramentas, dispositivos de fixação, sequências. Problemas potenciais previstos e contornados no planejamento.
Etapa 3: Inspeção em andamento
Dimensões críticas medidas durante a produção. Desvio? Detectado antes que as peças cheguem ao descarte.
Passo 4: Inspeção Final
Todas as características críticas são inspecionadas antes do envio — relatórios dimensionais, CMM, verificação do acabamento superficial e inspeções visuais. Documentação completa fornecida.
Como os engenheiros podem ajudar a reduzir os problemas de usinagem
Você não precisa ser um torneiro mecânico para projetar peças que sejam fáceis de usinar. Mas entender alguns conceitos básicos ajuda.
Forneça desenhos completos. Inclua dimensões, tolerâncias, especificações de materiais e requisitos de acabamento. Informações faltantes levam a suposições. Suposições levam a problemas.
Marque as características críticas. Destaque as dimensões funcionais, as superfícies de montagem e tudo o que precisa encaixar com precisão. Se for importante, informe-nos.
Não busque tolerâncias excessivas em tudo. Tolerâncias apertadas custam tempo e dinheiro. Aplique-as apenas onde forem necessárias. Uma caixa de plástico não precisa de tolerâncias de nível aeroespacial.
Escolha um fornecedor experiente. Procure uma empresa que já tenha realizado trabalhos semelhantes. Verifique seus sistemas de qualidade. Pergunte sobre a capacidade de inspeção.
Por que escolher MachMaster?
Na MachMaster, todos esses problemas já foram vistos — e resolvidos.
Problemas detectados antes que afetem suas peças.
A qualidade é garantida desde a revisão de engenharia até a inspeção final.
Problemas de usinagem evitados. Projetos mantidos dentro do cronograma.
Perguntas Frequentes
P: Quais são os defeitos mais comuns de usinagem CNC?
A: Dimensões incorretas, acabamento superficial ruim, rebarbas, marcas de ferramentas, deformação da peça — tudo isso foi abordado acima.
P: Como você garante a qualidade?
A: Controle de processos, calibração de máquinas, gerenciamento de ferramentas, procedimentos de inspeção — tudo implementado. Cada característica crítica é medida e documentada.
P: É possível evitar defeitos de usinagem?
A: Sim. A maioria dos problemas pode ser evitada por meio de um projeto adequado, programação correta, ferramentas apropriadas e um controle de qualidade rigoroso. É assim que a oficina funciona.
P: Como você lida com partes complexas ou difíceis?
A: Revisão detalhada de engenharia antes da produção. Sequência de usinagem planejada, ferramentas adequadas selecionadas, dispositivos de fixação apropriados utilizados. Peça desafiadora? Processo simulado — problemas identificados antecipadamente.
P: Quais materiais vocês usinam?
A: Alumínio, aço inoxidável, latão, cobre, aço, titânio, PEEK, ABS e muito mais. Ferramentas e parâmetros de corte adaptados ao material específico.
P: É possível usinar peças de paredes finas?
A: Sim. Dispositivos de fixação a vácuo, trajetórias de ferramentas otimizadas e passes leves minimizam a deformação. Peças de paredes finas? Produzidas até 0.8 mm.
Precisa de um parceiro confiável para usinagem CNC?
Envie-nos seus desenhos CAD e especificações.
Projeto revisado, problemas identificados, soluções sugeridas — antes do início da produção.
A equipe de engenharia está disponível para discutir antecipadamente os requisitos de fabricação e qualidade.
Na MachMaster, mais do que usinagem — peças feitas da maneira certa.