맞춤형 CNC 가공 자전거 허브 쉘
자전거 허브용 정밀 제조.
허용 오차 ±0.01 mm — 소재 - 알루미늄 T6 / 7075-T6 / 티타늄 / 스테인리스 스틸
- 아무 MOQ 없음
- 5축 가공
- 자체 아노다이징 처리
- ISO 9001
실제 CNC 가공 샘플


CNC 가공으로 허브 쉘을 제작하는 이유는 무엇일까요?
주조와 단조도 나름의 장점이 있지만, 성능, 정밀도, 설계 유연성 측면에서 CNC 가공은 주요 브랜드와 맞춤 제작 업체들이 선호하는 방식입니다.
- 정밀한 공차 - 베어링 시트는 ±0.01mm(±0.0004인치)의 정밀도로 가공되어 매번 완벽한 압입을 보장합니다.
- 금형 제작 비용 투자 불필요 - 값비싼 금형이나 다이 없이 CAD 설계에서 완제품 생산까지 바로 가능합니다.
- 설계 반복 — 금형 비용 없이 생산 배치 간에 설계를 수정할 수 있습니다.
- 복잡한 형상 — 플랜지, 스포크 홀, 베어링 시트를 단일 설정으로 통합합니다.
- 다양한 소재 활용성 - 6061-T6, 7075-T6, 티타늄, 스테인리스강 - 모두 동일한 기계에서 사용 가능.
- 경량화 — 공격적인 재료 제거를 통해 주조 방식으로는 달성할 수 없는 무게 목표를 실현합니다.
-
일관성 — 모든 부품이 최초 부품과 일치해야 하며, 이는 생산 과정에 매우 중요합니다.
-
일체형 구조 - 용접 플랜지 없음, 약점 없음.
재료를 선택하세요
성능 요구 사항, 무게 목표 및 예산에 맞는 합금을 선택하십시오.
6061‑T6 알루미늄
다재다능한 일꾼
가공성이 뛰어나고, 강도 대비 무게 비율이 우수하며, 내식성이 탁월합니다. 아노다이징 처리도 매우 잘 됩니다.
✔ 대량 생산에 비용 효율적
✔ 뛰어난 아노다이징 반응
✔ 통근 및 주요 도로 교통 허브에 이상적입니다.
7075‑T6 알루미늄
고성능 선택
6061강보다 인장 강도가 거의 두 배에 달합니다. 뛰어난 내마모성과 하중 하에서의 치수 안정성을 자랑합니다.
✔ 인장 강도 >500 MPa
✔ 산악자전거 및 전기자전거 허브에 완벽합니다
✔ 뛰어난 피로 저항성
티타늄 및 스테인리스
프리미엄 & 고강도
티타늄은 초경량 레이싱용 제작에 적합합니다. 스테인리스강(304/316)은 산업용 및 부식에 민감한 용도에 사용됩니다.
✔ 최고의 강도 대비 무게 비율
✔ 우수한 내식성
✔ 프리미엄급 애프터마켓 매력
원자재에서 완성된 허브 쉘까지
모든 허브 쉘은 통나무로 시작하여 정밀 부품으로 완성됩니다. 그 과정을 살펴보겠습니다.
CNC 터닝
주요 작업입니다. 한 번의 설정으로 외경, 내경 및 베어링 시트를 가공합니다.
- 베어링 시트의 ±0.01mm 오차 범위 내 완벽한 동심도
CNC 밀링
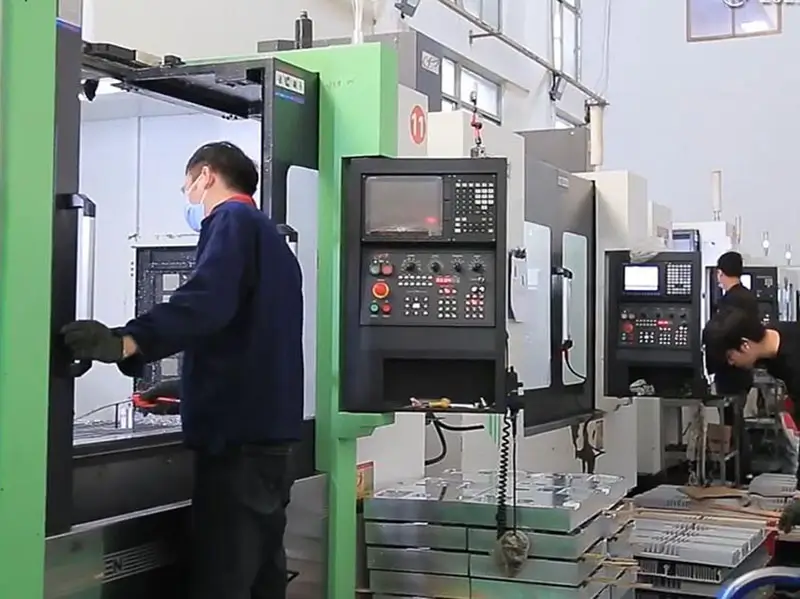
플랜지 프로파일링, 스포크 홀 드릴링, 카운터싱킹 및 경량화 포켓 가공 - 이 모든 작업은 4축 또는 5축 밀링 머신에서 수행됩니다.
- 24, 28, 32 또는 36개의 구멍 · 정밀한 각도 간격
마무리 및 검사
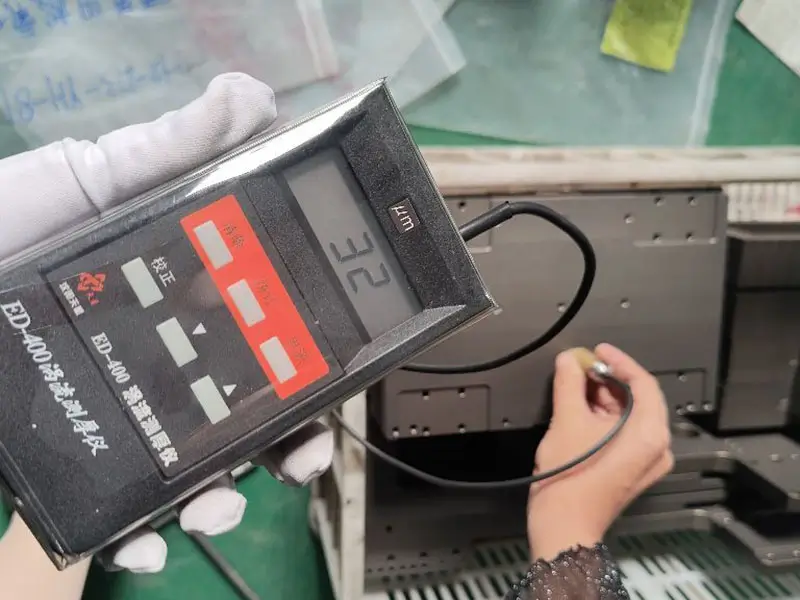
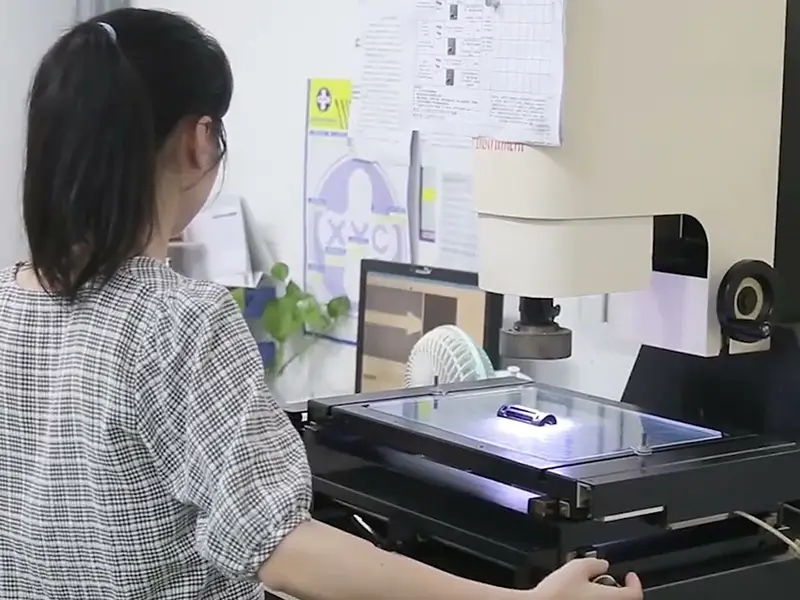
버 제거, 나사산 가공, 표면 마감 처리 및 모든 주요 부분에 대한 완벽한 치수 검사.
- CMM 검사 · 내경 측정 · 표면 조도 검증
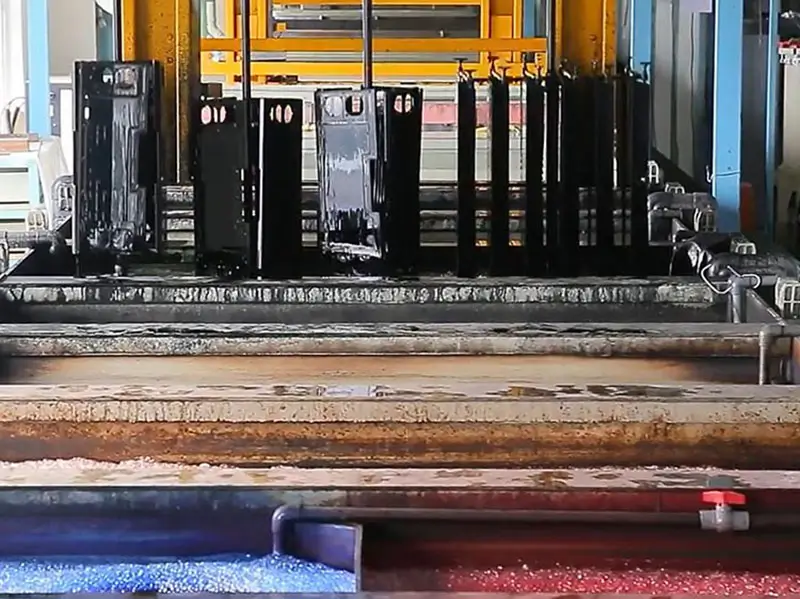
- 가공 후 사내에서 아노다이징 처리가 가능합니다 - 투명, 검정색, 하드 코팅 또는 사용자 지정 색상.
MachMaster에서 속도와 정밀함이 만나다
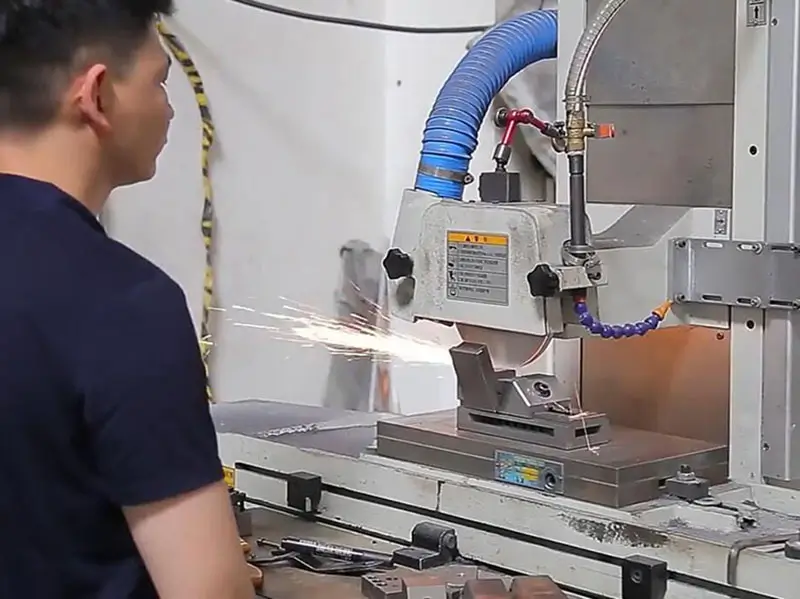
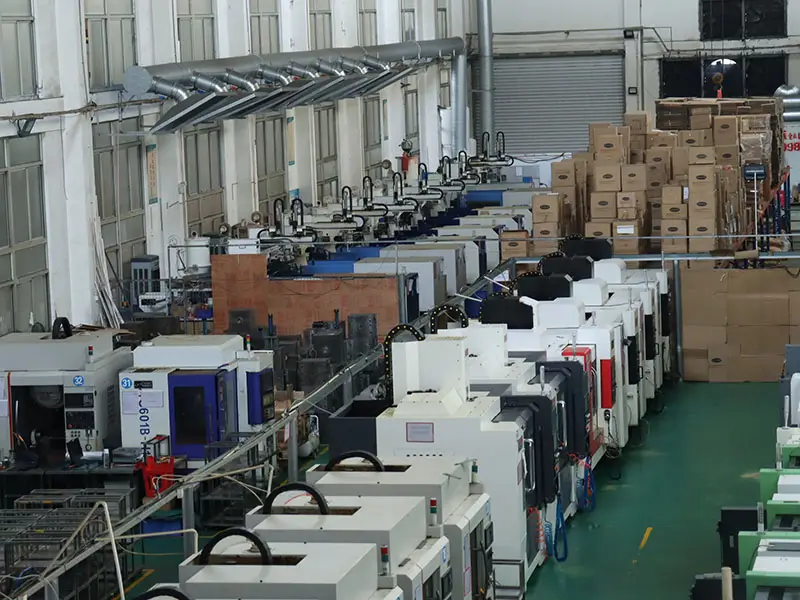
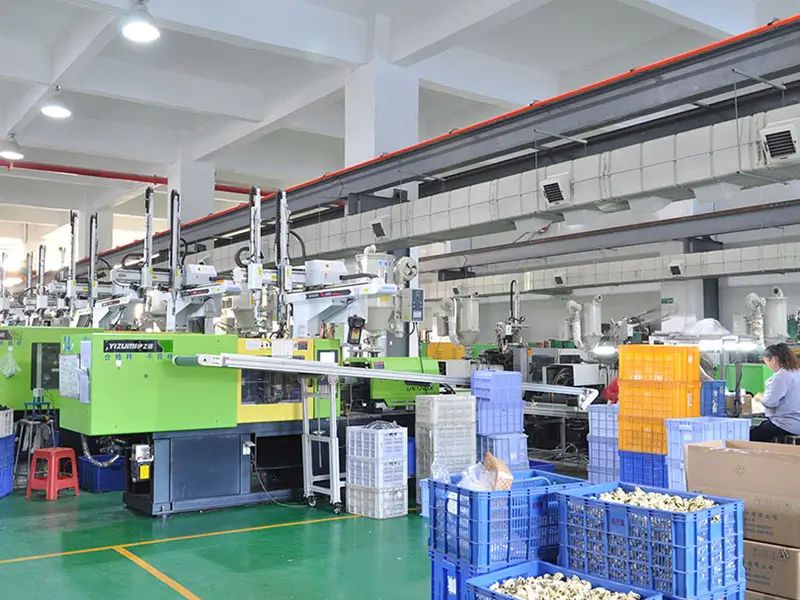
샤먼 마흐마스터(Xiamen MachMaster Co., Ltd.) 에서 저희 팀, 프로세스, 그리고 정밀함을 직접 확인해 보세요. 모든 부품은 전문성, 시스템, 그리고 측정 가능한 결과로 뒷받침됩니다.
설계시 고려 사항
허브 쉘용
설계를 제조 준비 상태로 만드세요. 최적의 CNC 가공성을 위해 다음과 같은 사항을 권장합니다.
베어링 시트 공차
베어링 시트의 공차는 ±0.01mm(±0.0004인치)로 지정해야 합니다. 너무 헐거우면 베어링이 하우징 내에서 헛돌고, 너무 꽉 조이면 걸리거나 변형됩니다. 당사는 모든 생산 과정에서 이 공차를 일관되게 유지합니다.
동심도
베어링 시트와 외경은 완벽하게 동심이어야 합니다. 조금이라도 오차가 있으면 고속 회전 시 진동이 발생합니다. CNC 선삭 가공은 단 한 번의 설정으로 이러한 정렬을 보장합니다.
플랜지 강도 대 무게
플랜지는 스포크 장력을 견딜 수 있을 만큼 충분히 두꺼워야 변형되지 않지만, 무게를 줄이기 위해 충분히 얇아야 합니다. CNC 밀링은 플랜지 두께와 형상을 정밀하게 제어할 수 있도록 해줍니다.
스포크 홀 형상
스포크 구멍은 스포크 라인에 맞춰 정확한 각도로 뚫어야 하며, 일반적으로 플랜지 표면에 수직으로 뚫어야 합니다. 카운터싱크는 스포크 헤드가 플랜지에 균열을 일으키지 않고 제대로 장착될 수 있도록 충분히 깊게 파야 합니다.
CNC 가공 허브 쉘은 누가 사용하나요?
자전거 및 오토바이 산업 전반의 브랜드, OEM 및 애프터마켓 제조업체.
- 로드바이크 허브
- 산악자전거 허브
- 전기자전거 허브
- 트랙/픽스드 기어 허브
- 레이싱 모터사이클 허브
- 오프로드/더트 바이크 허브
- 맞춤형 오토바이 제작
- 전기 오토바이 허브
- 애프터마켓/커스텀 제작
허브 쉘 가공을 시작할 준비가 되셨나요?
CAD 파일을 업로드하시거나 저희 엔지니어링 팀에 문의해 주세요. 디자인을 검토 후 24시간 이내에 견적을 보내드리겠습니다.
- 아무 MOQ 없음
- 툴링 비용 없음
- 무료 디자인 리뷰
