機械加工サービス
CNC加工
CNCフライス
CNC旋盤
5軸CNC加工
プロトタイプ加工
少量の CNC 機械加工
射出成形サービス
射出成形
プラスチック射出成形
射出成形金型
インサート成形
表面処理
Blog
製造業の最新情報 ― トレンド、ヒント、そして本音。
ケースギャラリー
実際のプロジェクト、実際のソリューション。その実現方法をご覧ください。
デザインガイド
コスト削減と部品品質向上を実現するための実践的な設計ヒント。
例
実際に製造した部品です。金属製、プラスチック製、完成品――まさに証拠です。
材料
硬度、耐食性、被削性、およびコストを比較してください。
コスト計算
部品の加工コストを見積もります。迅速かつ簡潔に。
自動車
アウトドア用品
ディスプレイ・電子機器関連
産業機器
消費者製品
セットアップ
電気通信
オートメーション
私たちに関しては
私たちの工場
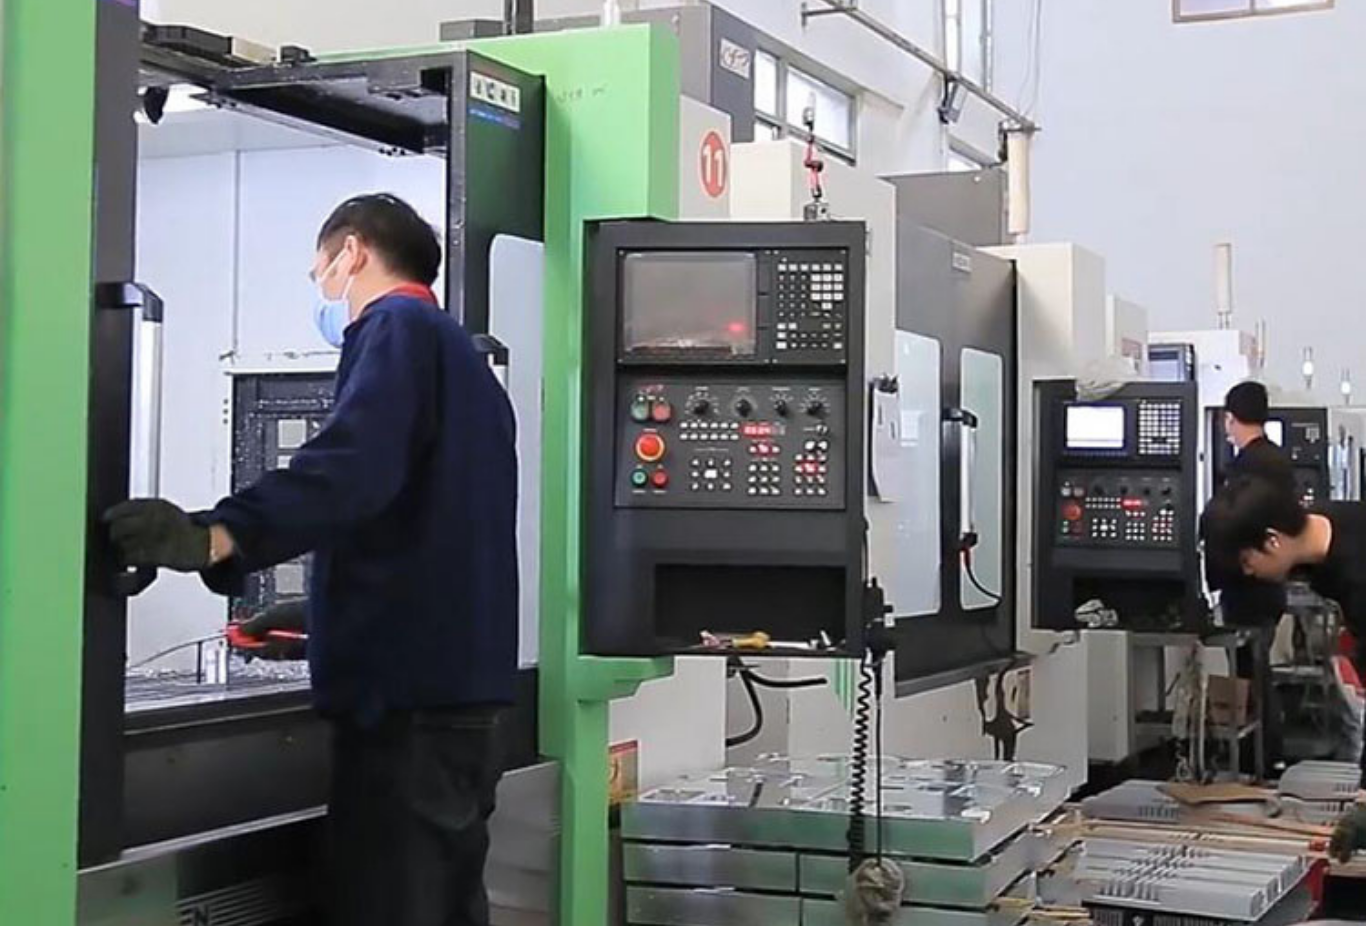
私たちの工場の中を覗いてみてください。機械、作業工程、そして部品を製造するチームの様子が分かります。
品質管理
原材料の入荷から最終検査まで、すべての部品が仕様を満たしていることを確認するための当社の取り組みをご紹介します。
動画
機械加工、仕上げ、品質検査といった工程を、実にシンプルにご覧ください。
From Prototype to Production — Built for Speed, Precision, and Scale.
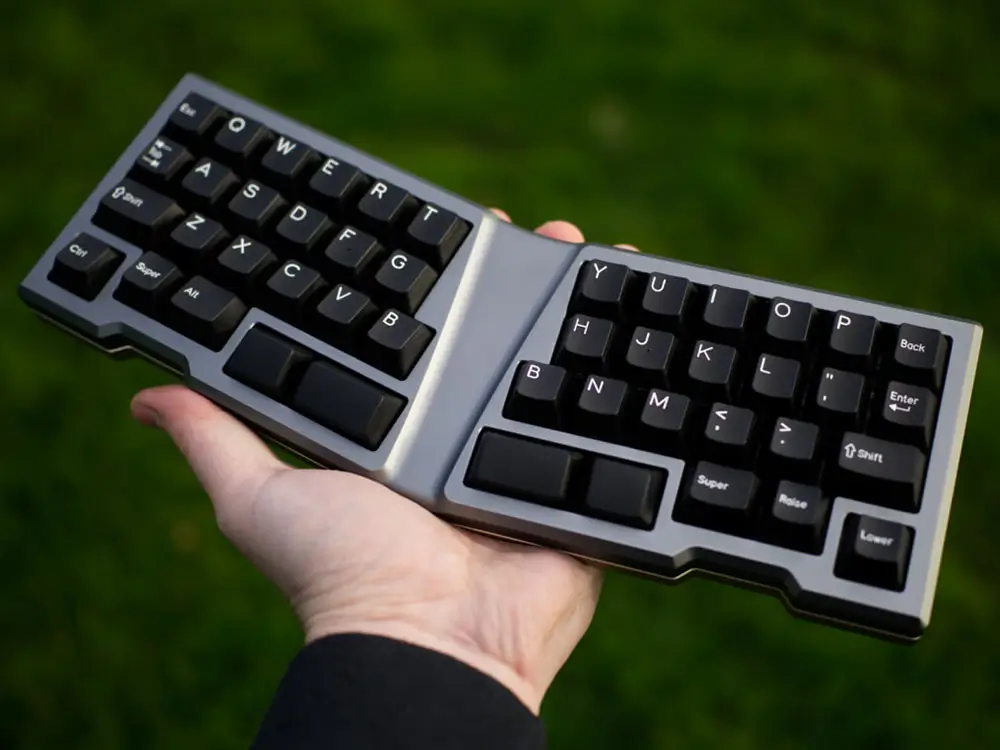
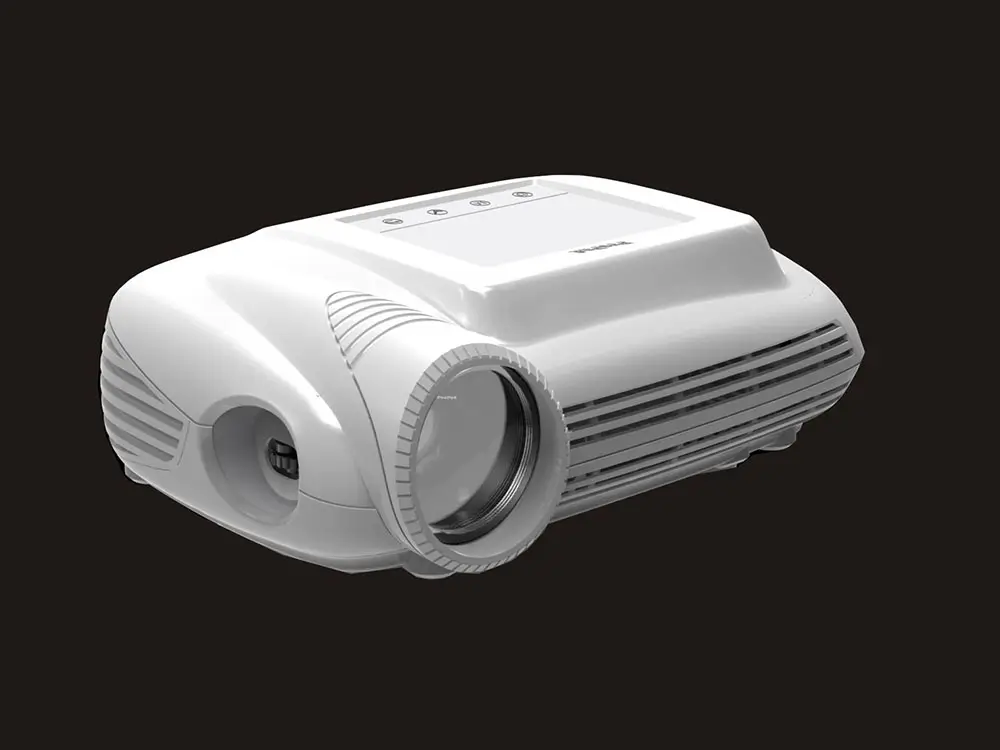
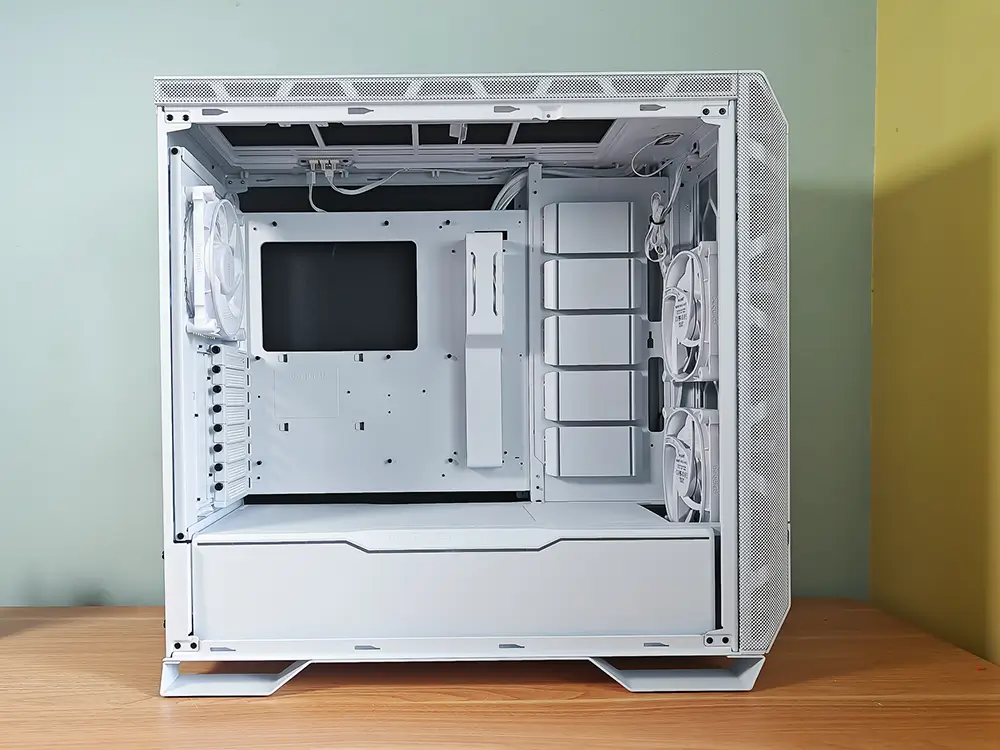
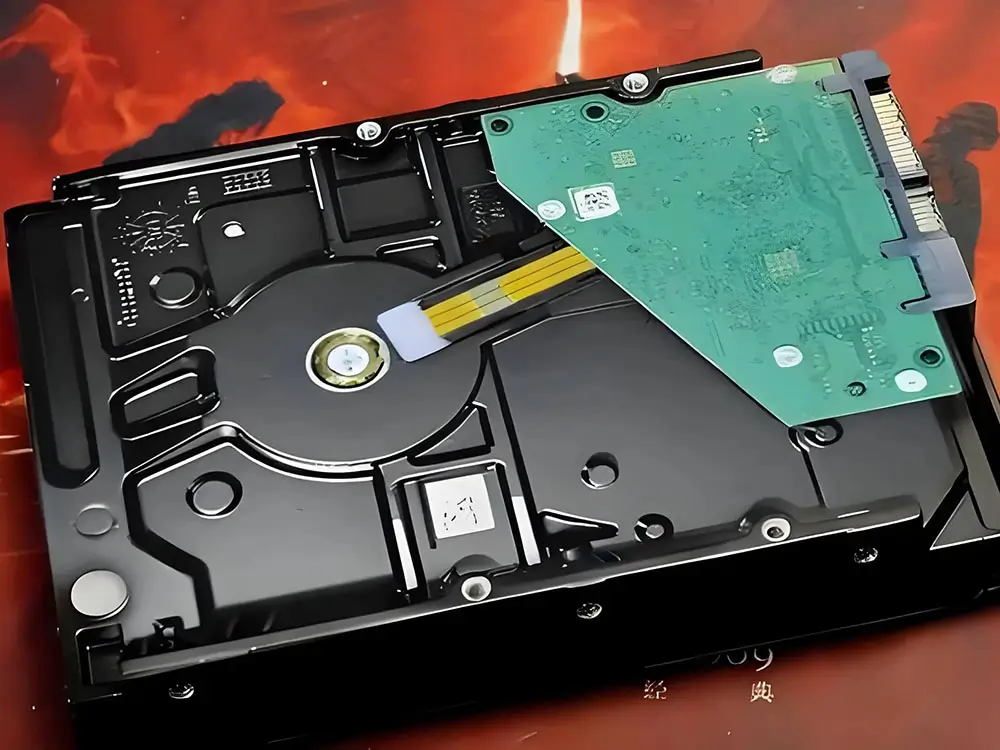
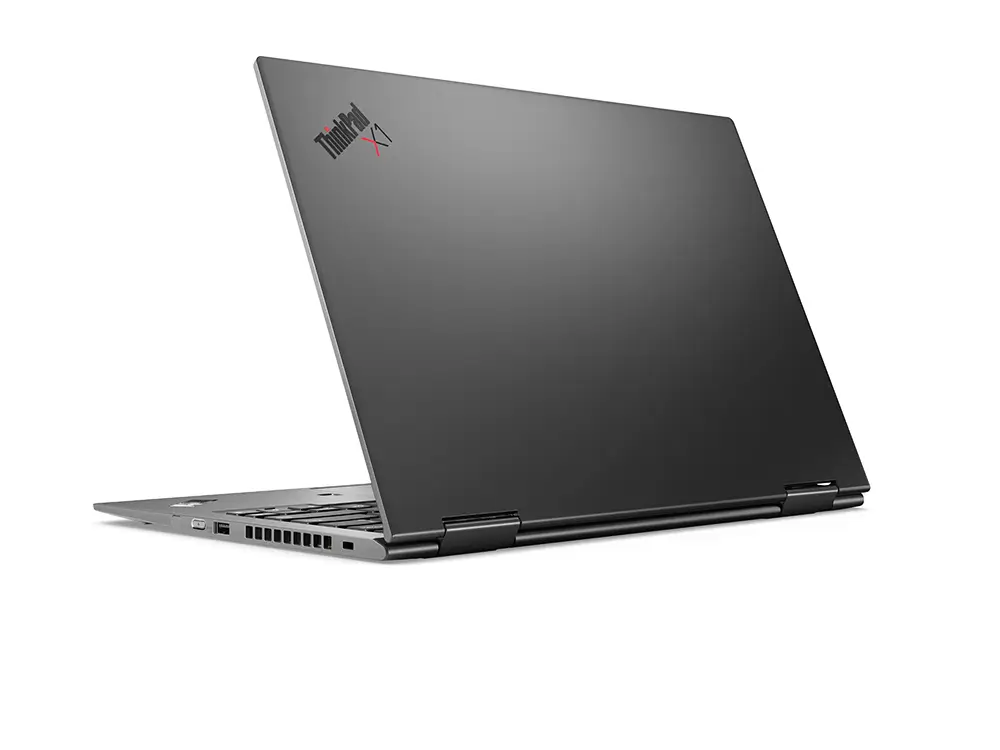
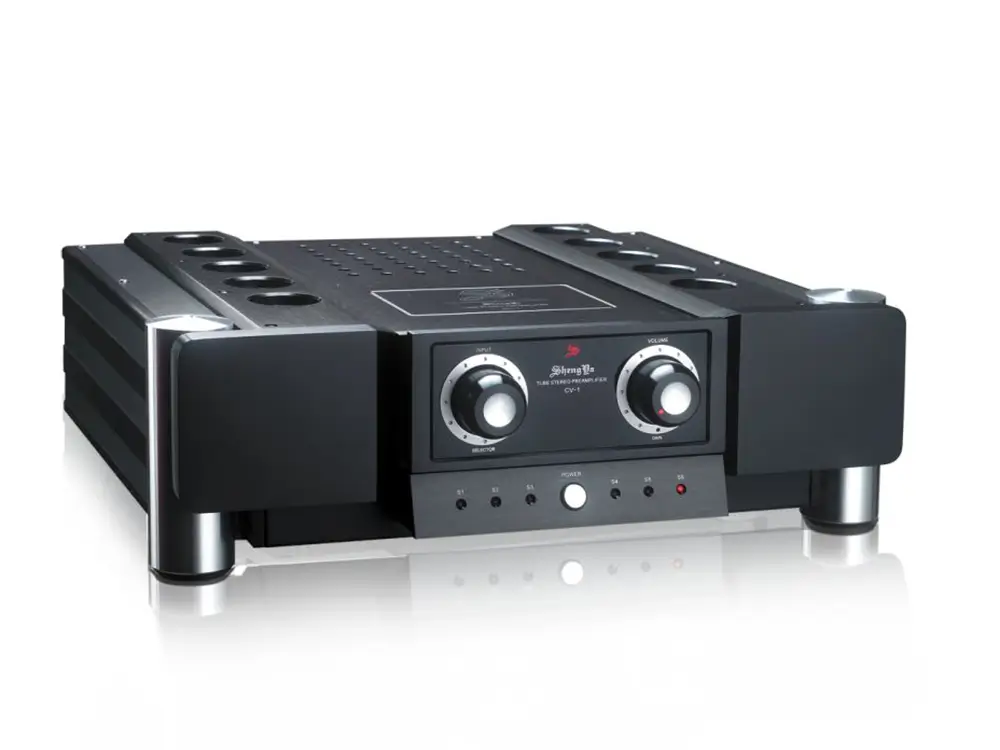
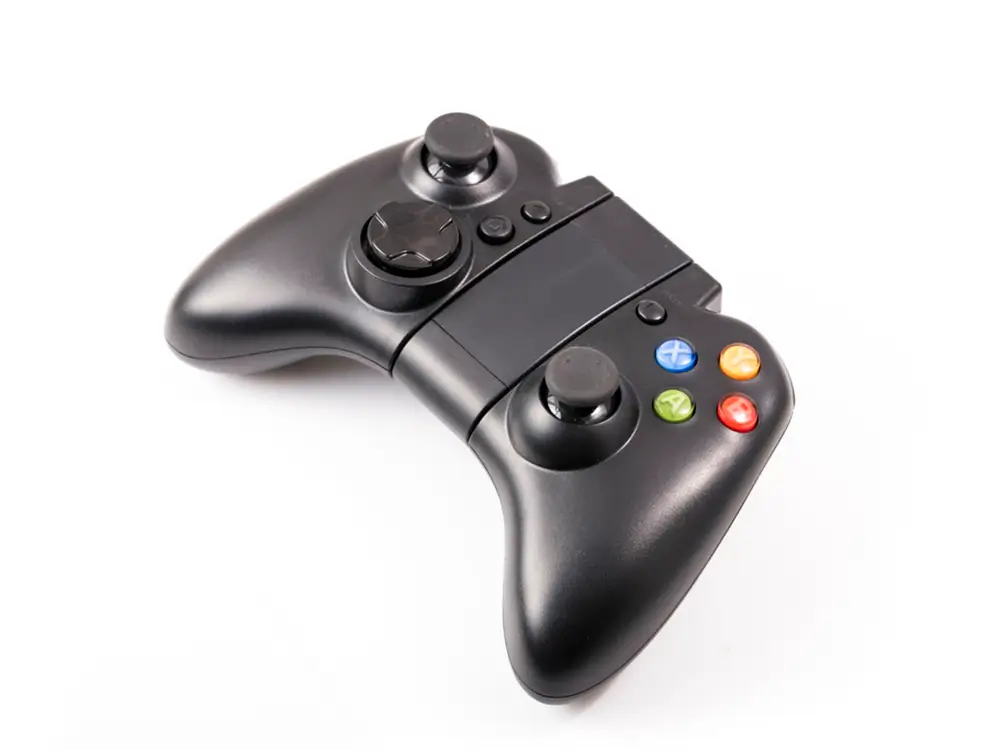
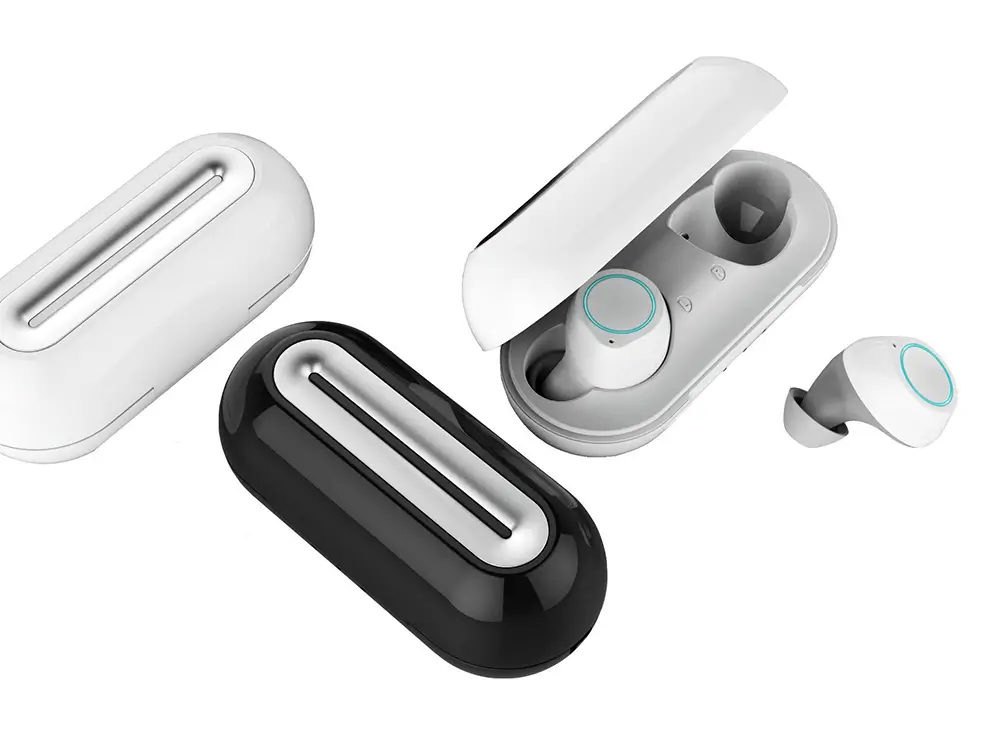
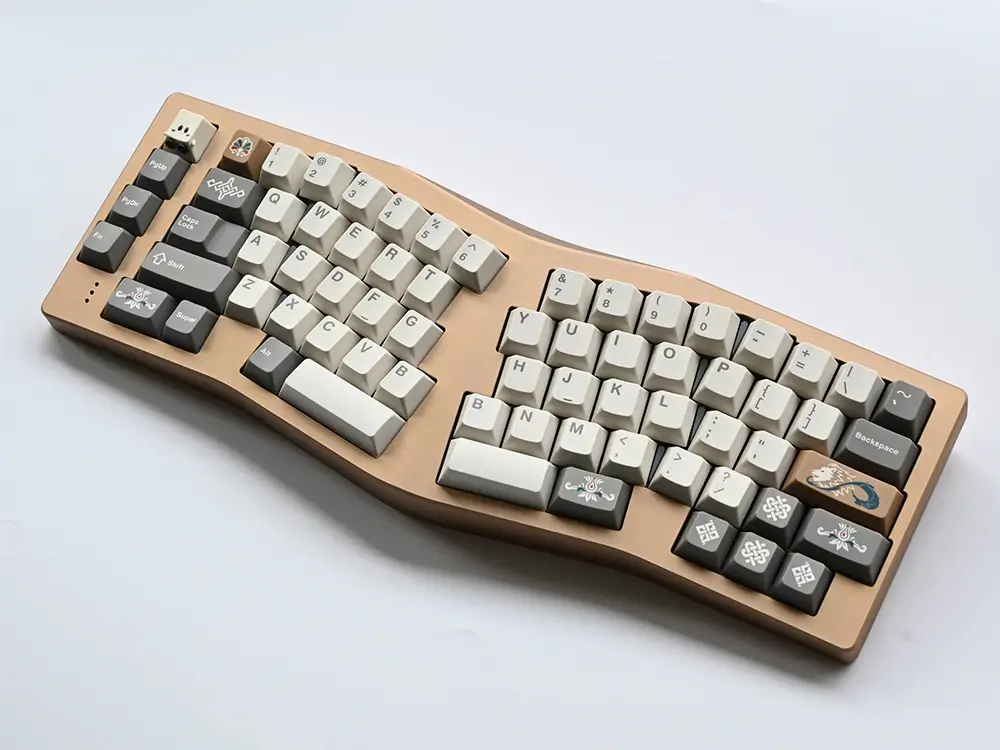
当社の電子機器用筐体は、高いカスタマイズ柔軟性、軽量構造、優れた放熱性を特徴としています。CNC加工、板金加工、射出成形など、様々な技術を駆使し、お客様の製品の技術要件と設計目標に基づいたカスタマイズされた製造ソリューションをご提供いたします。
厳しい公差、短納期、金型投資不要。
生産グレードのプラスチック、美しい仕上がり、安定した品質。
頑丈な筐体、EMI/RFIシールド、コスト効率に優れています。
軽量で、優れた放熱性を備え、高級感のある外観。
最初のサンプルからバッチ納品まで、当社は迅速で信頼性の高い電子機器製造のためのエンドツーエンドのサポートを提供します。
機能プロトタイプは、設計の精度、パフォーマンス、および生産の実現可能性を評価するために構築され、合理化された検証と大量生産への道を開きます。
サンプルは、表面仕上げ、色、寸法のほか、硬度、引張強度、耐衝撃性などの主要な物理的特性と機械的特性についてもテストされます。
生産レベルのテストにより、大量生産前にワークフロー、仕様、技術文書が整合し、一貫した品質が実現されます。
検証済みの設計を、高度な製造プロセスを用いて量産段階へとスケールアップします。当社のチームは、すべての部品が品質基準、性能仕様、そして納期を満たし、競争力のあるコストで確実に対応いたします。
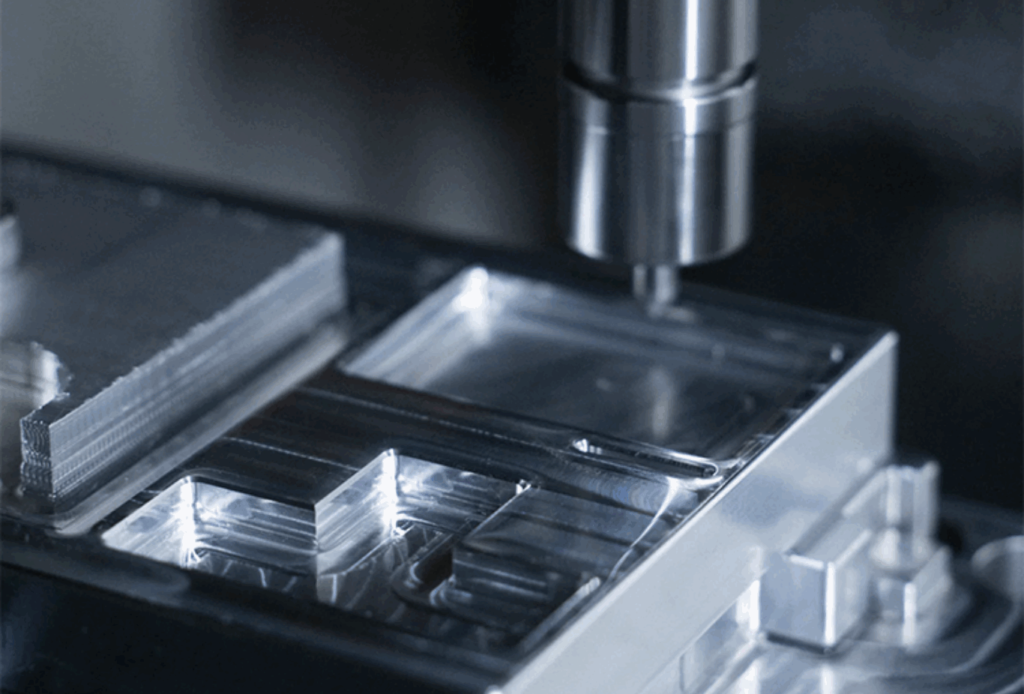
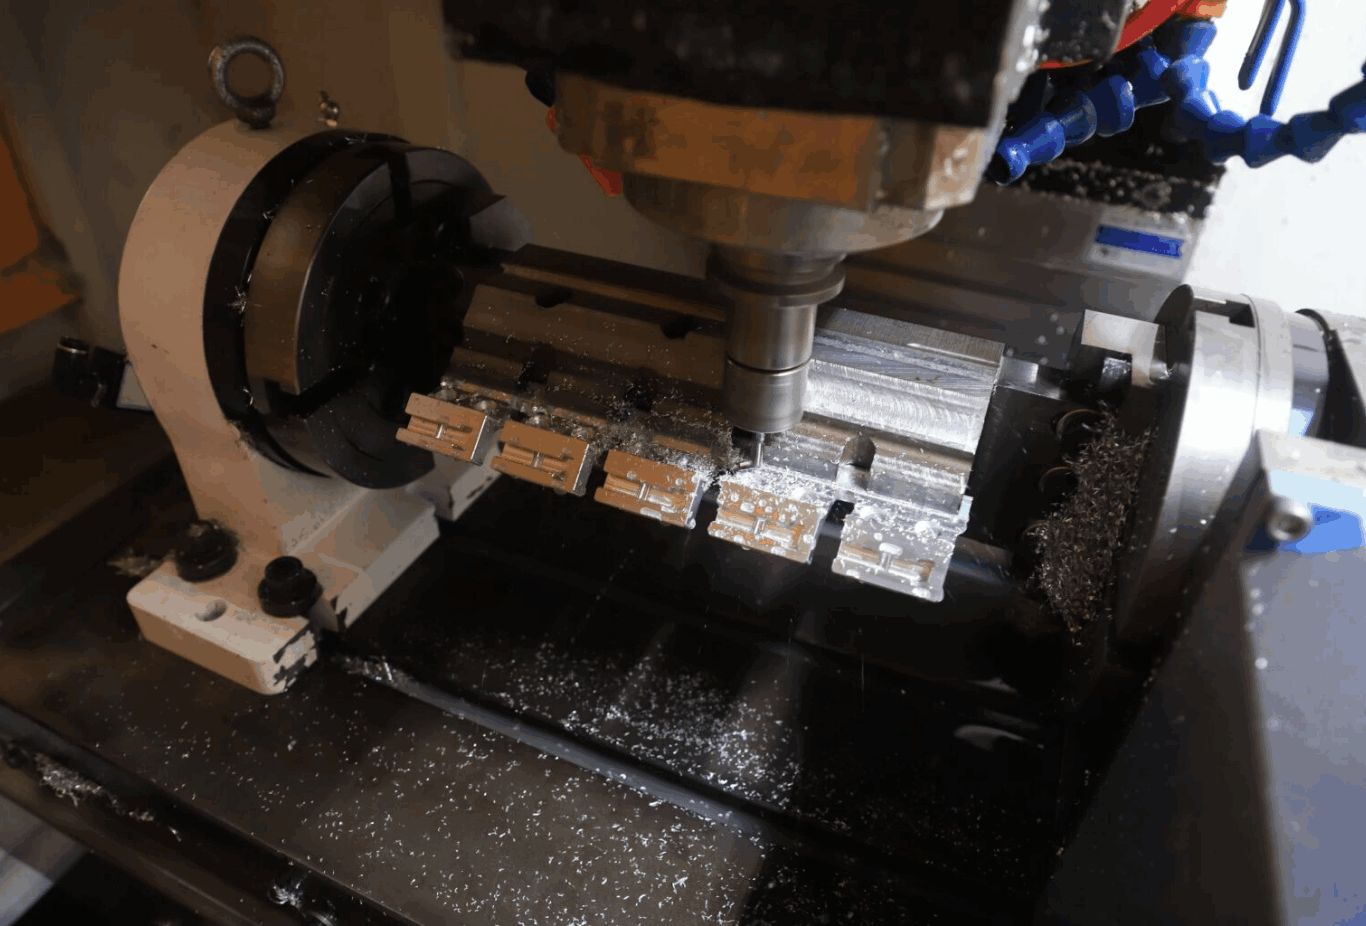
CNC加工は、コンセプトと生産の間のギャップを埋める技術です。少量生産の電子機器筐体の場合、市場投入までの最短ルートとなることがよくあります。
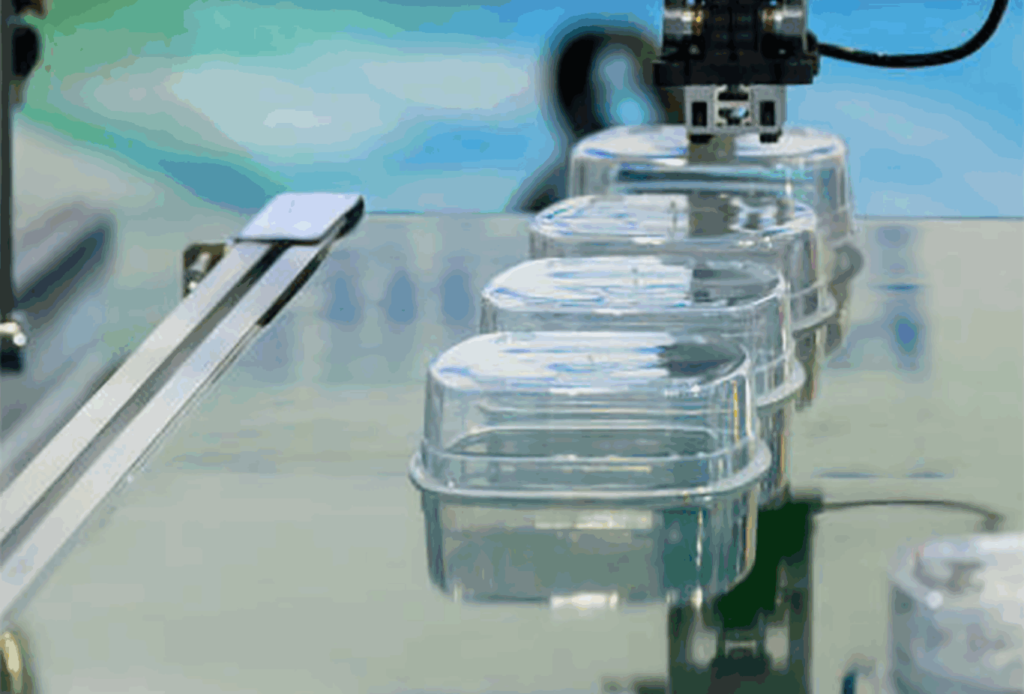
スピーカー筐体、ガジェットケース、電子機器筐体には、頑丈な構造と美しい仕上がりが求められます。成形加工は、性能と美観の両方を実現します。
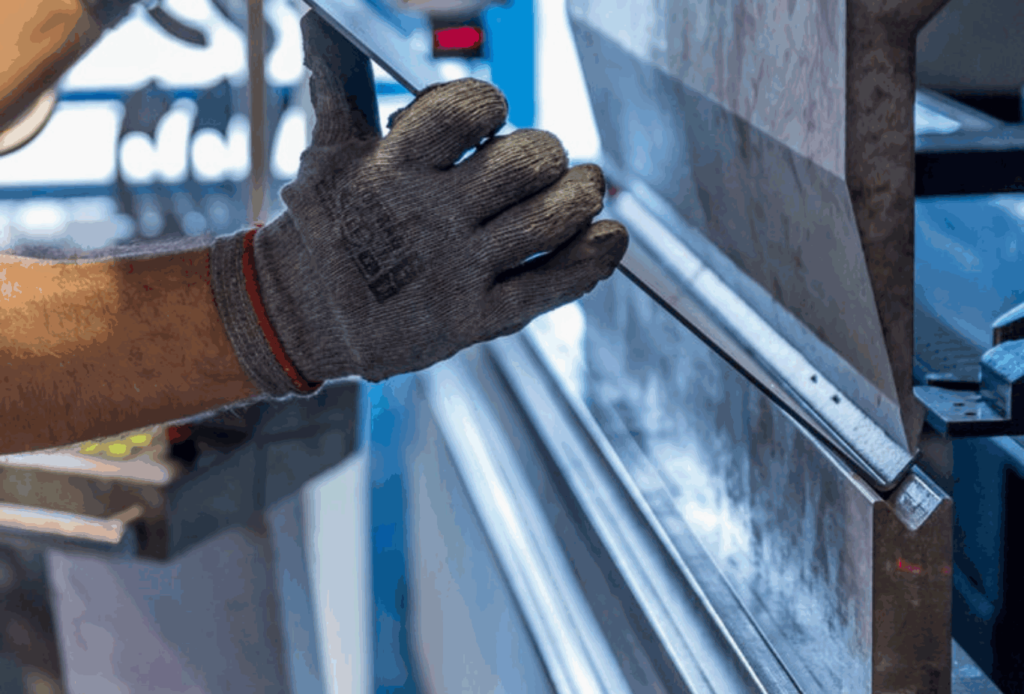
板金製の筐体は、支持、保護、放熱、電磁シールドといった機能をすべて一体化したパッケージです。
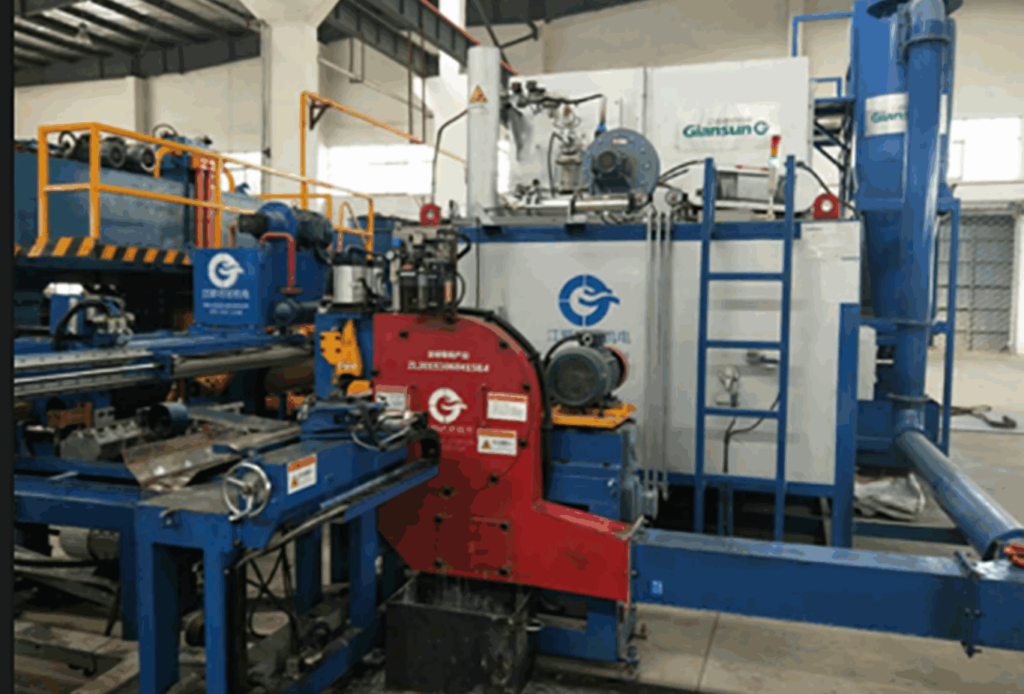
アルミニウムダイカストは、軽量で熱効率に優れ、見た目にも魅力的な筐体を実現し、進化し続ける家電製品のニーズを満たします。
CNC加工による試作品:3~5日。射出成形金型:2~4週間。板金およびダイカスト部品:複雑さによって2~3週間。特急オプションもご利用いただけます。
はい。陽極酸化処理、粉体塗装、メッキ、研磨、塗装に対応しております。必要に応じて、サブアセンブリや梱包も承ります。
CADファイル(STEP、IGES、STL、またはX_T形式)を弊社ウェブサイトからアップロードしてください。デザインを確認後、24時間以内に正式なお見積もりをご提示いたします。
STEP(.stp)、IGES(.igs)、STL(.stl)、Parasolid(.x_t)、SolidWorks(.sldprt)、およびAutoCAD(.dwg)形式に対応しています。STEP形式を推奨します。
お問い合わせ