通信機器筐体の製造において、ダイカストとCNC加工のどちらを選ぶべきか迷っていませんか?適切な選択は、コスト、品質、そして生産速度に大きな影響を与えます。
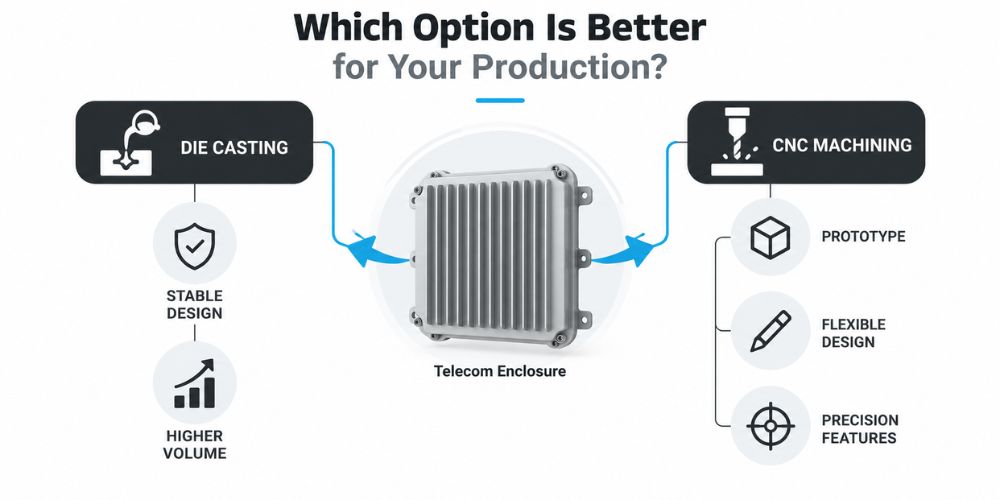
CNC加工は、試作品、少量生産、精密部品の製作に一般的に適しています。一方、ダイカストは、安定した設計で大量生産する場合に、より費用対効果が高い場合が多いです。
MachMasterの創業者兼チーフデザイナーとして、私は15年以上にわたる製造現場での実務経験を有しています。初期の試作品から大規模生産まで、様々なプロジェクトに携わってきた経験から、それぞれの工程がどのような場合に最も効果的かを理解しています。
このガイドでは、コスト、生産量、許容誤差、設計の柔軟性、EMI対策、環境性能といった観点から、両方のオプションを比較しています。このガイドを活用して、生産ニーズに最適なプロセスを迅速に判断してください。
1. ダイキャスト製通信機器筐体とは?
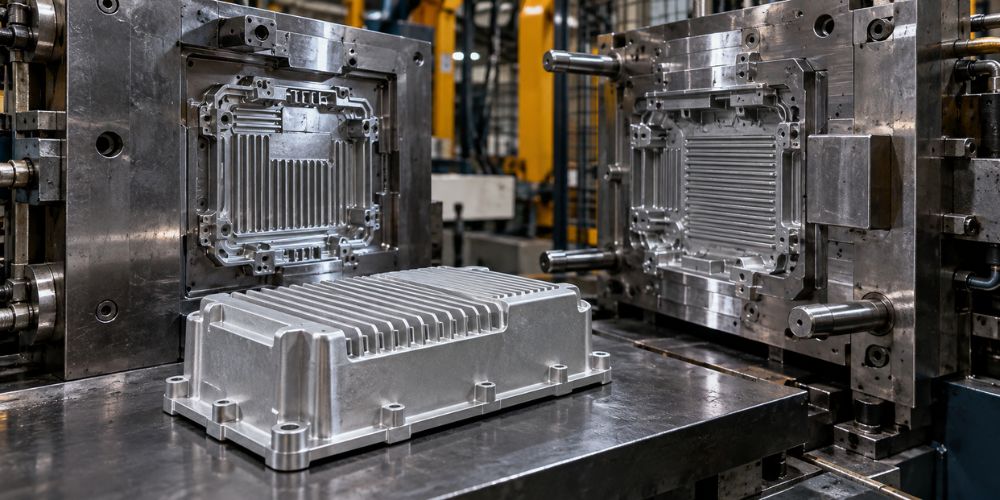
ダイキャスト製の通信機器筐体は、再利用可能な鋼製金型に溶融金属を圧力下で注入することによって製造されます。アルミニウムと亜鉛は、ダイキャストによく用いられる金属であり、通信業界は北米ダイカスト協会がダイキャスト部品の主要ユーザーとして挙げている業界の一つです。
金属は金型内で冷却され、筐体の形状に成形されます。鋳造後、メーカーは、より厳密な寸法精度が必要な場合、トリミング、穴あけ、ねじ切り、仕上げ加工、またはCNC加工を追加することができます。
NADCAによると、従来のダイカストでは、高圧を用いて溶融金属を再利用可能な鋼製金型に注入する。現代の高圧鋳造プロセスでは、4,500psi(約31MPa)を超える圧力で操業することができる。
2. CNC加工された通信機器用筐体とは何ですか?
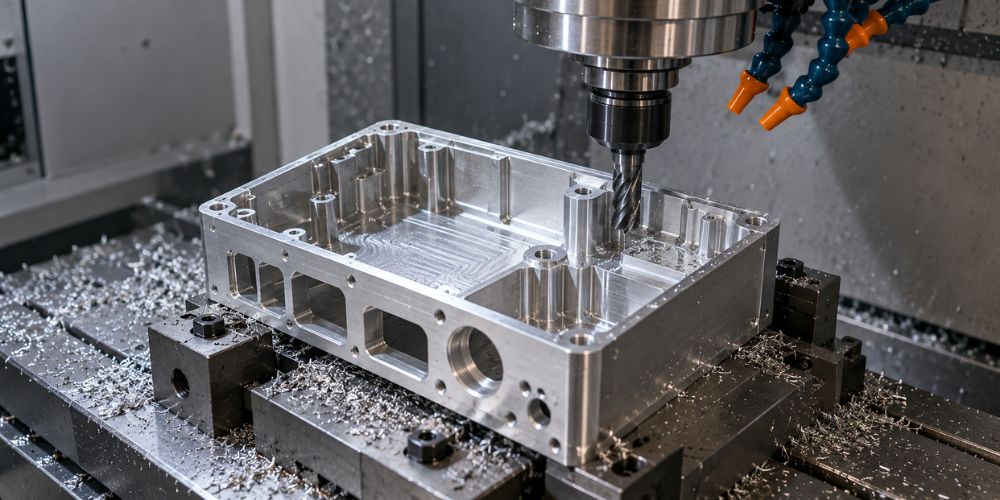
CNC加工された通信機器用筐体は、通常、金属の塊、板、またはビレットから作られます。コンピューター制御の切削工具が材料を除去し、筐体、内部ポケット、取り付け面、ポート、穴、およびねじ山を形成します。
この方法は、筐体の開発段階において特に有効です。CADモデルを修正し、加工プログラムを変更することで、新しい鋳造金型を作成することなく、別のバージョンを製造できます。
重要な点は単純です。最適な製造プロセスは、製品の成熟度に応じて変化する可能性があります。開発段階ではCNC加工が適していた筐体も、後々ダイカスト加工に適したものになるかもしれません。
3.生産コスト
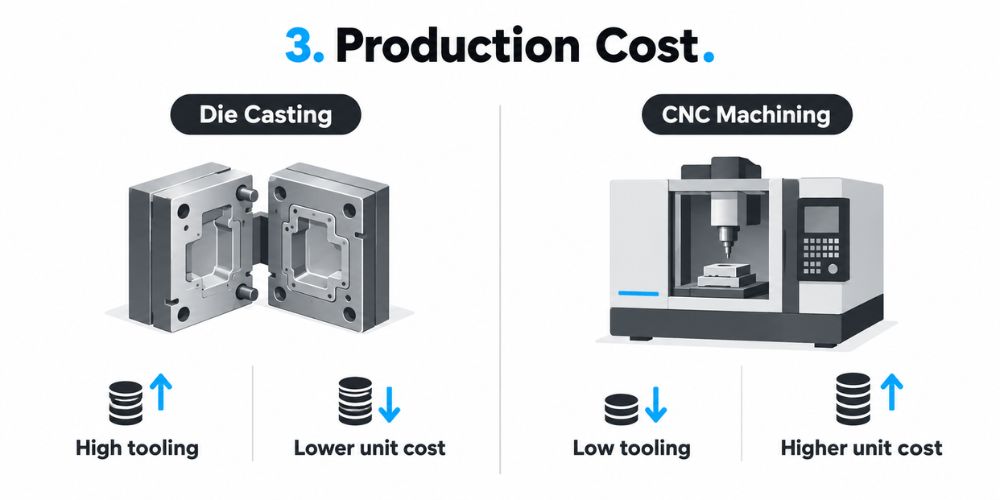
調達チームが最初に尋ねる質問は通常コストです。しかし、初期投資と完成部品あたりのコストを分けて比較しないと、誤解を招く可能性があります。
ダイキャスト
- 工具への投資額の増加: 本格的な生産を開始する前に、専用の金属金型を設計・製造する必要があります。つまり、金型設計、機械加工、試験、そして必要に応じて発生する修正作業は、初期プロジェクト費用に含まれることになります。
- 大量生産によるコスト削減の可能性: 金型が製作された後、同じ金型で筐体の形状を繰り返し製造できます。NADCAは、高圧ダイカストで製造できると述べています。 追加の金型が必要になる前に、数十万個の同一の鋳造品を生産できる。ただし、実際の工具寿命は、合金の種類、設計、運転条件、金型のメンテナンスによって異なります。
- 二次的な作戦も依然として重要である: ハウジングを鋳造したからといって、すべての機能が完成するわけではありません。ねじ山、コネクタの開口部、ガスケット面、高精度な穴、表面処理などは、追加コストとなる場合があります。
これが重要な理由は次のとおりです。鋳造品1個あたりの価格が低いと魅力的に見えるかもしれませんが、金型代や後加工費が加算されると、その魅力が損なわれます。
MachMasterでは、通信機器筐体の鋳造をお勧めする前に、製造工程全体を検討します。当社のレビューには、ダイカスト本体、CNC後加工、検査、仕上げが含まれるため、個々の工程だけではなく、全体のコストを比較することができます。
既に金型製作を検討するのに十分な生産量がある場合は、現在の生産量と合わせて当社のダイカスト加工能力をご確認ください。
CNC加工
- 初期工具コストの削減: CNC加工では専用の金型は必要ありません。主に製造可能なCADモデル、適切な原材料、切削工具、機械のセットアップ、および検査計画が必要です。
- 規模拡大に伴う部品単価の上昇: どの筐体も加工時間を必要とします。内部の大きな空洞、深いポケット、薄い壁、複数回の段取り、そして大幅な材料除去などは、加工時間を長くする要因となります。
- 開発中の改訂リスクを低減する: コネクタの位置が移動したり、内部ポケットの形状が変わったりした場合でも、鋳造金型を交換することなく設計を修正できます。このような柔軟性により、製品がまだテスト段階にあるときにコストを削減できます。
では、どちらが安いのでしょうか?
開発用ハウジング10個程度であれば、CNC加工の方がはるかに理にかなっているかもしれません。一方、成熟した設計で、より大量に繰り返し注文される場合は、ダイカスト加工の方が金型費用を十分な数のユニットに分散できるため、長期的な単価を削減できる可能性があります。
4. 生産量
生産量が増えると、選択肢はすぐに絞り込まれます。CNC加工は少量生産において柔軟性を提供しますが、リピート需要が高まるにつれて、ダイカスト加工の採用が正当化されやすくなります。
ダイキャスト
- 繰り返し生産向けに設計されています。 金型が完成し、製造工程が安定すれば、同じ形状の製品を繰り返し製造することが可能になります。NADCAは、高速生産を高圧ダイカストの主な利点の1つとして具体的に挙げています。
- 金型費用がより多くの部品に分散される: 3万ドルの金型を100個の部品に分割した場合、製造コストを除くと、筐体1個あたり300ドルの金型費用がかかります。同じ金型を3万個の部品に分割した場合、筐体1個あたり1ドルとなり、想定される耐用年数が非常に重要である理由が分かります。
- 安定した設計の方が理にかなっている: 筐体の大幅な変更は、金型自体に影響を与える可能性があります。そのため、金型製作前にコネクタの位置、壁面形状、取り付け部、内部クリアランスを確定しておくことが賢明なアプローチです。
上記の30,000万ドルという例は単なる計算例であり、標準的な金型価格ではありません。実際の金型費用は、筐体サイズ、キャビティ数、金型鋼材、スライダー、コア、予想される金型寿命、その他の製造要因によって異なります。
CNC加工
- プロトタイプに最適: 量産用金型に費用をかけずに、筐体1個または少量の試作バッチを加工できます。これは、組み立てテスト、コネクタチェック、熱テスト、およびエンジニアリング検証に最適です。
- 少量から中量生産に最適: CNC加工は、繰り返し生産に対応できるだけでなく、バッチごとに筐体を改良することも可能です。これは、年間需要が比較的限られている特殊な通信機器製品にとって特に有効です。
- 開発中の拡張が容易: まずは5つの試作品から始め、次に50個の検証用ユニットを作成し、その後数百個の部品を発注するという流れが考えられます。需要と製品形状がより予測可能になるまで、金型製作の決定を延期することも可能です。
製品仕様が数週間ごとに変更されるような状況で、チームがダイカストについて議論しているのをよく見かけます。そのような場合、初期ロットを機械加工することで、問題が金型の変更につながる前にエンジニアが問題を発見する余裕が生まれます。
5. 精度と公差
通信機器の筐体には、コネクタ開口部、プリント基板取り付け部、ガスケット溝、ねじ込みポート、嵌合面、放熱面、内部部品配置部などが含まれる。一部の寸法は厳密な管理が必要となる一方、筐体のその他の部分は比較的広い製造公差が許容される。
ダイキャスト
- 一般的な形状における良好な再現性: 金型と製造工程が安定すれば、鋳造によって同じ形状のハウジングを繰り返し成形できる。NADCA 2024年版ダイカスト製品仕様規格 標準公差および精密公差、幾何公差(GD&T)、合金特性、工具、および品質要件を網羅する。
- 精密加工が必要な箇所は、鋳造後に機械加工できます。 コネクタインターフェース、ねじ穴、ガスケット面、位置決め部などは、本体鋳造後にCNC加工で製作できます。これにより、筐体全体を無垢材から削り出す必要がなくなります。
- 理由もなく全ての寸法を締め付けないでください。 公差を厳しくするには、通常、より厳格な工程管理と検査が必要です。シール性、嵌合性、位置合わせ、組み立て、または機能に影響を与える寸法には、最も厳しい要件を設定してください。
CNC加工
- 機能特性を適切に制御する: CNC加工では、CADモデルから直接、穴、溝、ポケット、嵌合面、ねじ山などを加工できます。MachMasterでは、適切な部品であれば±0.01mmまでの加工公差に対応可能ですが、実際に達成可能な公差は、形状、サイズ、セットアップ、検査要件によって異なります。
- 精度は依然としてプロセスに依存する: CNC加工だからといって、すべての寸法が自動的に極めて厳しい公差を満たすわけではありません。工具の摩耗、温度、ワークの保持方法、機械の状態、材料の特性、そして測定方法など、すべてが完成品の精度に影響を与えます。
- 検査に関する事項: NIST(米国国立標準技術研究所)は、熱変形が部品の品質に重大な影響を与える可能性があるため、工作機械の誤差と測定に関する研究を継続している。
NISTのその調査結果は注目に値する。それは、精密加工が単に図面に公差を入力する以上の意味を持つことを示している。
筐体の寸法に厳密な管理が必要な箇所がある場合は、それらの寸法を明確に特定してください。当社のCNC加工サービスでは、対応可能な公差、材料、加工能力に関する有用な参考情報を提供しています。
6. 設計の柔軟性
筐体の性能が完全に実証される前に、設計の柔軟性が最も重要になります。CNC加工により、鋳造金型を再構築することなく、CADモデルを修正して別のバージョンを製造できます。
CNC加工では、通常、モデルと加工プログラムの両方で修正を行うことができます。そのため、CNCはエンジニアリングサンプル、試作、および頻繁に変更される製品にとって実用的な選択肢となります。
ダイカストは、より先を見据えた思考を要求する。
NADCAのダイカスト設計ガイドラインによると、ダイカスト部品は、均一な肉厚、部品取り出しに十分な抜き勾配、および丸みを帯びたエッジによって性能が向上する。金型設計においては、金属の流れ、通気、冷却、および排出も考慮する必要がある。
なぜそれがあなたにとって重要なのですか?
CAD上では些細に見える変更でも、金型キャビティ、スライダー配置、冷却レイアウト、突き出し機構、金属の流れなどに影響を与える可能性があります。そのため、金型製作前にDFM(設計製造性)を検討することで、後々の高額な修正費用を回避できるのです。
設計がまだ進行中の場合、CNC加工されたプロトタイプを使用することで、量産金型に着手する前に、組み立て、寸法、コネクタの位置、機能的なインターフェースなどを確認するための実物部品を入手できます。
7. EMIと環境保護
通信機器は、電磁干渉、粉塵、湿気、振動、屋外暴露などから保護する必要がある場合がある。ダイカスト加工やCNC加工は、これらの問題を自動的に解決するものではない。
ダイキャスト
- 金属缶はEMIシールドをサポートします。 アルミニウムや亜鉛製の筐体は、電子機器の周囲に導電性のある筐体材料を提供する。最終的な遮蔽効果は、開口部、継ぎ目、接合部、接地、留め具、コーティング、および筐体各部間の接触状態によって左右される。
- ハウジングに組み込める機能: リブ、ボス、取り付けポイント、壁構造などは、筐体の一部として鋳造することができます。これにより、量産設計における個別の機械部品の数を減らすことができます。
CNC加工
- シール界面における精度向上に役立つ: Oリング溝、ガスケット座面、接合面、ねじ部などは、精密な寸法加工が可能です。これは、シール設計が特定の溝形状やガスケットの圧縮に依存する場合に役立ちます。
- 頑丈な金属製筐体は遮蔽を支えることができる。 CNC加工されたアルミニウム製の筐体は、繊細な電子機器の周囲に導電性のある筐体を作り出すことができます。ただし、蓋、開口部、コネクタ、表面仕上げ、電気的接合には依然として注意が必要です。
- 仕上げは、お客様のEMIプランに合致している必要があります。 陽極酸化処理、粉体塗装、めっき、その他の表面処理によって、接合面の電気的接触状態が変化する可能性があります。シールド設計が金属間の導通に依存する場合は、導電性接触領域を明確に指定してください。
環境保護に関して、IEC 60529 IP規格では2つの数字が使用されます。1つ目は固体物体に対する保護を表す0から6までの数字、2つ目は液体に対する保護を表す0から9までの数字です。
米国FCCの規制対象となる製品の場合、筐体設計も放射エミッションの制御に重要な役割を果たす可能性があります。例えば、現行の47 CFR §15.109では、クラスAデジタル機器以外の非意図的放射機器について、3メートルの測定距離における放射エミッションの制限値を定めています。
| 基準点 | 公表された要件または値 | 囲い地にとってなぜ重要なのか |
| IEC IP の最初の数字 | 0〜6 | 固体異物侵入に対する保護率 |
| IEC IP 2 番目の数字 | 0〜9 | 液体の浸入に対する料金保護 |
| FCC 30~88MHz | 3m地点で100µV/m | EMI制御は、継ぎ目、開口部、および接着に影響を与える可能性があります。 |
| FCC 88~216MHz | 3m地点で150µV/m | 筐体シールドは、全体的なEMC戦略の一部となり得る。 |
| FCC 216~960MHz | 3m地点で200µV/m | コネクタの開口部と接合部は注意を払う必要がある |
| FCC 960MHz以上 | 3m地点で500µV/m | 最終的な適合性は、デバイス全体で確認する必要があります。 |
これらのFCC値は、該当機器に対する規制上の放射制限値であり、筐体仕様そのものではありません。
ここから何を学ぶべきでしょうか?
IP規格ラベルや「金属=EMI保護」という思い込みに基づいて筐体製造プロセスを選択しないでください。本体、接合部、シール、開口部、コーティング、および組み立て方法を一体のシステムとして設計してください。
8. あなたの制作にとってどちらのオプションがより良いですか?
あらゆる通信機器用筐体において、唯一無二の勝者は存在しません。想定される製品寿命、設計の成熟度、許容誤差、金型予算、そして製品寿命などを考慮して決定を下すべきです。
安定した大量生産製品にはダイカスト加工をお選びください。
繰り返し生産が見込まれ、筐体の形状が既に安定している場合、ダイカストはより魅力的な選択肢となります。初期金型投資は、より多くのユニットに分散できるため、正当化しやすくなります。
ボス、リブ、取り付け構造、その他の特徴を鋳造品に直接成形できる場合にも、これは有力な選択肢となり得る。
その後、選択したシール面、ねじ穴、および精密な接合部を機械加工することも可能です。
柔軟性が求められるプロジェクト、あるいは精密さが要求されるプロジェクトには、CNC加工をお選びください。
試作品、一点ものの筐体、少量生産、頻繁な改訂、あるいは機能特性の厳密な管理が必要な場合、CNC加工は通常、正当化しやすい選択肢となります。専用の生産金型がないため、筐体の形状に縛られることもありません。
これは、組み立て、熱試験、防水・防塵試験、EMC試験後に変更が生じる可能性のある新製品に役立ちます。新しい改訂版を機械加工して再テストしてから、より高額な金型費用を投入することができます。
トレードオフとして、筐体を1つ追加するごとに、加工時間と原材料が必要になります。そのため、需要が増加した際には、製造戦略を改めて見直す価値があります。
ハイブリッド生産戦略を検討する
必ずしも筐体全体を一度に製造する必要はありません。基本的な筐体はダイカストで成形し、コネクタ穴、ねじ込みポート、シール面、基準面、その他の精密な形状部分のみをCNC加工することも可能です。
MachMasterでは、ハウジングの全体的な形状が鋳造に適しているものの、いくつかの接合部ではより厳密な機械加工制御が必要な場合に、このハイブリッド方式を検討することがよくあります。私たちの目標は、すべての表面をビレットから削り出すのではなく、機能的な価値を高める部分に機械加工時間を集中させることです。
既にCADモデルをお持ちですか?図面と生産数量をアップロードして製造レビューを受け、同じ設計を使用してCNC加工、ダイカスト、およびそれらを組み合わせた生産ルートを比較できます。
結論
試作品、少量生産、および厳しい公差が求められる用途には、通常CNC加工が適しています。一方、設計が安定しており、生産量が金型投資に見合うだけの規模であれば、ダイカスト加工の方が理にかなっています。
加工方法を選択する際には、単価だけでなく、工具、加工時間、二次加工、公差、仕上げ、検査、そして予想される生産量など、より多くの要素を考慮する必要があります。
MachMasterでは、CNC加工とダイカストの両方に対応しており、生産プロジェクトにおける後加工や仕上げも承っております。CADモデルをお持ちの場合は、プロジェクトの詳細をお送りいただければ、お客様の筐体に最適な製造方法を比較検討いたします。
その他のリソースをご覧ください
もっとたくさんの選択肢をお探しなら、ぜひ当社の製品コレクションをご覧ください。厳選した素晴らしい商品をいくつかご紹介します。
もっと詳しく知りたいですか?役立つヒントや情報が満載の記事をいくつかご紹介します。
まだお探しのものが見つかりませんか?お気軽にお問い合わせください。24時間体制でサポートいたします。