機械加工サービス
CNC加工
CNCフライス
CNC旋盤
5軸CNC加工
プロトタイプ加工
少量の CNC 機械加工
射出成形サービス
射出成形
プラスチック射出成形
射出成形金型
インサート成形
表面処理
Blog
製造業の最新情報 ― トレンド、ヒント、そして本音。
ケースギャラリー
実際のプロジェクト、実際のソリューション。その実現方法をご覧ください。
デザインガイド
コスト削減と部品品質向上を実現するための実践的な設計ヒント。
例
実際に製造した部品です。金属製、プラスチック製、完成品――まさに証拠です。
材料
硬度、耐食性、被削性、およびコストを比較してください。
コスト計算
部品の加工コストを見積もります。迅速かつ簡潔に。
自動車
アウトドア用品
ディスプレイ・電子機器関連
産業機器
消費者製品
セットアップ
電気通信
オートメーション
私たちに関しては
私たちの工場
私たちの工場の中を覗いてみてください。機械、作業工程、そして部品を製造するチームの様子が分かります。
品質管理
原材料の入荷から最終検査まで、すべての部品が仕様を満たしていることを確認するための当社の取り組みをご紹介します。
動画
機械加工、仕上げ、品質検査といった工程を、実にシンプルにご覧ください。
ホーム»デザインガイド
製品設計者が製造性とコスト効率のバランスをより適切に取れるように、この設計ガイドでは CNC 加工における主要な原則と一般的な手法について概説します。
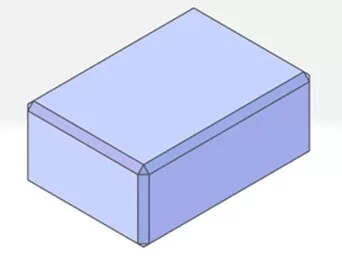
0.5D ファイルでモデル化されていない面取りや C3 より小さい面取りは、通常、デフォルトで C0.1~0.5 として扱われます。C0.5 より大きい面取りの場合は、正確な価格設定と処理を保証するために、明示的にモデル化してください。
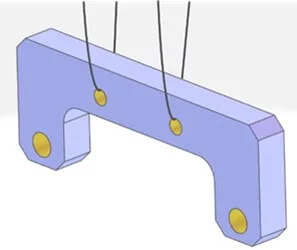
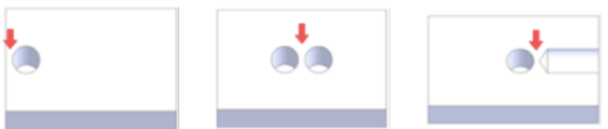
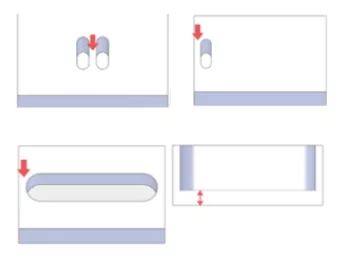
陽極酸化処理や三価白色亜鉛メッキなどの表面処理では、部品を処理液に浮かべる必要があります。適切な取り扱いを確実にするために、モデルには次のように設計された少なくとも 2 つの吊り上げ穴が必要です。
貫通穴 ≥ Φ3.5 mm(一般公差)
ねじ穴 ≥ M5
ウエスト型の穴 ≥ 5 mm 幅
不規則穴/スロット穴幅 ≥ 3.5 mm (一般公差)
吊り穴がない場合は手動で追加する必要があり、リードタイムとコストに影響する可能性があります。
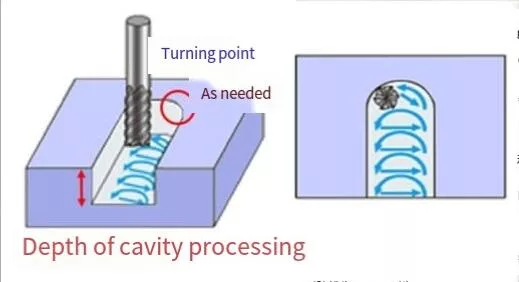
加工性を向上させてコストを削減するには、キャビティの内半径を R0.5 以上、深さをツール直径の 4 倍以内にする必要があります。
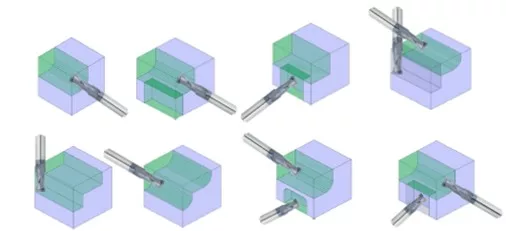
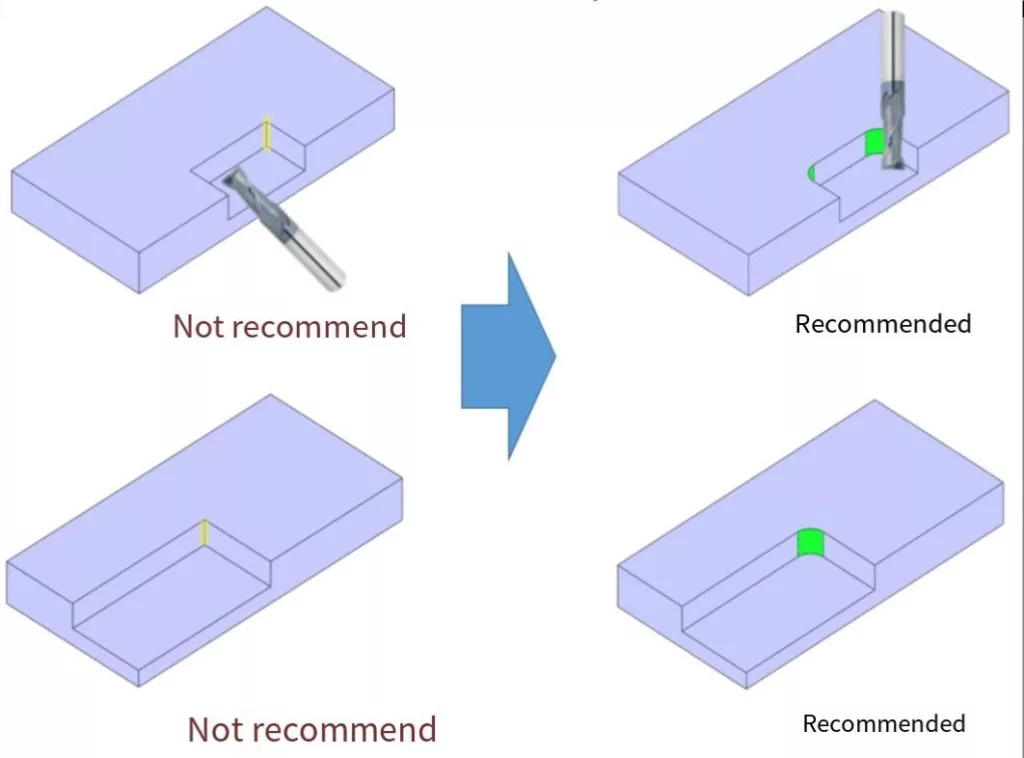
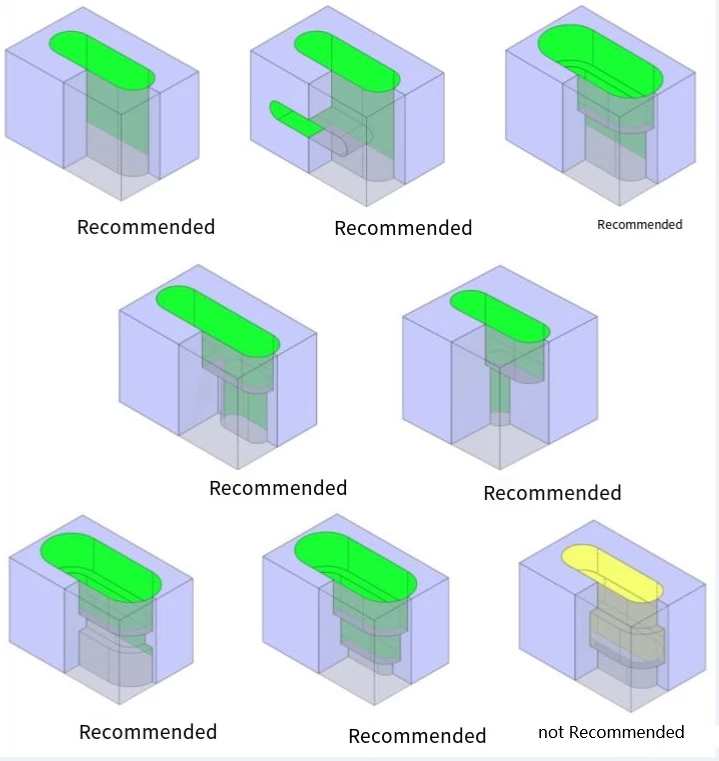
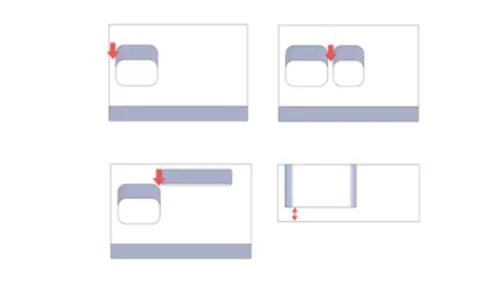
加工時間とコストを削減するには、次の点を考慮してキャビティ スロットの形状を優先します。
鋭角ではなく、丸みを帯びた内側の角
エンドミルの動きに合わせた簡略化された形状
可能な限り開口部のある溝
これらの形状は標準ツールを使用して加工するのが簡単で、後処理や特殊な切削パスは必要ありません。
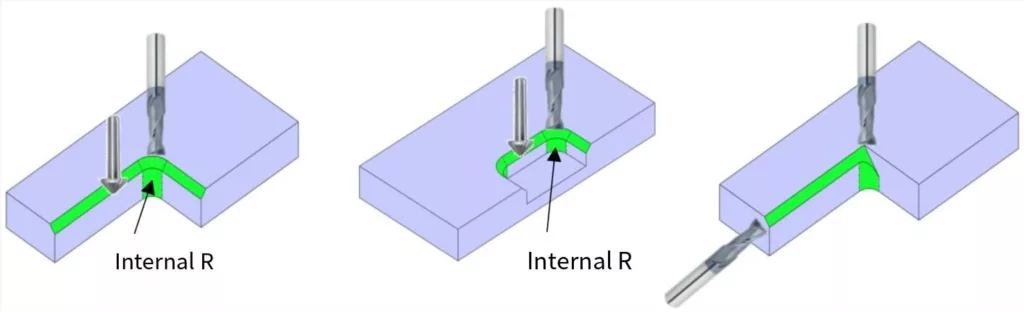
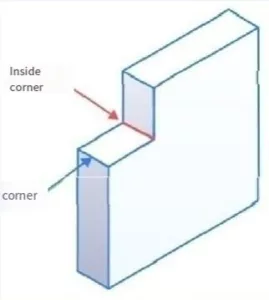
実際のフライス加工の挙動を反映させるため、3Dモデルには必ず内側半径Rを含めてください。
半径が大きいほど、使用できる工具径も大きくなり、より速く、より安価な加工が可能になります。
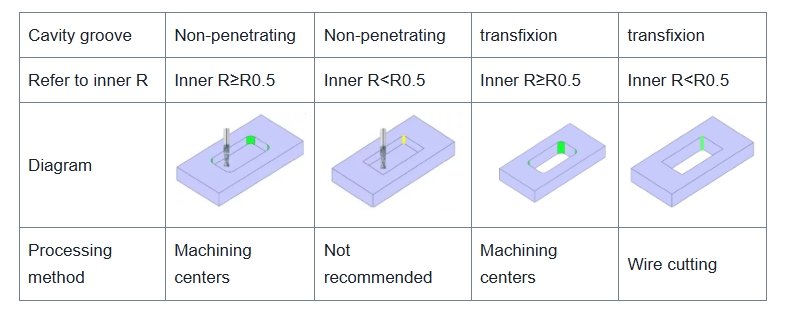
推奨される最小R値はR0.5です。より狭い角(R<0.5)の場合は、特殊工具または放電加工が必要になる場合があります。
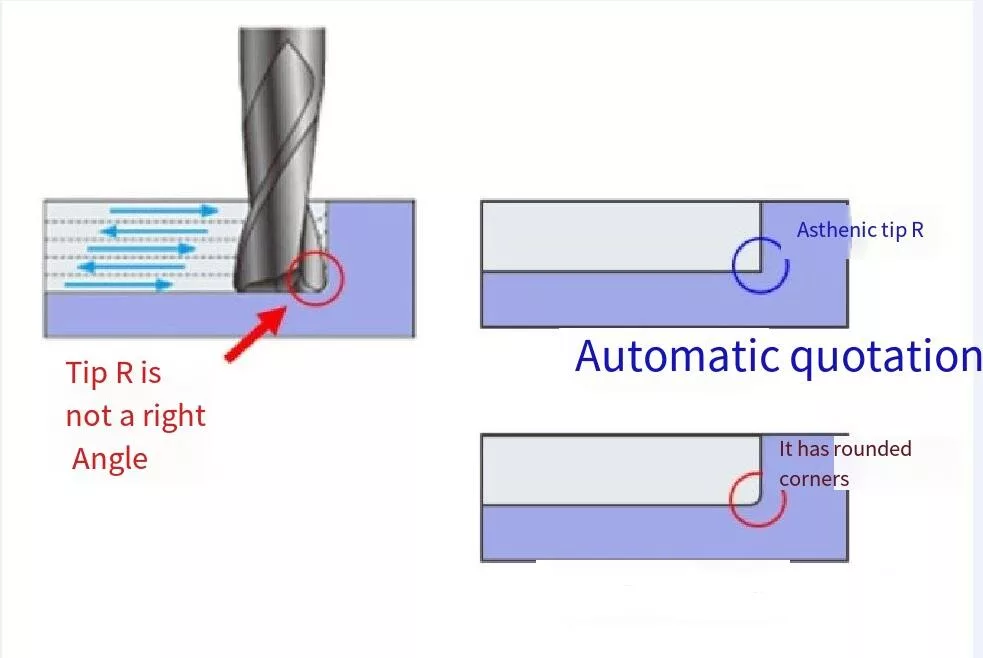
フライス工具の先端によって生じる、キャビティ底部の小さな半径Rはモデル化しないでください。
この半径は切削中に自然に形成されるため、これをモデル化するとツールパスの認識が誤ったものになったり、加工エラーが発生したりする可能性があります。
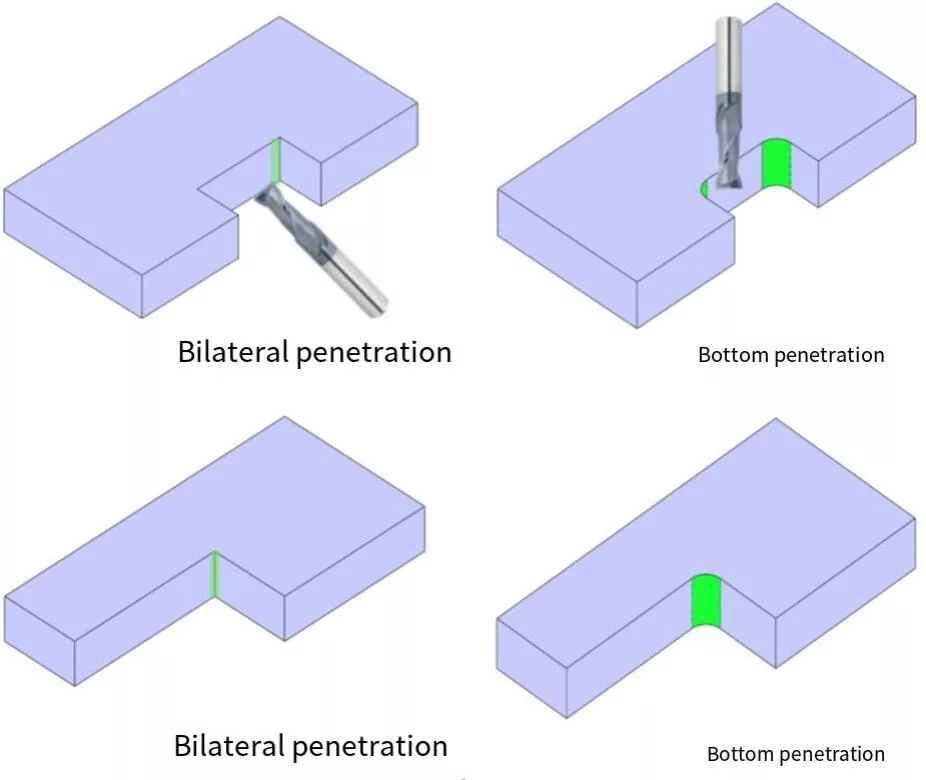
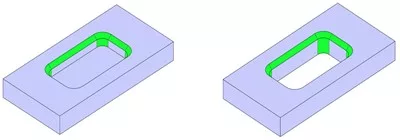
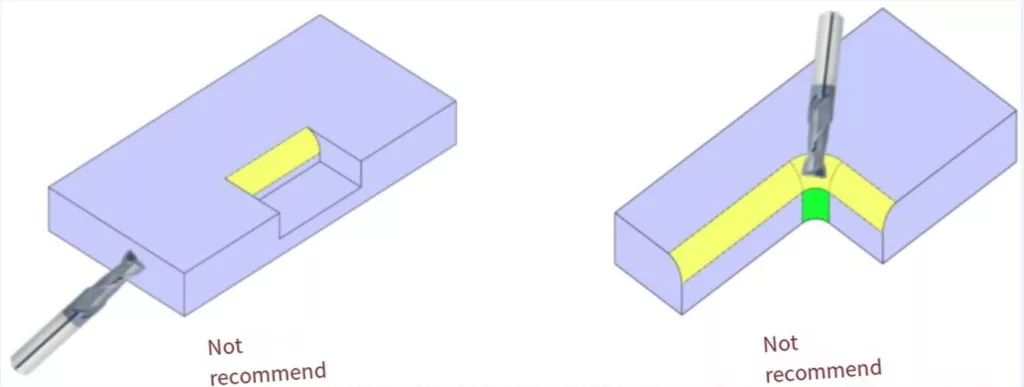
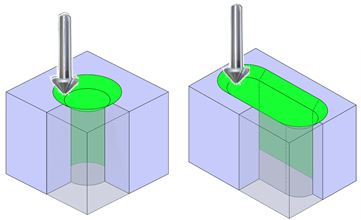
少なくとも2つの側面または底面に開口を持つ溝は、内径Rのサイズに関わらず、より効率的なフライス加工やワイヤーカットを可能にします。これらの設計により、ツールパスの複雑さが軽減され、加工時間も短縮されます。
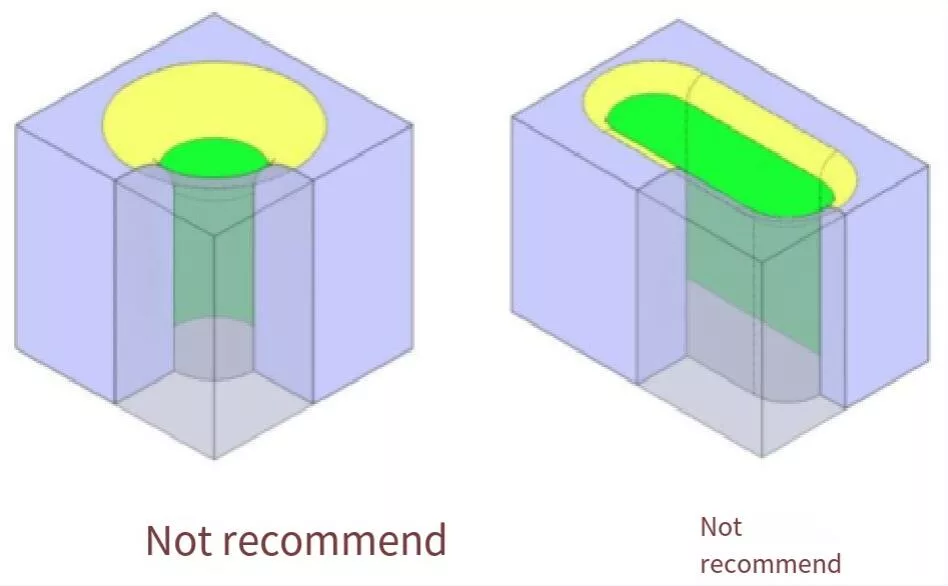
貫通穴ではないキャビティの場合、内径はR3以上が推奨されます。R0.5のような小さい半径でも加工は可能ですが、工具コストと加工時間が増加する可能性があります。
4 つの閉じた側面と鋭い角を持つ閉じたキャビティは、標準的なフライス加工ツールでは加工が困難です。必要に応じて、より大きな内部半径 (R ≥ 0.5 mm) を使用するか、キャビティの片側を開けて、より高速な加工やワイヤー EDM を可能にします。
閉じたキャビティフィーチャの内部面取りの場合は、サイズを C20以下.面取りが大きい場合は特殊な工具が必要となり、サイクルタイムが長くなり、加工コストが増加する傾向があります。
外側のRアングルの両側に面取りが必要な設計は避けてください。標準的なエンドミルでは加工できないためです。コストと複雑さを軽減するため、面取りサイズはC20以下に抑えてください。
特別なケースキャビティの片側のみ面取りが必要な場合は、面取りが1.5mmを超える場合でもエンドミルを使用することができます。 20ツールへのアクセスが確保されている限り。
製造効率を向上させるための寸法記入、面取り、穴の構造化に関するヒント。
公差が指定されていない穴は、一般的に汎用的な直線穴とみなされます。
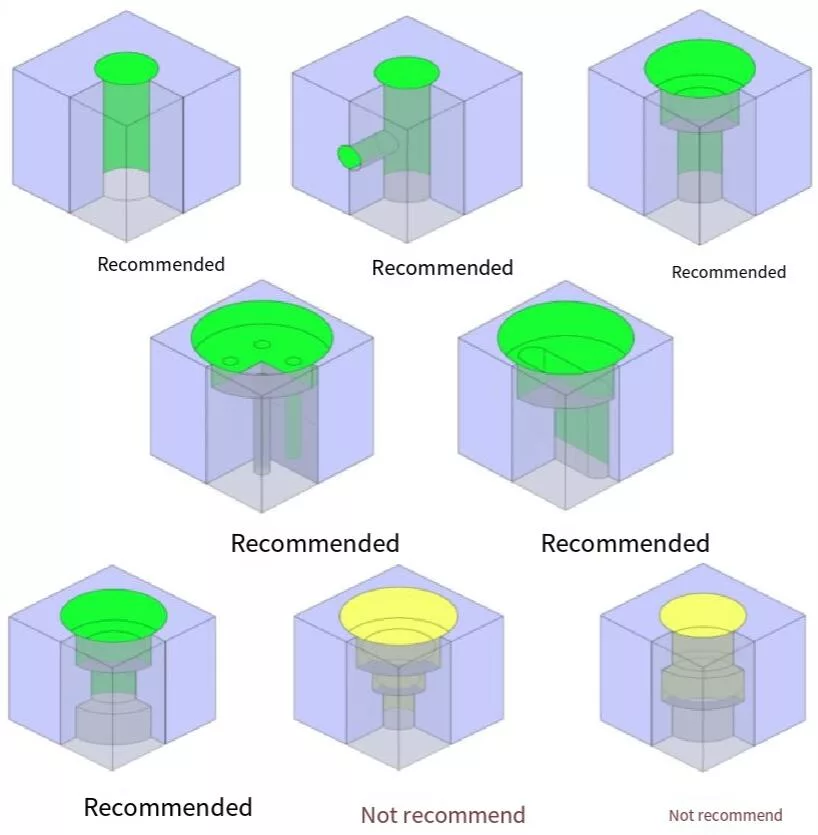
精度が要求されない直線穴の場合、直径がΦ20mm以下の場合は穴あけ加工が推奨され、最大加工深さは穴径の10倍までとします。
フライス盤カッター(Φ ≤ 20 mm)を使用した直線穴加工の場合、推奨される加工深さはカッター径の 4 倍です。
高精度の穴の場合、直径に応じて異なる方法が適用されます。
Φ ≤ 20 mm :仕上げにはリーマ加工を使用します。推奨深さは穴径の 5 倍以下です。
Φ > 20 mm :フライス加工 + ボーリング加工を使用し、推奨される深さは≤ 80 mmです。
公差や表面粗さ(例:Ra 1.6、Rz 6.3)は、穴をダブルクリックしてプロパティを設定することで、3Dモデル内で直接指定できます。
粗目ねじと細目ねじの両方において、強度、効率、工具寿命のバランスを取るためには、有効ねじ深さは一般的に公称直径の3倍以内に抑えるべきである。
ウエスト型の穴は 最小幅1mm、と 深さは工具直径の4倍以下.フライスカッターの直径は 等しいか小さい ウエストホールの幅。
精度要件を定義するには、3D モデル内の穴の仕様をダブルクリックして、嵌合公差と表面仕上げ設定(例: Ra 1.6 / Rz 6.3 ) を適用します。
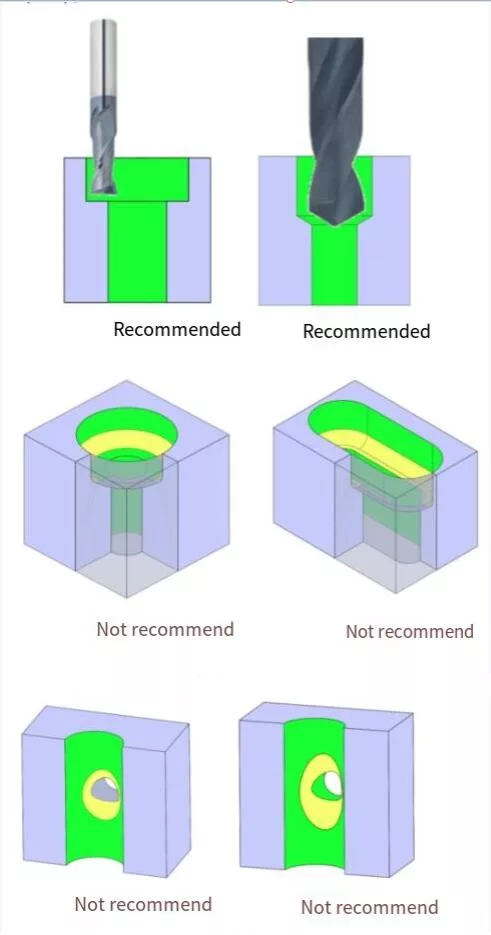
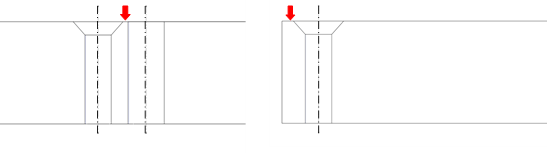
標準穴とウエスト穴の場合、面取りは維持する必要があります C20以下.このサイズを超える面取りには 特別なツール コストが増加し、 自動的に引用することはできません.効率性と標準カッターとの互換性を維持するために、一般的には大きな面取りが採用されています。 お勧めできません.
申請を避ける CまたはR面取り 穴や腰穴の段差部分に使用します。面取りが必要で角度が 20 mm特殊な工具が必要になるため、加工コストが大幅に増加する可能性があります。
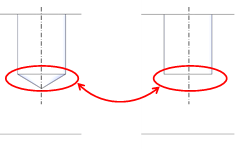
ドリル加工によって作成された精密穴またはねじ穴の底面には、 「パンチ」モデリングコマンドによって118°のドリルテーパーが自動的に適用され、見積もり時に正しく認識されます。
適切な壁厚設計により変形を回避し、構造の安定性を確保します。
薄壁モデリングノート3D デザインでは、大画面ディスプレイの視覚的なスケールにより、薄い壁が見落とされてしまうことがよくあります。壁の一部が落ちた場合 推奨厚さ未満、それは 変形、破損、または加工不良.
当社のシステムは、3D 設定インターフェースでこれらのリスクを自動的にフラグ付けします。元のデザインで進める場合は、 手動見積りレビュー 必要になります。
直線穴、精密穴、ねじ穴、キャビティなどの複数のフィーチャを近接して設計する場合は、フィーチャ間の壁の厚さが薄すぎないことを確認してください。壁が狭すぎると、 ねじれ, 振動または 破損 加工中。
直線穴、精密穴、および近くの形状フィーチャ間の距離は、 最小壁厚要件 部品の強度と加工の安定性を確保します。フィーチャ間の材料が少なすぎると、反り、ツールの振動、構造上の欠陥が発生する可能性があります。
構造の完全性を維持するために、ねじ穴は近くの穴、スロット、または空洞から十分離れた位置に配置する必要があります。壁が薄すぎると、 クラッキング, ねじの歪みまたは 組み立て中または使用中の故障.
ねじ付きスリーブは、その形状により周囲に追加の材料が必要となる。 より大きな設置部隊 (NAIST) と より深いねじの噛み合い.近くの特徴から十分な距離を確保して、 クラッキング, 糸の引き抜きまたは 使用中の変形.
座ぐり穴は、標準の穴よりも多くの材料を除去する、深くて平らな底の穴を作成します。壁の崩壊、ツールのたわみ、構造強度の低下を防ぐために、隣接するフィーチャとの十分な間隔を維持します。
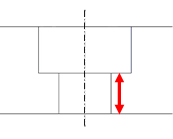
座ぐりの底面が下にある穴、空洞、または外壁に近い場合は、その下に十分な材料があることを確認してください。厚みが薄すぎると、 画期的な, 反りまたは 部品の強度低下.
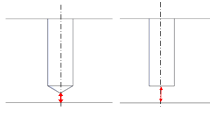
特に空洞、スロット、外壁などの他の特徴に近い場合は、穴の底の下に常に十分な材料を残してください。厚みが薄すぎると、 ドリルスルー, クラックまたは 密封性の喪失.
ウエスト形状の穴 (細長いスロット) では、切削パスが長くなるため、近くのフィーチャとの間隔をさらに広げる必要があります。ウエストホールと他の形状の間の薄い素材は、 ねじれ, 工具のたわみまたは 不正確なエッジ.
深いまたは複雑なキャビティを設計する場合は、キャビティとその他のフィーチャの間に十分な壁の厚さがあることを確認してください。間隔が不十分だと、 壁の崩壊, 振動または 表面欠陥 加工中。
生産は 3D CAD モデルに基づいて行われますが、加工の制約やツールの形状により、完成した部品が設計と若干異なる場合もあります。以下に、このような違いが発生する可能性のある一般的なケースを示します。
定義されたフィレットや面取りなしで鋭い内側または外側の角をモデル化した場合、完成した部品には通常、 小さいデフォルトの半径または面取り の範囲内 C0.1~C0.5mm.この調整により、よりスムーズなツールパスが確保され、加工不可能または壊れやすい鋭いエッジが回避されます。
止まり穴は、 フラットな or 円錐形 サイズと許容範囲に応じて、底部(通常は 118°)になります。底面の形状が明確に定義されていない場合、MachMaster は最適な方法を自動的に適用します。 特定の形状が必要な場合は、穴の底を明示的にモデル化します。
MachMaster では、エンジニアがすべてのリクエストを確認し、カスタマイズされたソリューションで対応します。
お客様のファイルは厳重に機密扱いされ、見積りおよび製造の目的にのみ使用されます。
お問い合わせ