「ダイキャストアルミニウムは陽極酸化処理できますか?」――これは、機械加工およびダイカスト業界で私がよく受ける質問の一つでした。お客様は、ADC12やA380といった素材で作られたダイキャスト部品に陽極酸化処理を施し、美しく耐久性のある部品を得たいと私に尋ねてきました。しかし、結局は失望に終わるのが常でした。
では、ダイキャストアルミニウムは陽極酸化処理を施せるのでしょうか?答えは「はい」でしょうか、それとも「いいえ」でしょうか?本日の記事では、この問題をまとめて詳しく解説します。
結論としては、はい、ただし一定の条件付きです。
鋳造アルミニウムも陽極酸化処理は可能ですが、その結果は6061アルミニウム合金やその他の鍛造アルミニウム合金ほど理想的ではありません。さらに、極めて厳密な工程管理が求められます。
携帯電話ケースのような、均一で光沢のある、色鮮やかな酸化皮膜をお求めなら、鋳造アルミニウムでは期待外れになる可能性が高いでしょう。しかし、色は黒のみで、表面がわずかに灰色がかるなどの制約を受け入れ、特別に設計された工程を厳密に守れば、鋳造アルミニウム上に実用的な価値のある陽極酸化皮膜を得ることは十分に可能です。
鋳造アルミニウムはなぜ「扱いが難しい」のでしょうか?
この問題を理解するには、まず陽極酸化の原理を知る必要があります。電解液中ではアルミニウムが陽極として働き、表面で化学反応が起こり、多孔質の酸化皮膜が形成されます。この皮膜は透明で硬く、着色や保護に利用できます。
鋳造アルミニウムの陽極酸化処理が難しいのは、そのシリコン含有量が高いことにある。
最も一般的な鋳造アルミニウム材であるADC12を例にとると、シリコン含有量は9.6%から12%にも達します。シリコンは陽極酸化反応にはほとんど関与しません。アルミニウムが酸化されて皮膜を形成する際、シリコンは粒子状または薄片状のまま残り、灰黒色のゆるい「粉塵被膜」を形成します。
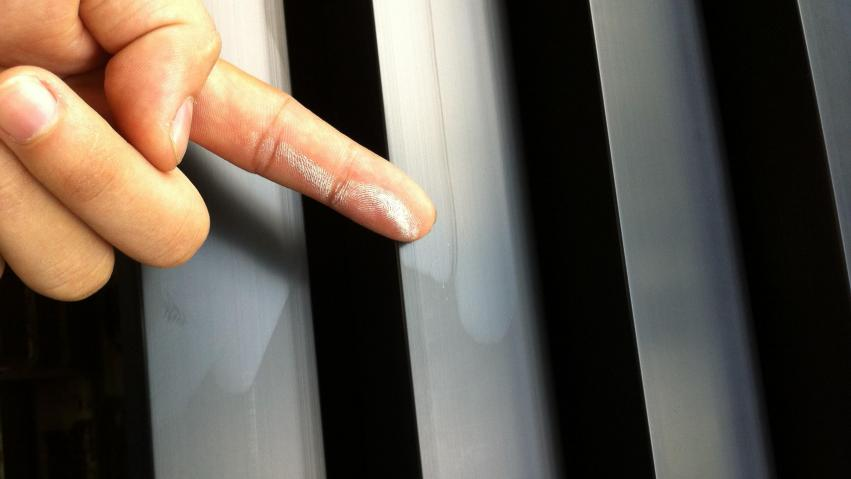
この埃の蓄積層は、以下のような問題を引き起こす可能性があります。
- コーティングが灰色になり、暗くなります純粋な銀白色のベースを得ることは不可能であり、染色後の色は濁ってしまう。
- 密着性が悪い:スケールはコーティング層と基材の間に付着し、酸化膜が剥がれやすい。
- 染色が難しい特に淡色や鮮やかな色の場合、均一に吸着させることはほぼ不可能です。そのため、ダイカストアルミニウムの陽極酸化処理はほぼ常に黒色になります。黒色は最も強い被覆力があり、シリコン反応によって生じる黒色を覆い隠すことができるからです。
さらに、ダイカスト部品内部に不可避的に存在する微細な気孔や砂穴は、酸化工程中に前処理液を保持し、「酸を放出」して欠陥を引き起こす。残留離型剤も、局所的なコーティング不足の原因となる可能性がある。
どのような種類の鋳造アルミニウムが陽極酸化処理の対象となりますか?
鋳造アルミニウムはすべて同じではありません。シリコン含有量に基づいて、酸化性は良好なものから不良なものまで、以下のように分類されます。
| 学年 | シリコン含有量(重量%) | 陽極酸化処理の難しさ | 典型的な効果 |
| A356 | 4.5-5.5 | 技法 | 均一に黒く塗れば、より効果的です。 |
| A380 | 7.5-9.5 | もっと強く | 黒色も可能だが、灰色に変色しやすい。 |
| ADC12 | 9.6-12 | 上級 | 黒色は細心の注意を要する職人技であり、しばしば傷や汚れが生じる。 |
| AlSi10Mg | 9-11 | 上級 | ADC12と同様に、3Dプリントにはより不向きである。 |
結論は明白です。陽極酸化処理に鋳造アルミニウムを使用する必要がある場合は、A356が第一選択肢となるべきです。A356はシリコン含有量が比較的低く、成功率と製品品質はADC12よりも大幅に優れています。ADC12も「救済」することは可能ですが、加工コストが高く、不良品率も高くなります。
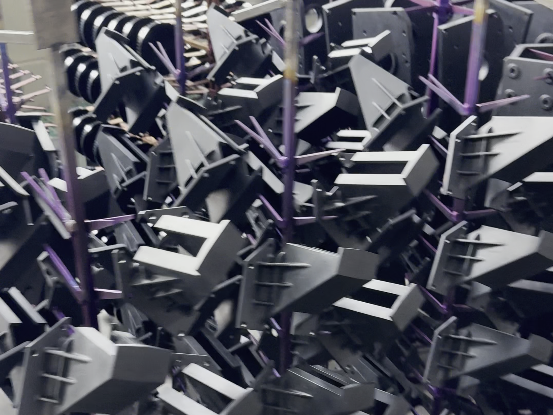
Machmaster社は、黒色アルマイト仕上げのダイキャスト部品にはA356材の使用を推奨しています。ダイキャストアルミニウムのアルマイト処理が必要な場合は、Machmaster社までお問い合わせの上、対応可能かどうかをご確認ください。
良い結果を得るためには、以下の4つのルールを守らなければなりません。
ダイカストアルミニウムの場合、従来の硫酸陽極酸化処理は適用できません。以下に示すのは、検証済みの特注処理であり、各工程を省略することはできません。
厳格な前処理 ― 成否はこの一点にかかっている
従来のアルカリ洗浄(水酸化ナトリウムを使用)では、アルミニウムの表面が腐食して多数のピットが発生し、その結果、細孔が露出して拡大します。正しい方法は以下のとおりです。
- 脱油アルカリ性脱油剤+超音波、50~55℃、8~10分。
- 低濃度アルカリ洗浄: 水酸化ナトリウム(NaOH)濃度20~30g/L、温度40~45℃、反応時間2~3分。重量減少は0.8g/dm²以下に厳密に管理する。
- 中和: 10%硝酸、室温、3分間。
- シリカフュームの除去: この工程が最も重要です。フッ化アンモニウム(30~40g/L)を含むシリカ除去剤を使用し、室温で5~8分間浸漬して表面に残ったシリカ粒子を除去してください。純粋なフッ化水素酸は毒性が非常に高く危険なため、絶対に使用しないでください。
陽極酸化処理 – 低温、低電流密度
- 電解質: 硫酸180~200g/L(均一性を高めるために少量のシュウ酸を添加してもよい)。
- 温度: 18~22℃の範囲で、正確な温度制御が必要です。温度が高すぎると、フィルム層が緩んで粉状になります。
- 電流密度: 1.0~1.5 A/dm²で、従来のアルミニウム合金(1.5~2.0)よりわずかに低い。
- 時間:15~20分で、膜厚は約8~15μmになります。
黒染め – 黒色のみ推奨
- 有機黒染料濃度10~15g/L、温度40~60℃、pH値5.0~5.2、染色時間20~40分。
- 非推奨: どのカラーシリーズでも、色ムラや色移りが発生する可能性が高く、使用要件を満たせない場合があります。
穴を塞ぐ – 寿命を決定する
- 中温ニッケル塩封止: 55~60℃、15~20分。これにより、中性塩水噴霧試験において48時間以上の耐用時間を達成できます。
- ニッケル封印なし: RoHS環境保護指令に適合した有機酸システム。
陽極酸化処理が要件を満たさない場合の、3つの代替表面処理プロセス
鋳造品に高い耐食性、耐摩耗性、外観が求められるにもかかわらず、何度も試しても陽極酸化処理で満足のいく結果が得られない場合は、無理に続ける必要はありません。以下の3つの処理方法は、より成熟した選択肢です。
| 代替プロセス | 優位性 | デメリット | 該当するシナリオ |
| パウダーコーティング | 色は自由に選択でき、高い隠蔽力、優れた均一性、そして低コストを実現しています。 | このコーティングは比較的厚く(60~120μm)、非導電性である。 | 外装部品および装飾部品の大部分 |
| 化学ニッケルめっき | 均一な密度、高い硬度(約500HV)、優れた耐食性、砂穴を覆う能力 | 費用はスプレー塗装よりも高く、仕上がりは銀白色のみである。 | 精密部品、内部に複雑な溝を持つワークピース |
| (MAO)マイクロアーク酸化 | 超高硬度(1000HV以上)、高い耐食性を持ち、単一工程で黒色セラミック層に加工できる。 | 設備投資額が高く、効率が悪く、路面状態も悪い。 | 軍事産業、航空宇宙産業、ハイエンド耐摩耗部品 |
よくある誤解を一度にいくつか解消します
誤解1:酸化時間が十分に長ければ、膜層は厚く硬くなる。
間違いです。ダイカストアルミニウム中のシリコンは、膜層の成長を阻害する可能性があります。酸化時間が長すぎると、膜層が粉状化して剥離してしまうことがあります。膜厚の上限は通常20μm以下です。
誤解2:フッ化水素酸はケイ素を除去するのに効果的であり、自分で調製できる。
絶対にダメです。フッ化水素酸は非常に毒性が強く、腐食性も極めて高い危険物質です。産業界では、フッ化水素アンモニウムを含む複合塩が代替として用いられています。個人や小規模工場での使用は厳しく禁止されています。
誤解3:ADC12は硬質陽極酸化処理に使用できる。
不可能ではありませんが、効果は平凡です。硬質陽極酸化処理では、低温(-5~5℃)と高電流密度が必要となるため、シリコンの欠陥や気孔が拡大されます。得られる皮膜の硬度と均一性は、6061に比べてはるかに劣ります。極めて高い耐摩耗性が求められる場合を除き、推奨されません。
要約:表は意思決定に役立ちます。
| あなたの要件 | 推奨ソリューション |
| 必ずADC12規格で、色は黒、耐久性があり、耐腐食性が必要です。 | 本稿で説明する特殊なプロセスを用いて陽極酸化処理を行ったが、一定割合の不良品が発生することは許容範囲内であった。 |
| 黒色で外観が良いという条件で、A356を使用できます。 | A356と独自開発の陽極酸化処理(Machmaster社製)を組み合わせることで、成功率がさらに向上します。 |
| 色は問いません。見た目は均一で美しくなければなりません。 | 陽極酸化処理をやめて、粉体塗装に切り替えましょう。 |
| 高硬度、高耐食性、色制限なし。 | 化学ニッケルめっきまたはマイクロアーク酸化。 |
| 導電性と基本的な防錆 | 化学的酸化(不動態化) |
元の質問に戻りますが、鋳造アルミニウムは陽極酸化処理できますか?
はい。ただし、前提条件として、専用の製造工程を設計する意思があり、黒色でしか製造できないことを受け入れ、表面品質に対する期待値を低く設定する必要があります。
これらの条件すべてに同意いただけるのであれば、おめでとうございます。鋳造アルミニウムに実用的な陽極酸化皮膜を形成できます。そうでなければ、粉体塗装または化学ニッケルめっきの方がより賢明な選択となるでしょう。
この記事が、不必要な回り道を避けるのに役立つことを願っています。特定の部品やグレードについてご質問がある場合は、お気軽にMachmasterまでお問い合わせください。