La première fois que j'ai vu du moulage par insertion, j'étais dans une usine pleine de machines et de bruit. Plastique brûlant, pièces métalliques, lumières clignotantes… c'était beaucoup.
J'ai fait semblant de tout comprendre. Mais honnêtement, je n'y comprenais rien.
Ce sentiment m'a marqué. Je n'aime pas faire semblant de savoir. J'aime vraiment savoir ce que c'est.
Alors j'ai posé des questions. Puis encore d'autres questions.
Au fil du temps, cela a commencé à prendre tout son sens. Et une fois cela fait, j'ai compris l'utilité du moulage par insertion.
Si vous avez déjà ressenti cette même confusion – en observant un processus et en vous demandant comment cela fonctionne ? – vous n’êtes pas seul.
Que vous dirigiez une entreprise, conceviez des pièces, achetiez des composants ou construisiez un projet de classe, le moulage par insertion peut vous être utile. Mais seulement si vous le comprenez parfaitement.
Dans cet article, j'expliquerai ce qu'est le moulage par insertion, comment il fonctionne, de quoi il est fait et où il est utilisé.
Pas de grands discours. Pas de discours commercial. Juste des réponses directes pour vous permettre de décider si le moulage par insertion est adapté à votre travail ou à vos objectifs.
Alors, commençons!
1. Qu'est-ce que le moulage par insertion
Le moulage par insertion peut paraître simple de l'extérieur. Une pièce métallique est insérée dans un moule, du plastique y est coulé, et la pièce finie en sort.
Simple, non?
C'est ce que je pensais aussi.
Mais une fois que vous aurez réellement mis la main à la pâte, vous réaliserez que ce n'est pas si simple.
Le moulage par insertion est un procédé qui consiste à placer une pièce solide, généralement en métal, dans un moule. Du plastique fondu est ensuite injecté autour.
Une fois refroidi, le résultat est une pièce unique avec les deux matériaux verrouillés ensemble.
Cette méthode est souvent utilisée pour :
- Outils avec pointes en métal et poignées en plastique
- Fixations intégrées dans des boîtiers en plastique
- Connecteurs électroniques ou pièces de capteurs
Il est robuste et fiable. Il est utilisé dans de nombreux secteurs comme l'automobile, le médical et l'électronique grand public.
Pourquoi ça compte
Ce procédé permet de réduire les étapes inutiles. Plus besoin d'assembler les pièces par la suite. Pas de vis, pas de collage.
Ça peut aussi:
- Améliorer la résistance des pièces
- Réduire le poids global
- Réduire le temps de production
Si vous concevez pour garantir fiabilité et efficacité, le moulage par insertion est un procédé à envisager. Une seule pièce moulée remplit plusieurs fonctions, économisant ainsi du temps, de la matière et de la main-d'œuvre.
Le moulage par insertion est-il la même chose que le surmoulage ?
Non. Et c'est facile de les confondre.
Le moulage par insertion part d'un matériau solide déjà fabriqué, comme une pièce métallique. Le plastique est moulé autour.
Le surmoulage, en revanche, se fait généralement par couches : un plastique est moulé sur un autre. Pas de métal. Juste du souple sur du dur, ou deux plastiques collés ensemble.
Les deux sont utiles, mais ils résolvent des problèmes différents.
2. Comment fonctionne le processus de moulage par insertion
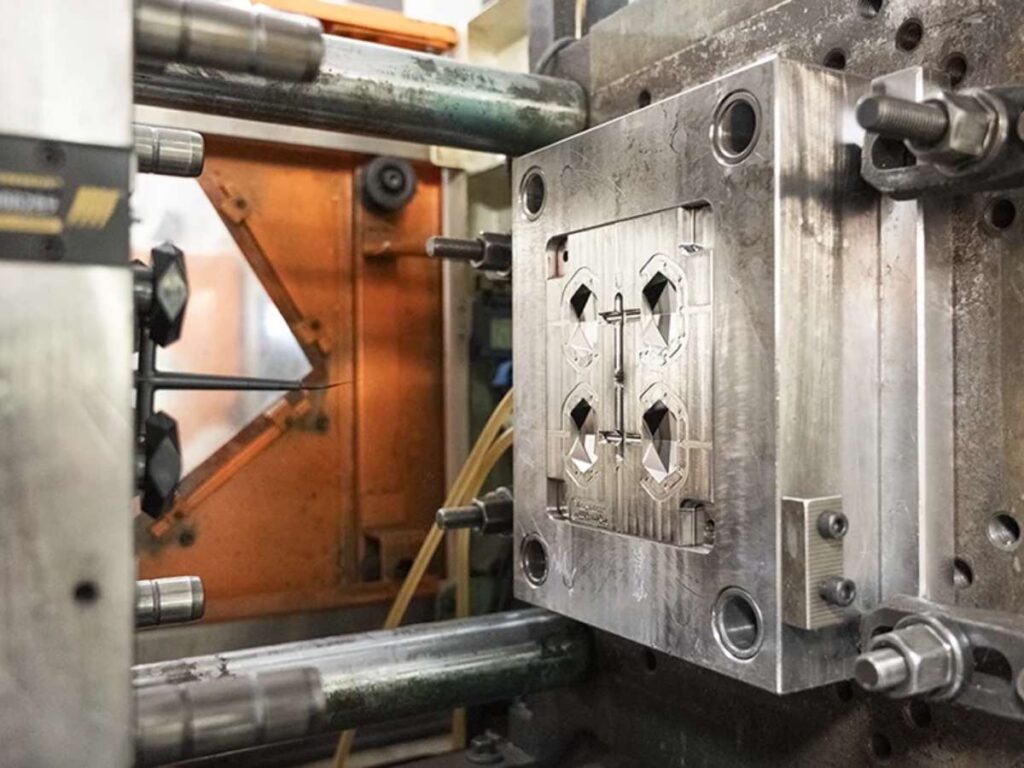
Le moulage par insertion est un processus dans lequel le plastique est moulé directement autour d'un composant solide, appelé insert, pour former une seule pièce collée.
Cet insert est souvent composé de :
- Métal (laiton, acier inoxydable, aluminium)
- Céramique
- Fixations filetées, broches ou contacts électriques
Une fois l'insert placé dans le moule, le plastique fondu remplit la cavité qui l'entoure. Lorsque le plastique refroidit et se solidifie, l'insert se fixe définitivement à l'intérieur.
J'aime le décrire comme « envelopper l'insert de structure et de résistance ». Il vous offre le meilleur des deux matériaux dans un seul et même emballage.
Pourquoi cela fonctionne-t-il si bien ?
La véritable magie réside dans la façon dont le plastique se fixe mécaniquement ou thermiquement à l'insert. Selon le matériau choisi, le plastique peut :
- Saisissez l'insert avec pression et formez
- Fusionner chimiquement à la surface si les matériaux sont compatibles
- Ou les deux
Pour obtenir ce lien, vous avez besoin de :
- Plaquettes avec une bonne texture de surface ou des contre-dépouilles
- Plastique avec les bonnes caractéristiques de retrait et d'écoulement
- Contrôle strict de la température du moule et de la vitesse d'injection
J'ai eu des pièces qui ont lâché parce que l'insert était trop lisse ; le plastique ne pouvait pas l'agripper. Nous sommes passés à un insert moleté, et soudain, la liaison a tenu bon.
Le résultat?
Vous obtenez une pièce qui est :
- Plus solide (métal à l'intérieur, plastique à l'extérieur)
- Plus compact (pas de fixations ni de colle)
- Prêt à l'emploi dès la sortie du moule
Il supprime entièrement les étapes post-assemblage, ce qui vous permet d'économiser du temps, de la main-d'œuvre et des points de défaillance potentiels.
Et oui, le moulage par insertion est flexible. Vous pouvez intégrer :
- Threads
- Bushings
- Contacts
- Dissipateurs de chaleur
- Détecteurs
Tant que l'insert peut gérer la pression d'injection et la chaleur, vous avez des options.
3. Avantages du moulage par insertion
Le moulage par insertion a changé ma vie une fois que j'ai compris ses véritables avantages. Au début, je pensais qu'il s'agissait simplement d'un gain de temps d'assemblage. Mais les avantages étaient bien plus importants.
Voici les principaux avantages, basés sur ce que j’ai appris de mes erreurs réelles et de mes victoires réelles :
Combine plusieurs parties en une seule
Le moulage par insertion permet de mouler du plastique directement autour d'un insert préformé, généralement en métal. On obtient ainsi un composant unique et fini, au lieu de deux ou plusieurs pièces qu'il faudrait autrement coller, visser ou presser ensemble.
Ce que cela signifie pour vous :
- Moins de pièces à gérer
- Pas besoin d'adhésifs ou de fixations
- Risque réduit d'erreur d'assemblage
J'ai travaillé sur un boîtier de connecteur où nous utilisions initialement trois pièces distinctes collées à la main. Le passage au moulage par insertion a permis de le réduire à une seule pièce, ce qui a éliminé un problème de contrôle qualité qui ne nous manquait pas.
Réduit le temps et le travail sur le terrain
Une seule pièce moulée signifie moins d’assemblage, moins de manipulation et moins de machines impliquées.
- Pas d'alignement manuel
- Pas de fixations ni d'outils supplémentaires
- Cycles de production plus rapides
Fournit un produit final plus solide
Le plastique ne se contente pas de se poser à côté de l'insert : il l'enveloppe étroitement, formant une liaison qui résiste à :
- Vibration
- Utilisation répétée
- Stress mécanique
Ceci est particulièrement utile pour :
- Outils électroportatifs
- Clips automobiles
- Connecteurs électroniques
J'ai vu des pièces qui se desserraient ou se déplaçaient sur le terrain rester stables après le passage au moulage par insertion. C'est un de ces changements qui portent leurs fruits discrètement, mais avec force.
Permet des conceptions plus propres, plus petites et plus intelligentes
Sans avoir besoin de prévoir des fixations, des adhésifs ou des joints, votre conception peut être :
- Plus compact
- Briquet
- Visuellement plus propre
Et comme la pièce sort du moule complète, elle a un aspect professionnel : pas de vis, pas de coutures, pas de bords exposés.
Vous pouvez également mieux protéger l'insert lui-même, qu'il s'agisse d'une douille filetée ou d'une broche de contact, en l'enfermant entièrement dans du plastique.
Le moulage par insertion ne simplifie pas seulement la production : il vous aide également à construire des pièces plus solides et plus propres qui résistent mieux au monde réel.
4. Matériaux couramment utilisés dans le moulage par insertion
Je pensais que le moulage par insertion se résumait à une simple optimisation du processus : choisir le bon outillage, régler la bonne température, et le tour est joué. Mais non. Ce n'est pas le cas.
Voici une liste des matériaux avec lesquels j’ai le plus d’expérience et pourquoi ils ont tendance à bien fonctionner.
Inserts en laiton
Le laiton est l'un des métaux les plus fiables pour le moulage par insertion. Résistant à la corrosion et usiné proprement, il est idéal pour les fixations filetées ou les connecteurs électriques. Il conserve sa forme pendant le moulage et adhère bien à la plupart des plastiques. Si vous fabriquez des pièces électroniques ou de petits appareils électroménagers, c'est probablement ce qu'il vous faut.
Acier Inoxydable
Lorsqu'il faut de la solidité et une résistance à la chaleur ou aux produits chimiques, l'acier inoxydable est la solution idéale. Plus résistant à l'usinage que le laiton, il résiste à la pression. J'ai constaté son efficacité dans les dispositifs médicaux, les systèmes automobiles et partout où une pièce doit être soumise à des contraintes prolongées.
Aluminium
L'aluminium est idéal pour des pièces légères. Son adhérence n'est pas toujours aussi forte que celle de l'acier ou du laiton, mais lorsque le poids prime sur la résistance brute, l'aluminium est idéal. Je l'ai utilisé pour des boîtiers de drones, des appareils portables et des coques légères où chaque gramme compte.
ABS (plastique)
L'ABS (abréviation d'acrylonitrile butadiène styrène) est un plastique solide. Il est durable, se moule facilement et s'intègre parfaitement aux inserts métalliques. Je l'utilise souvent pour des cycles rapides et une finition impeccable, comme pour les produits de consommation, les tableaux de bord ou même les jouets soumis à des contraintes quotidiennes.
Choisir la bonne combinaison d'insert et de plastique n'est pas seulement une question de compatibilité : c'est ce qui permet à vos pièces de fonctionner, de durer et de passer l'inspection du premier coup.
5. Considérations de conception dans le moulage par insertion
Le moulage par insertion ne se limite pas à l'association du métal et du plastique. Tout commence par la conception, et une pièce parfaitement conçue permet d'éviter bien des problèmes par la suite.
En réalité, le moulage par insertion nécessite une réflexion approfondie avant même la découpe du premier outil. Voici quelques conseils de conception clés qui m'ont aidé, ainsi que de nombreuses équipes avec lesquelles j'ai travaillé, à créer de meilleures pièces.
Ajustement et placement de l'insert
Assurez-vous que l'insert est bien ajusté dans son logement du moule. S'il est trop lâche, il risque de se déplacer. S'il est trop serré, vous risquez d'endommager le moule.
Concevoir un léger ajustement serré (là où le plastique adhère à l'insert) permet de le maintenir en place après le moulage. Si votre conception le permet, utilisez des surfaces planes au contact de l'insert et du plastique. Cela réduit les points de contrainte et améliore l'adhérence.
Compatibilité des matériaux
Tous les plastiques ne se lient pas bien à tous les métaux. Certaines combinaisons peuvent entraîner des assemblages fragiles, des déformations ou des défauts de surface qui affectent les performances des pièces. C'est pourquoi je teste toujours les associations de matériaux en amont, avant de fixer l'outillage ou les délais de production.
Le nylon a tendance à bien se lier au laiton et à l'acier inoxydable, tandis que l'ABS est plus facile à travailler mais fonctionne mieux avec des inserts capables de supporter des températures plus élevées.
Un bon collage commence toujours par un choix judicieux des matériaux. Chez MachMaster, nous pouvons vous aider à évaluer vos choix de matériaux en amont, afin que chaque projet démarre sur des bases solides : sans incertitude ni retard inutile.
Conception de moules pour le maintien des inserts
Lors du moulage, les inserts peuvent bouger s'ils ne sont pas correctement maintenus. C'est pourquoi la conception du moule doit inclure des dispositifs garantissant leur stabilité.
Certaines options comprennent:
- petites broches de positionnement
- supports magnétiques
- pièges mécaniques
J'ai utilisé les trois, selon la taille de la pièce et le poids de l'insert. L'objectif est simple : empêcher l'insert de se déplacer pendant l'injection.
Épaisseur de paroi et voies d'écoulement
Le plastique doit s'écouler uniformément autour de l'insert. Cela signifie :
- en conservant une épaisseur de paroi uniforme
- éviter les angles vifs
- ajout d'une ventilation si nécessaire
Les parois minces refroidissent trop vite. Les parois épaisses favorisent les affaissements ou les déformations. Pour des résultats impeccables, équilibrez les flux d'air.
Une conception intelligente en amont évite les désalignements, les problèmes de collage et les retouches coûteuses, ce qui rend le moulage par insertion efficace dès le premier essai.
6. Applications courantes du moulage par insertion
Pour être honnête, je ne m'attendais pas à le voir apparaître dans autant de secteurs différents. Mais après des années de fabrication de pièces – du prototype unique à la production en série –, j'ai pu constater par moi-même comment ce procédé résout des problèmes concrets.
C'est là que le moulage par insertion a toujours donné des résultats pour nous et nos clients :
Electronique
Des connecteurs USB aux chargeurs de téléphone en passant par les prises jack pour écouteurs, le moulage par insertion permet une intégration parfaite des contacts métalliques dans des boîtiers plastiques compacts. Il améliore :
- Durabilité en cas d'utilisation répétée
- Efficacité spatiale pour les conceptions miniaturisées
- Qualité esthétique avec des finitions propres et scellées
Si vous concevez des appareils électroniques portables, cette méthode vous aide à construire des assemblages plus petits, plus solides et plus propres qui résistent à la manipulation quotidienne.
Composants automobiles
Le moulage par insertion est largement utilisé dans la fabrication :
- Boutons et cadrans
- Clips de fixation
- Boîtiers de panneaux de commande
- Supports et bagues
Ces composants doivent résister aux vibrations, aux variations de température et aux contraintes à long terme. Le moulage par insertion assure une liaison plastique-métal solide qui ne se desserre pas avec le temps, réduisant ainsi simultanément les défaillances des pièces et le poids du véhicule.
Les ingénieurs automobiles bénéficient de moins de pièces, d’assemblages plus solides et d’une production simplifiée.
Dispositifs médicaux
Le moulage par insertion répond aux exigences strictes de la fabrication médicale, notamment pour :
- Composants de la seringue
- Poignées chirurgicales
- Unités d'habitation diagnostiques
Ce procédé permet un contrôle précis des dimensions et de la finition, minimisant les espaces et les arêtes vives. De plus, il est compatible avec les matériaux de qualité FDA et la stérilisation.
Si vous développez des produits médicaux, le moulage par insertion est un choix idéal lorsque la fiabilité, l'hygiène et la précision ne sont pas négociables.
Outils électriques et équipement industriel
Les outils électriques et les équipements lourds font souvent appel au moulage par insertion pour :
- Mécanismes de déclenchement
- Boîtiers de connecteurs
- Poignées d'outils à adhérence améliorée
L'ajustement serré entre les composants en plastique et en métal améliore l'ergonomie et la résistance structurelle. Les pièces résistent à l'humidité, à la chaleur et à l'usure, un atout essentiel pour les outils de terrain et les machines d'usine.
Les concepteurs industriels choisissent le moulage par insertion pour ses performances sous pression et son utilisation répétée.
Quel que soit le secteur d'activité, le moulage par insertion offre la résistance, la précision et les économies d'espace exigées par les produits hautes performances d'aujourd'hui.
7. Défis et solutions du processus de moulage par insertion
En moulage par insertion, même de petites erreurs peuvent engendrer de gros problèmes. J'ai eu affaire à des inserts décalés, des liaisons faibles et des pièces déformées, parfois tout cela au cours d'un même projet.
Vous trouverez ci-dessous un tableau simple présentant les défis les plus courants auxquels j'ai été confronté et ce qui a réellement fonctionné pour les résoudre :
| Challenge | Solution |
| Insérer un désalignement | Ajoutez des broches de guidage, des pièges mécaniques ou des supports magnétiques pour maintenir l'insert fixe pendant le moulage. |
| Mauvaise liaison entre les matériaux | Choisissez des matériaux compatibles et utilisez des inserts avec des rainures ou des textures pour améliorer l'adhérence et la liaison. |
| Déformation et retrait | Maintenez une épaisseur de paroi uniforme et utilisez des canaux de refroidissement pour contrôler la température et réduire les contraintes sur les pièces. |
| Flash et fuites | Augmentez la force de serrage et nettoyez régulièrement les surfaces du moule pour éviter les espaces où le plastique peut s'échapper. |
| Dommages lors de l'éjection | Déplacez les broches d'éjection vers des zones plus solides et ajoutez des angles de dépouille pour permettre à la pièce de se libérer en douceur. |
| Insérer flottant ou décalé | Resserrez la tolérance de la poche d'insertion et réduisez légèrement la vitesse d'injection pour éviter tout mouvement pendant le remplissage. |
| Coups courts | Augmentez la pression ou la température d’injection pour améliorer le débit, en particulier pour les pièces à parois minces. |
| Lignes de soudure autour des inserts | Ajustez l'emplacement de la porte et la température du moule pour améliorer la direction de l'écoulement et la liaison du matériau. |
| Inserts de surchauffe | Préchauffez doucement les inserts ou utilisez des matériaux avec une meilleure résistance à la chaleur pour éviter les fissures ou les déformations. |
| Retards de cycle | Optimisez le temps de refroidissement et le choix des matériaux pour éviter les cycles longs qui ralentissent la production. |
| Vides ou pièges à air près des inserts | Ajoutez une ventilation appropriée ou repositionnez les portes pour permettre à l'air emprisonné de s'échapper lorsque le plastique s'écoule autour de l'insert. |
| Défauts de surface sur le plastique | Gardez les surfaces d'insertion propres et envisagez un polissage du moule ou des revêtements de surface pour améliorer la finition. |
Chaque défi de cette liste est le fruit d'essais et d'erreurs. Certains ont été résolus par de petites modifications, d'autres par une refonte complète. Mais une fois chaque problème résolu, le processus est devenu beaucoup plus prévisible.
8. Facteurs à prendre en compte lors du choix d'un service de moulage par insertion
Choisir le bon partenaire pour le moulage par insertion peut être déterminant pour la réussite ou l'échec de votre projet. Un fournisseur compétent détectera les problèmes rapidement et proposera des solutions pratiques. Un mauvais fournisseur peut engendrer des problèmes coûteux en temps et en budget.
Voici ce que vous devez rechercher avant de vous engager dans un service de moulage par insertion :
Expérience avérée dans de nombreux secteurs d'activité
Travailler avec un fournisseur expérimenté dans divers secteurs – tels que l'automobile, le médical, l'électronique et les équipements industriels – signifie qu'il a probablement déjà résolu un large éventail de défis techniques. Ce type d'expérience renforce la confiance, notamment lorsqu'il s'agit de travailler avec des formes complexes, des tolérances serrées ou des matériaux inconnus.
Chez MachMaster, ils ont pris en charge une large gamme d'applications, nous donnant la perspective de guider les projets en toute confiance et d'éviter les erreurs que d'autres pourraient négliger.
Prise en charge du prototypage et des séries à faible volume
Tous les projets ne démarrent pas par une production en grande série. Si vous avez besoin de quelques pièces pour des tests, la validation de la conception ou des essais préliminaires sur le terrain, recherchez un service prenant en charge les petites séries. Cela vous offre une flexibilité pendant le développement et la possibilité d'apporter des modifications sans retards d'outillage majeurs.
C'est quelque chose sur lequel je me suis appuyé lorsque je travaillais avec des startups ou des entreprises lançant de nouvelles gammes de produits.
Certifications et documentation des processus
Lorsque votre pièce doit respecter des normes de sécurité ou de performance, les approximations ne sont pas de mise. Vous avez besoin d'un atelier organisé, responsable et documenté.
Chercher:
- Certification ISO 9001
- Systèmes de traçabilité des matériaux
- Processus d'inspection et de rapport normalisés
Ne vous contentez pas de leur demander s'ils sont certifiés, mais plutôt comment ils gèrent les non-conformités ou les changements de processus. S'ils ne peuvent pas répondre clairement, réfléchissez-y à deux fois.
Assistance locale ou portée mondiale
Parfois, vous aurez besoin d'un support local : quelqu'un qui peut vous accompagner sur place, examiner des échantillons ou résoudre des problèmes en personne. D'autres fois, vous aurez besoin d'une envergure mondiale, notamment pour les expéditions internationales ou la gestion de chaînes d'approvisionnement à long terme.
Travailler avec un service qui offre les deux vous offre de la flexibilité, un retour d'information plus rapide et moins de problèmes de communication par la suite.
Conclusion
Cette première visite d'usine ? Je n'avais aucune idée de ce que je voyais.
Maintenant, vous avez ce qui me manquait : une réelle clarté sur ce qu'est le moulage par insertion et pourquoi c'est important.
Vous avez vu le processus, les pièces et comment il s’intègre dans des produits réels.
Vous avez les outils. Les connaissances. La raison de réussir.
Alors, qu'attendez-vous pour?
Besoin d'aide pour déterminer si cela correspond à votre pièce ?
MachMaster est là pour vous accompagner dans votre prochain projet avec précision et expérience, ce qui vous fera gagner du temps et de l'argent.
Contactez-nous dès aujourd'hui — et construisons ensemble quelque chose qui fonctionne du premier coup !
Découvrez plus d'options
Il y a encore tant à découvrir ! Découvrez nos autres produits et trouvez celui qui correspond à vos besoins :
Vous n'avez toujours pas trouvé ce que vous cherchez ? N'hésitez pas à nous contacter . Nous sommes disponibles 24 h/24 et 7 j/7 pour vous aider.