Études de cas
MachMaster – Donner vie à l’innovation grâce à l’usinage CNC de précision.
Applications concrètes de nos pièces
Découvrez comment les composants MachMaster sont utilisés dans de nombreux secteurs, de l'électronique grand public au matériel sur mesure. Ces exemples illustrent la précision, la finition et la polyvalence que nous apportons à chaque projet.
Des projets réels, des résultats prouvés
Découvrez comment MachMaster allie précision, rapidité et fiabilité pour relever les défis de fabrication du monde réel. De l'usinage CNC au moulage par injection, nos études de cas illustrent des collaborations fructueuses avec des clients internationaux, étayées par des données, la transparence des processus et des preuves visuelles.
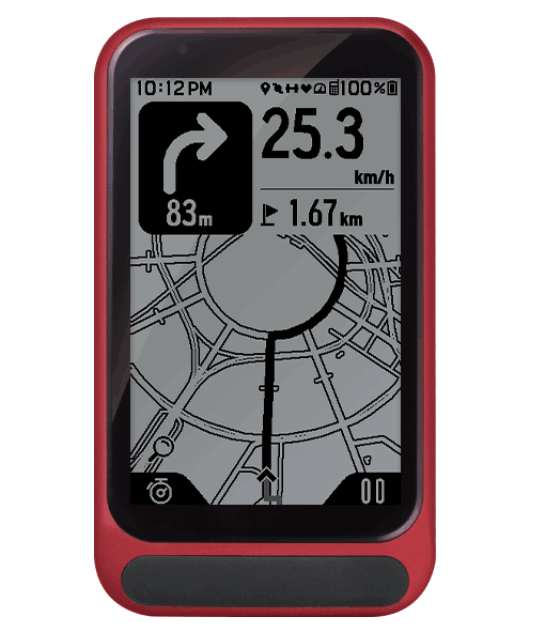
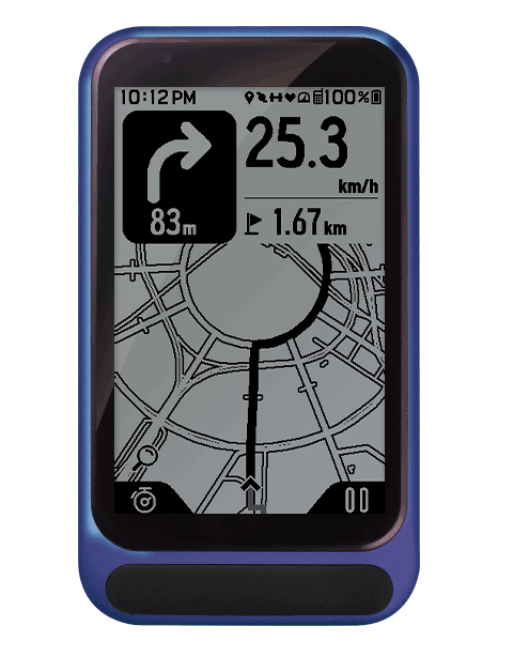
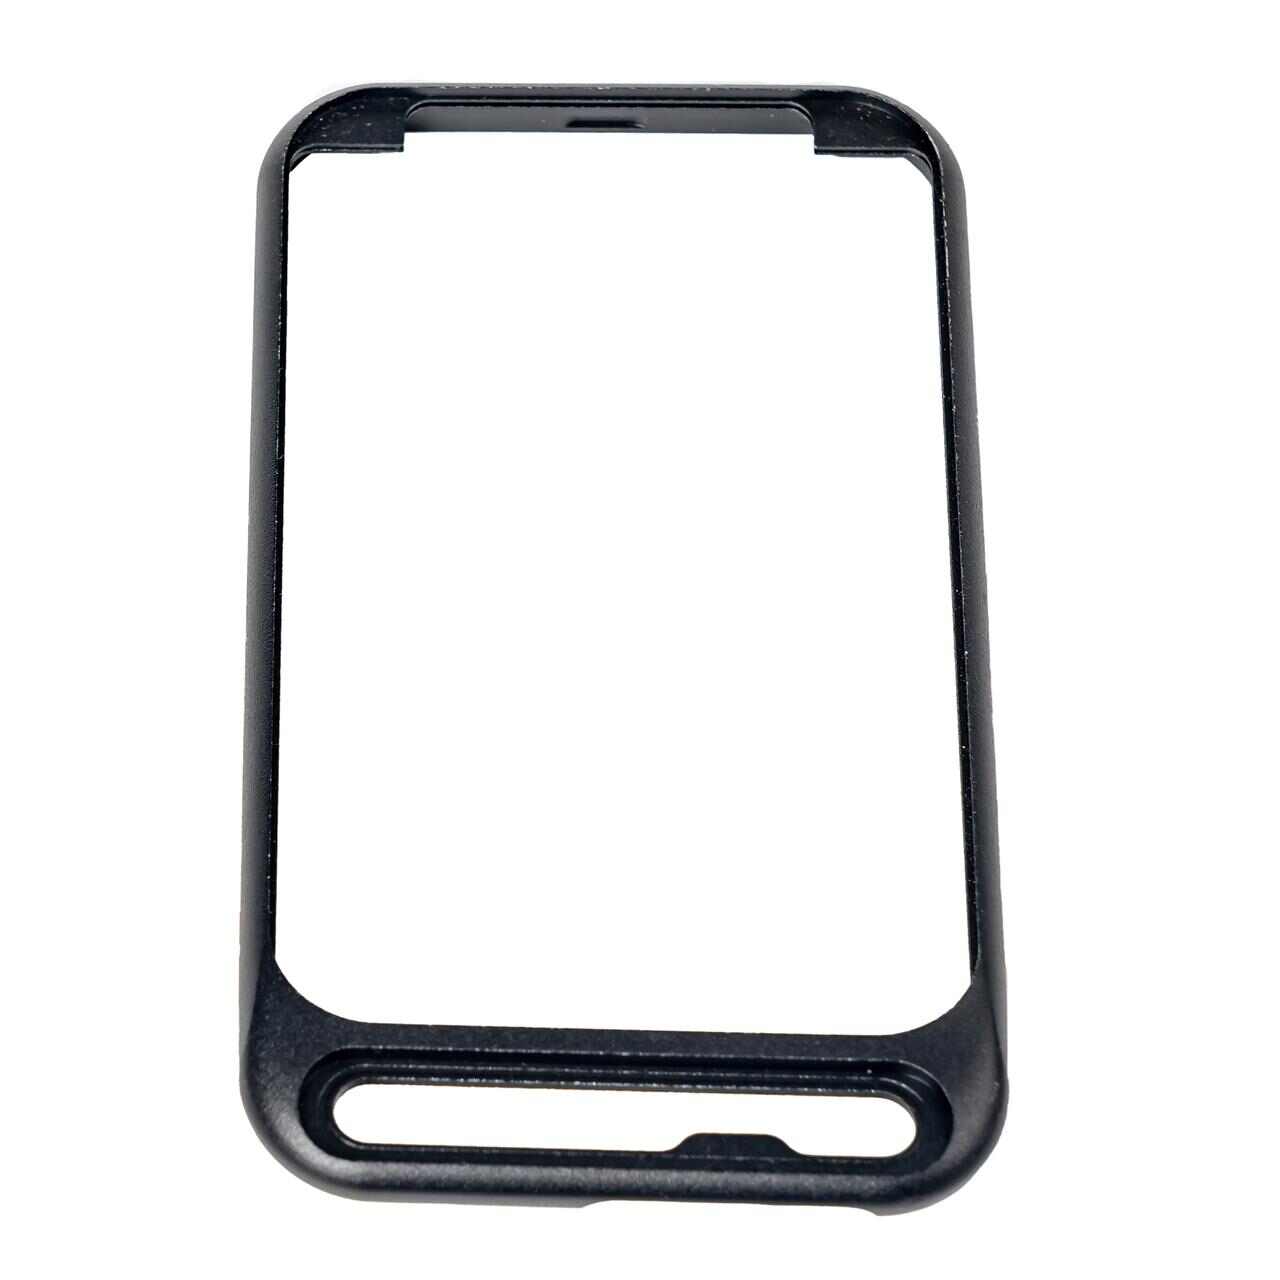
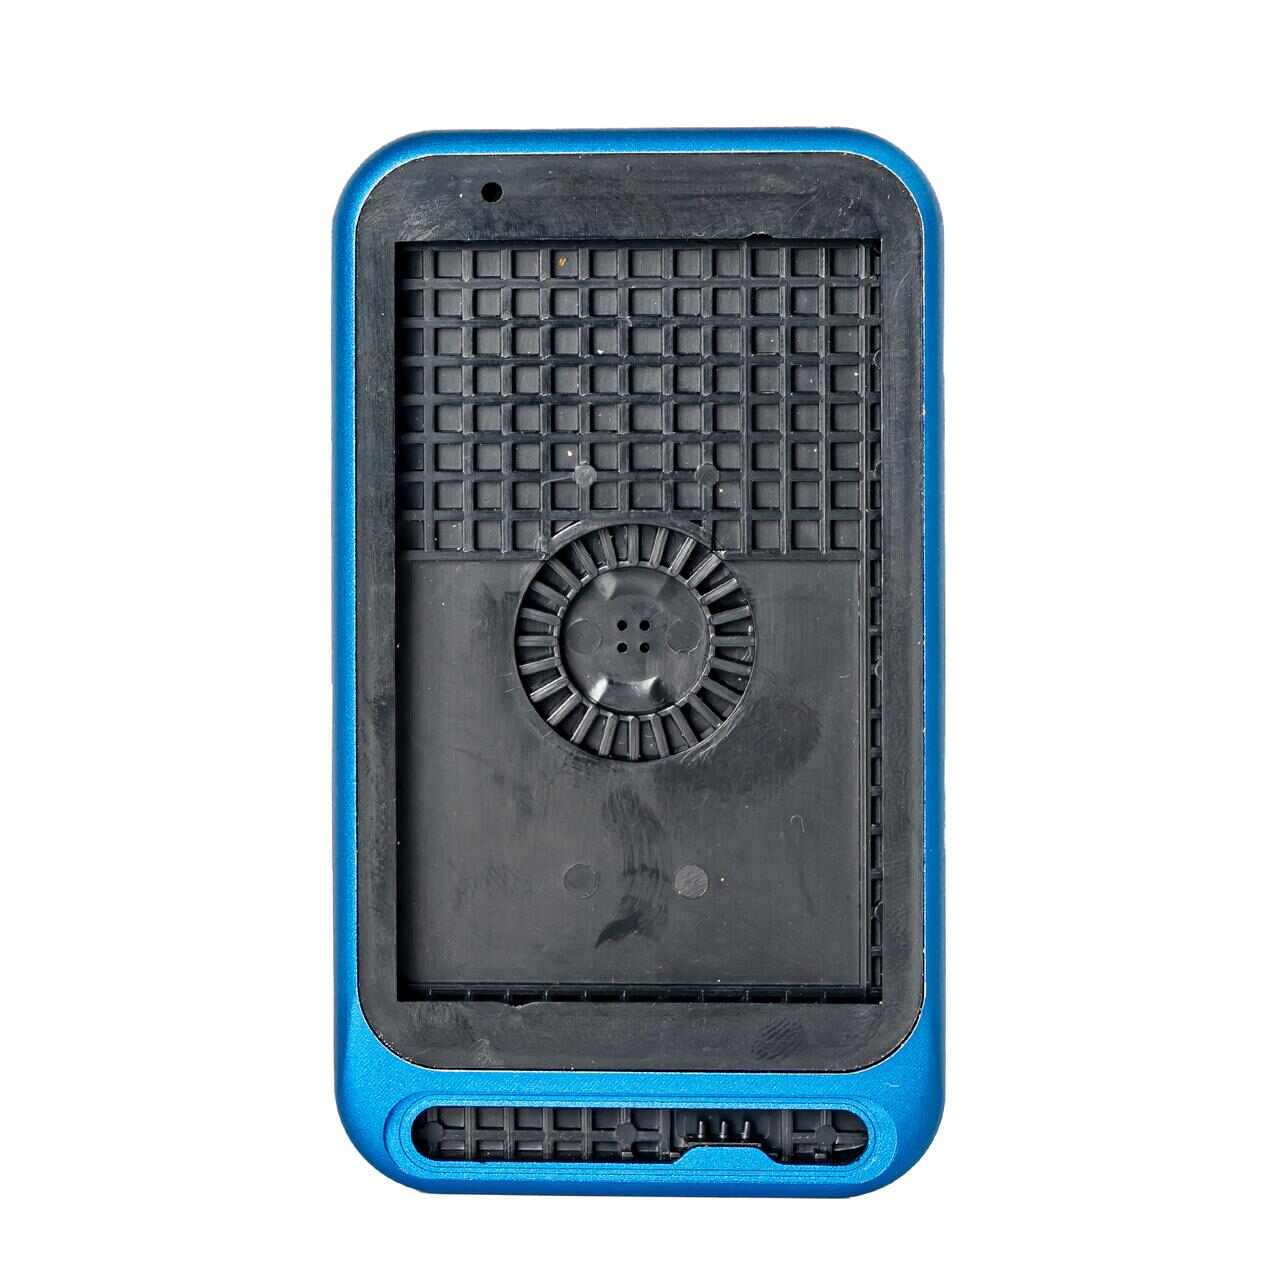
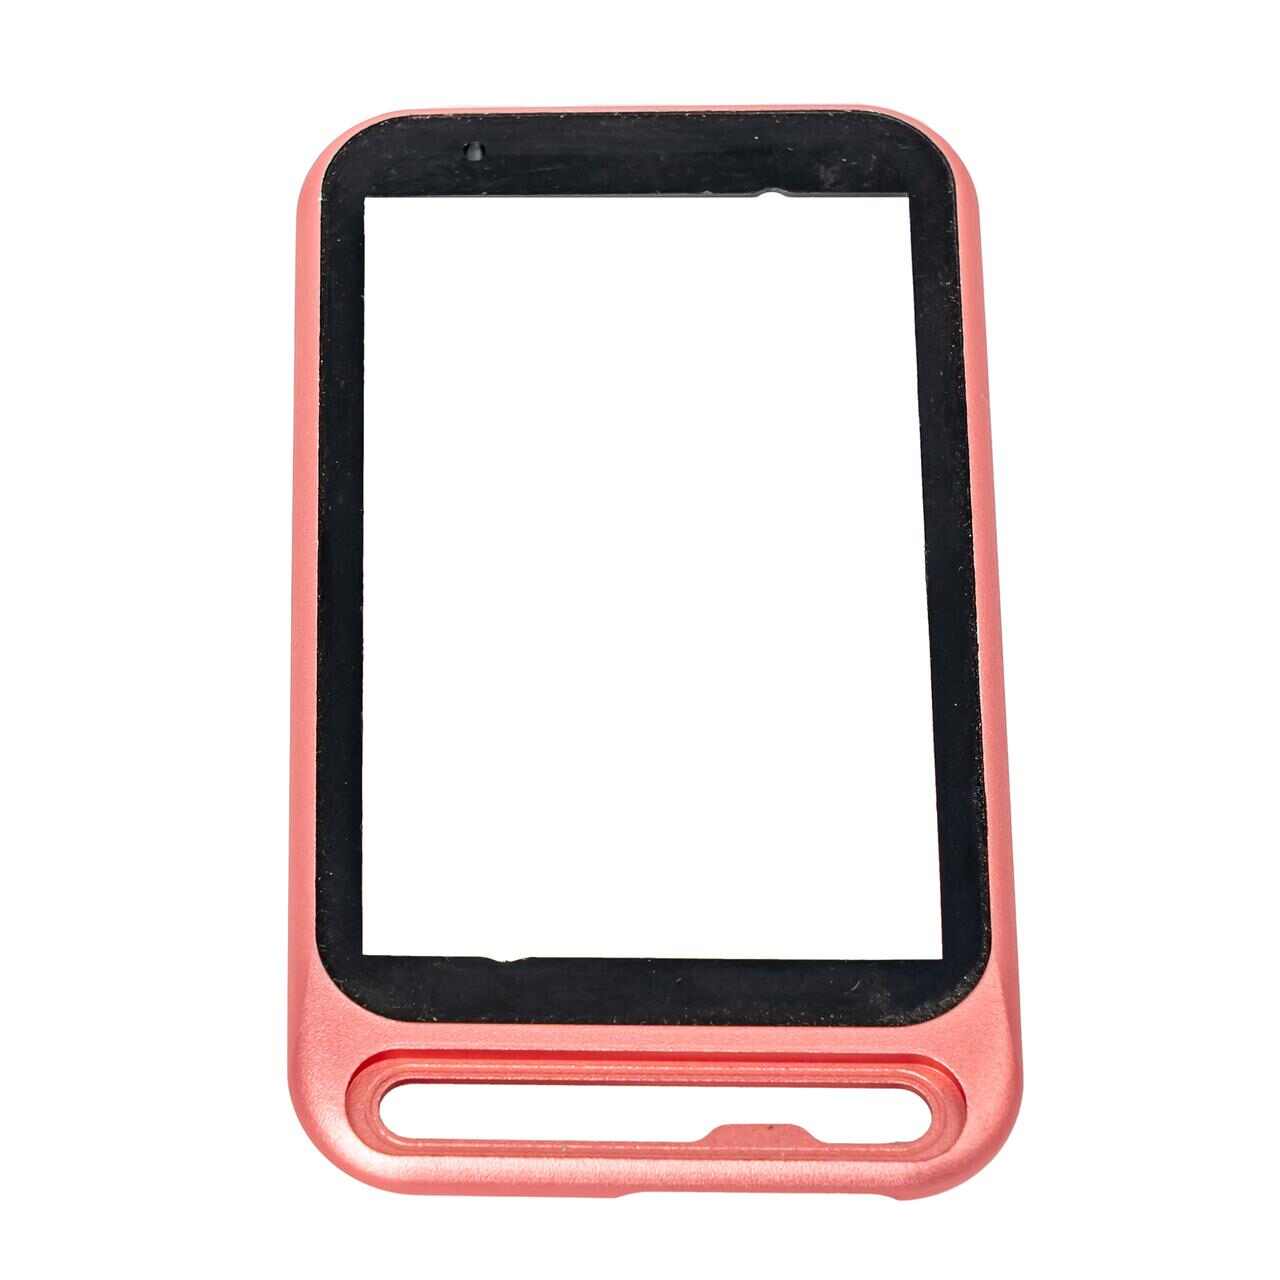
Marque de cyclisme coréenne — Boîtier personnalisé pour ordinateur de vélo sans fil (CNC + moulage par injection)
Points faibles des clients
- Le client lançait son premier produit d'ordinateur de vélo et manquait d'expérience en matière de conception pour la fabrication, ce qui entraînait des problèmes structurels tels que des interférences d'encliquetage, une épaisseur de paroi de bossage insuffisante et un blocage des boutons.
- Le boîtier a nécessité l'intégration précise de deux processus — coque en aluminium CNC et boutons moulés par injection — avec une tolérance dimensionnelle de ± 0.05 mm.
- Les premiers échantillons présentaient des problèmes d’assemblage, ce qui a retardé le calendrier global de développement.
- Le client était préoccupé par les coûts potentiels liés à la défaillance du moule et par les inefficacités de communication avec le fournisseur.
La solution de MachMaster
- J'ai fourni un support technique pour optimiser la conception des pièces, y compris les chanfreins sur les pièces en aluminium, le réglage par encliquetage et les zones de tolérance de serrage.
- Adopté une stratégie de fabrication hybride : usinage CNC de haute précision pour le corps en aluminium et moulage par injection pour les boutons ABS, le tout aligné sur une référence d'assemblage unifiée.
- Des prototypes fraisés CNC ont été livrés dans un délai de 5 jours pour valider l'ajustement et la structure, tandis que la conception du moule a été lancée en parallèle.
- Un chef de projet dédié a été désigné pour superviser les flux de travail CNC, de moulage et d'anodisation, garantissant ainsi une communication transparente et un contrôle strict des délais.
- Anodisation appliquée sur la coque en aluminium, avec variation de couleur contrôlée sous ΔE < 1.5 pour une esthétique cohérente.
Résultats finaux
- Prototypes fonctionnels livrés en 5 jours ; moulage et production en série réalisés en 30 jours.
- L'assemblage s'est déroulé sans problème ; la sensation et l'ajustement des boutons ont dépassé les attentes — le client l'a qualifié de « plus professionnel que prévu ».
- Le client a lancé deux projets de suivi dans la même gamme de produits et a recommandé MachMaster à son partenaire de marque de vélo en amont.
- A établi une boucle de coopération complète depuis l'optimisation de la conception jusqu'à la livraison de la production, avec des plans de partenariat stratégique à long terme.
Innovateur américain en équipements de piscine — Fabrication hybride de composants d'étanchéité ABS étanches
Points faibles des clients
- La surface de la rainure du joint torique au niveau de la ligne de séparation a provoqué des micro-irrégularités (< 0.1 mm), entraînant une usure prématurée du joint et des fuites > 30 %
- Les solutions traditionnelles comme l'usinage des métaux étaient trop coûteuses (+200%) tandis que la modification du plan de joint nécessiterait une remise à neuf complète du moule.
- Le client avait besoin d'une solution fiable qui ne dépasse pas le budget ni ne prolonge le délai d'exécution.
La solution de MachMaster
- Le moule a été repensé pour surdimensionner la rainure de +0.5 mm, permettant un tournage CNC de précision pour affiner la surface d'étanchéité
- Tournage CNC appliqué avec des outils en céramique à 3000 tr/min, obtenant une rugosité de surface Ra 0.8 μm
- Livraison de 5 échantillons modifiés CNC dans les 72 heures pour une validation en conditions réelles
- Fabrication hybride mise en œuvre : moulage par injection pour le corps, finition CNC pour la rainure
Résultats finaux
- Le client a vérifié un fonctionnement continu sans fuite pendant 6 mois à 3 m sous l'eau
- Coût unitaire réduit de 39.5 % et coût de révision du moule de 90 %
- Le client a commandé à nouveau 3 lots supplémentaires totalisant 4,000 XNUMX unités
- Solution appliquée ultérieurement dans les produits d'éclairage automobile, médical et extérieur
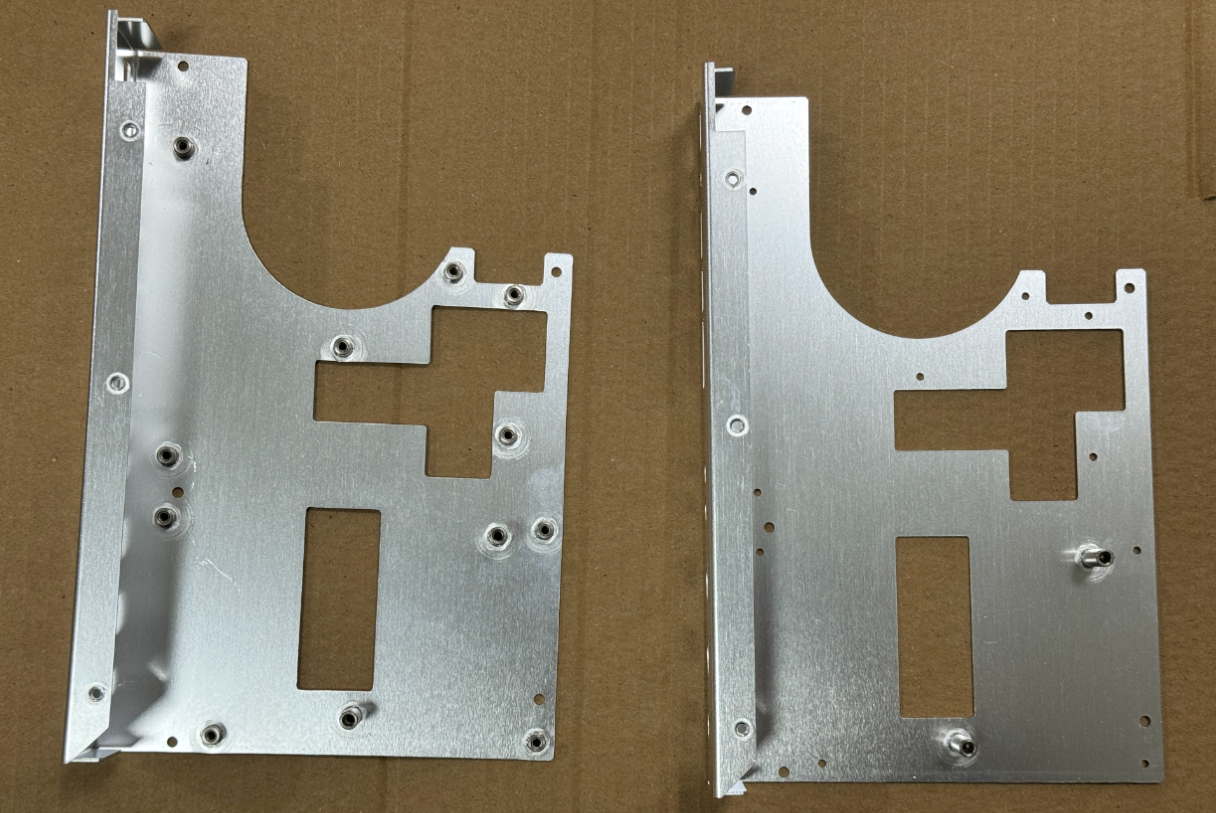
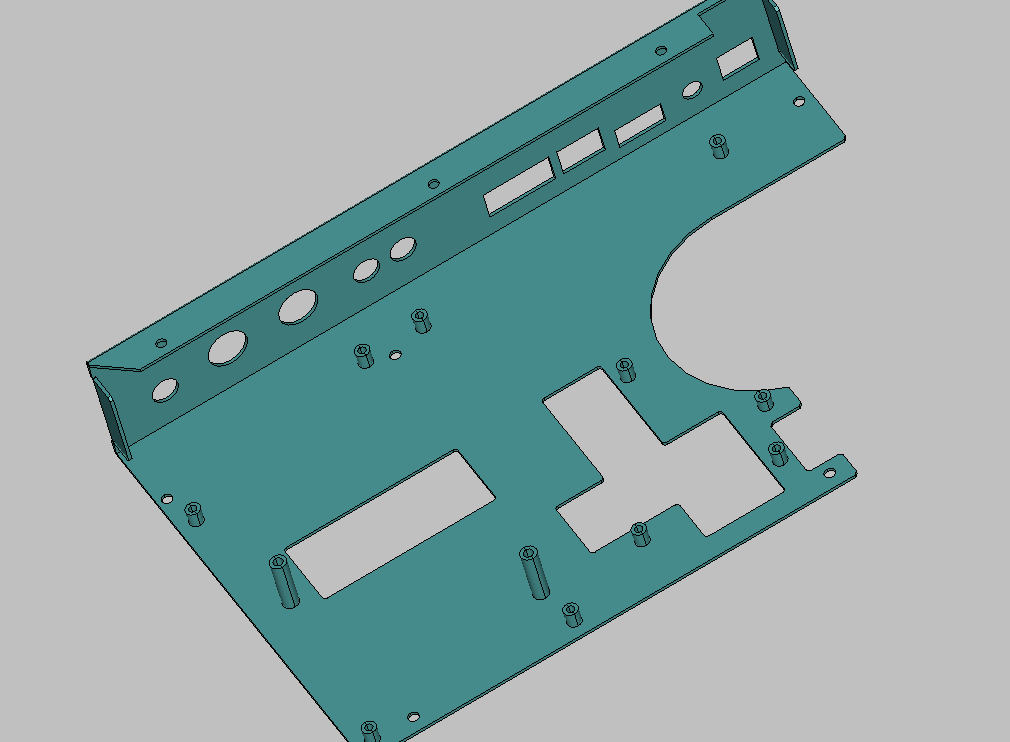
Un fabricant coréen de boîtiers électriques résout un conflit lié au rivetage et au pliage
Points faibles des clients
- Les rivets en acier inoxydable ne pouvaient pas être pressés après pliage
- En les pressant d'abord, l'anodisation a été bloquée.
- La disposition de la conception ne laissait aucune place à l'ajustement de la séquence mécanique
La solution de MachMaster
- Passage aux rivets en aluminium (compatibles anodisés)
- Rivets préinstallés avant le pliage
- Sections étroites problématiques repensées et soudées
- Intégrité de la surface anodisée assurée après le traitement
Résultats finaux
- Ajustement et finition sans couture
- Reconstruction du moule évitée et coût total réduit
- approuvé pour les commandes groupées futures
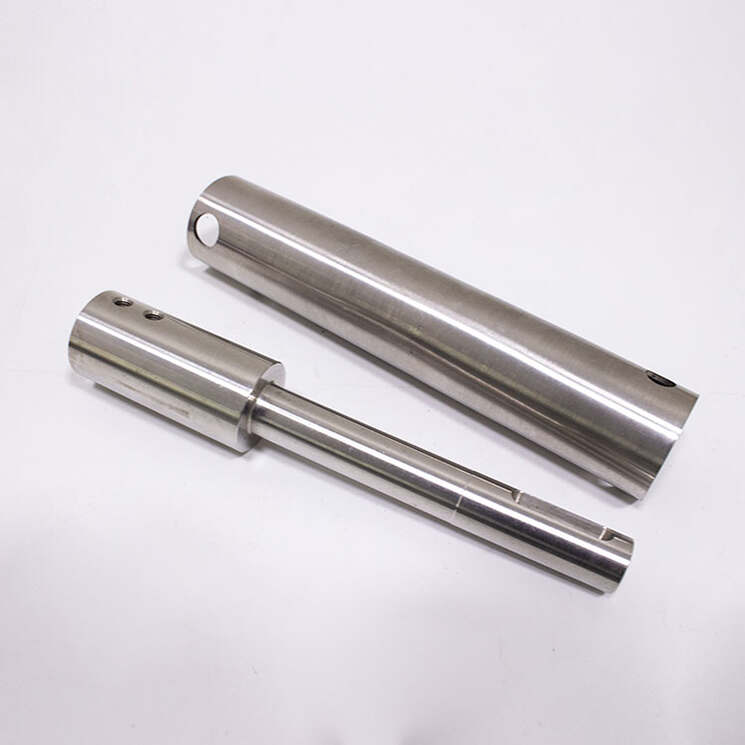
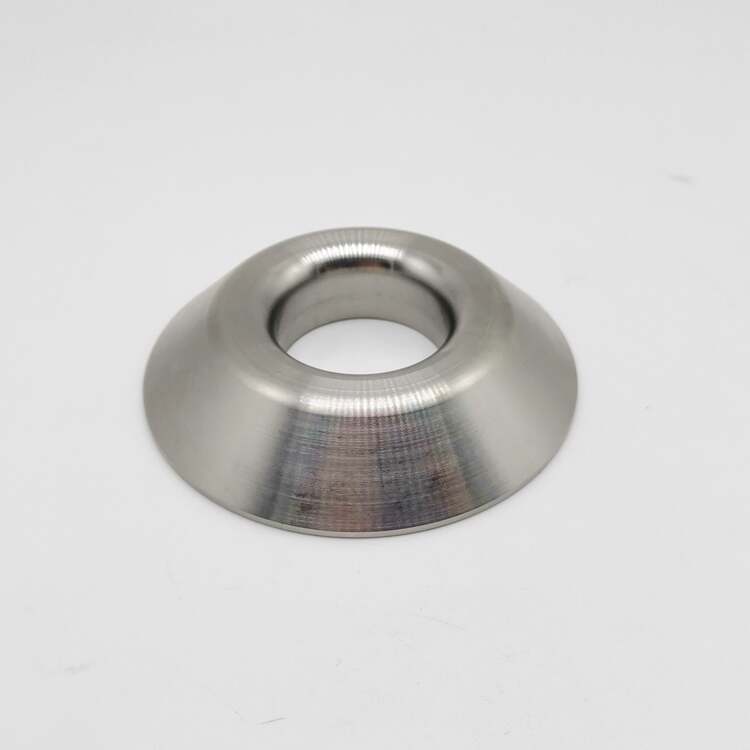
Fournisseur coréen de composants aérospatiaux — Pièces CNC de précision en alliage de titane
Points faibles des clients
- Usure rapide des outils avec du titane
-
La rugosité de surface a échoué
- Dérive dimensionnelle due aux vibrations de la machine
La solution de MachMaster
- Géométrie d'outils personnalisée avec partenariat avec les fournisseurs
- Conception d'un calibrage de machine interdynamique + brides de renforcement de coupe multi-étages pour éviter le gauchissement
- Passes de refroidissement et de finition à haute pression
- Réglage final des paramètres de finition
Résultats finaux
- Finition de surface Ra 0.4 μm (titane), Ra 0.2 μm (aluminium)
- Précision stable à ± 0.02 mm, taux de rebut < 1 %
- Commandes de suivi confirmées pour les pièces avancées
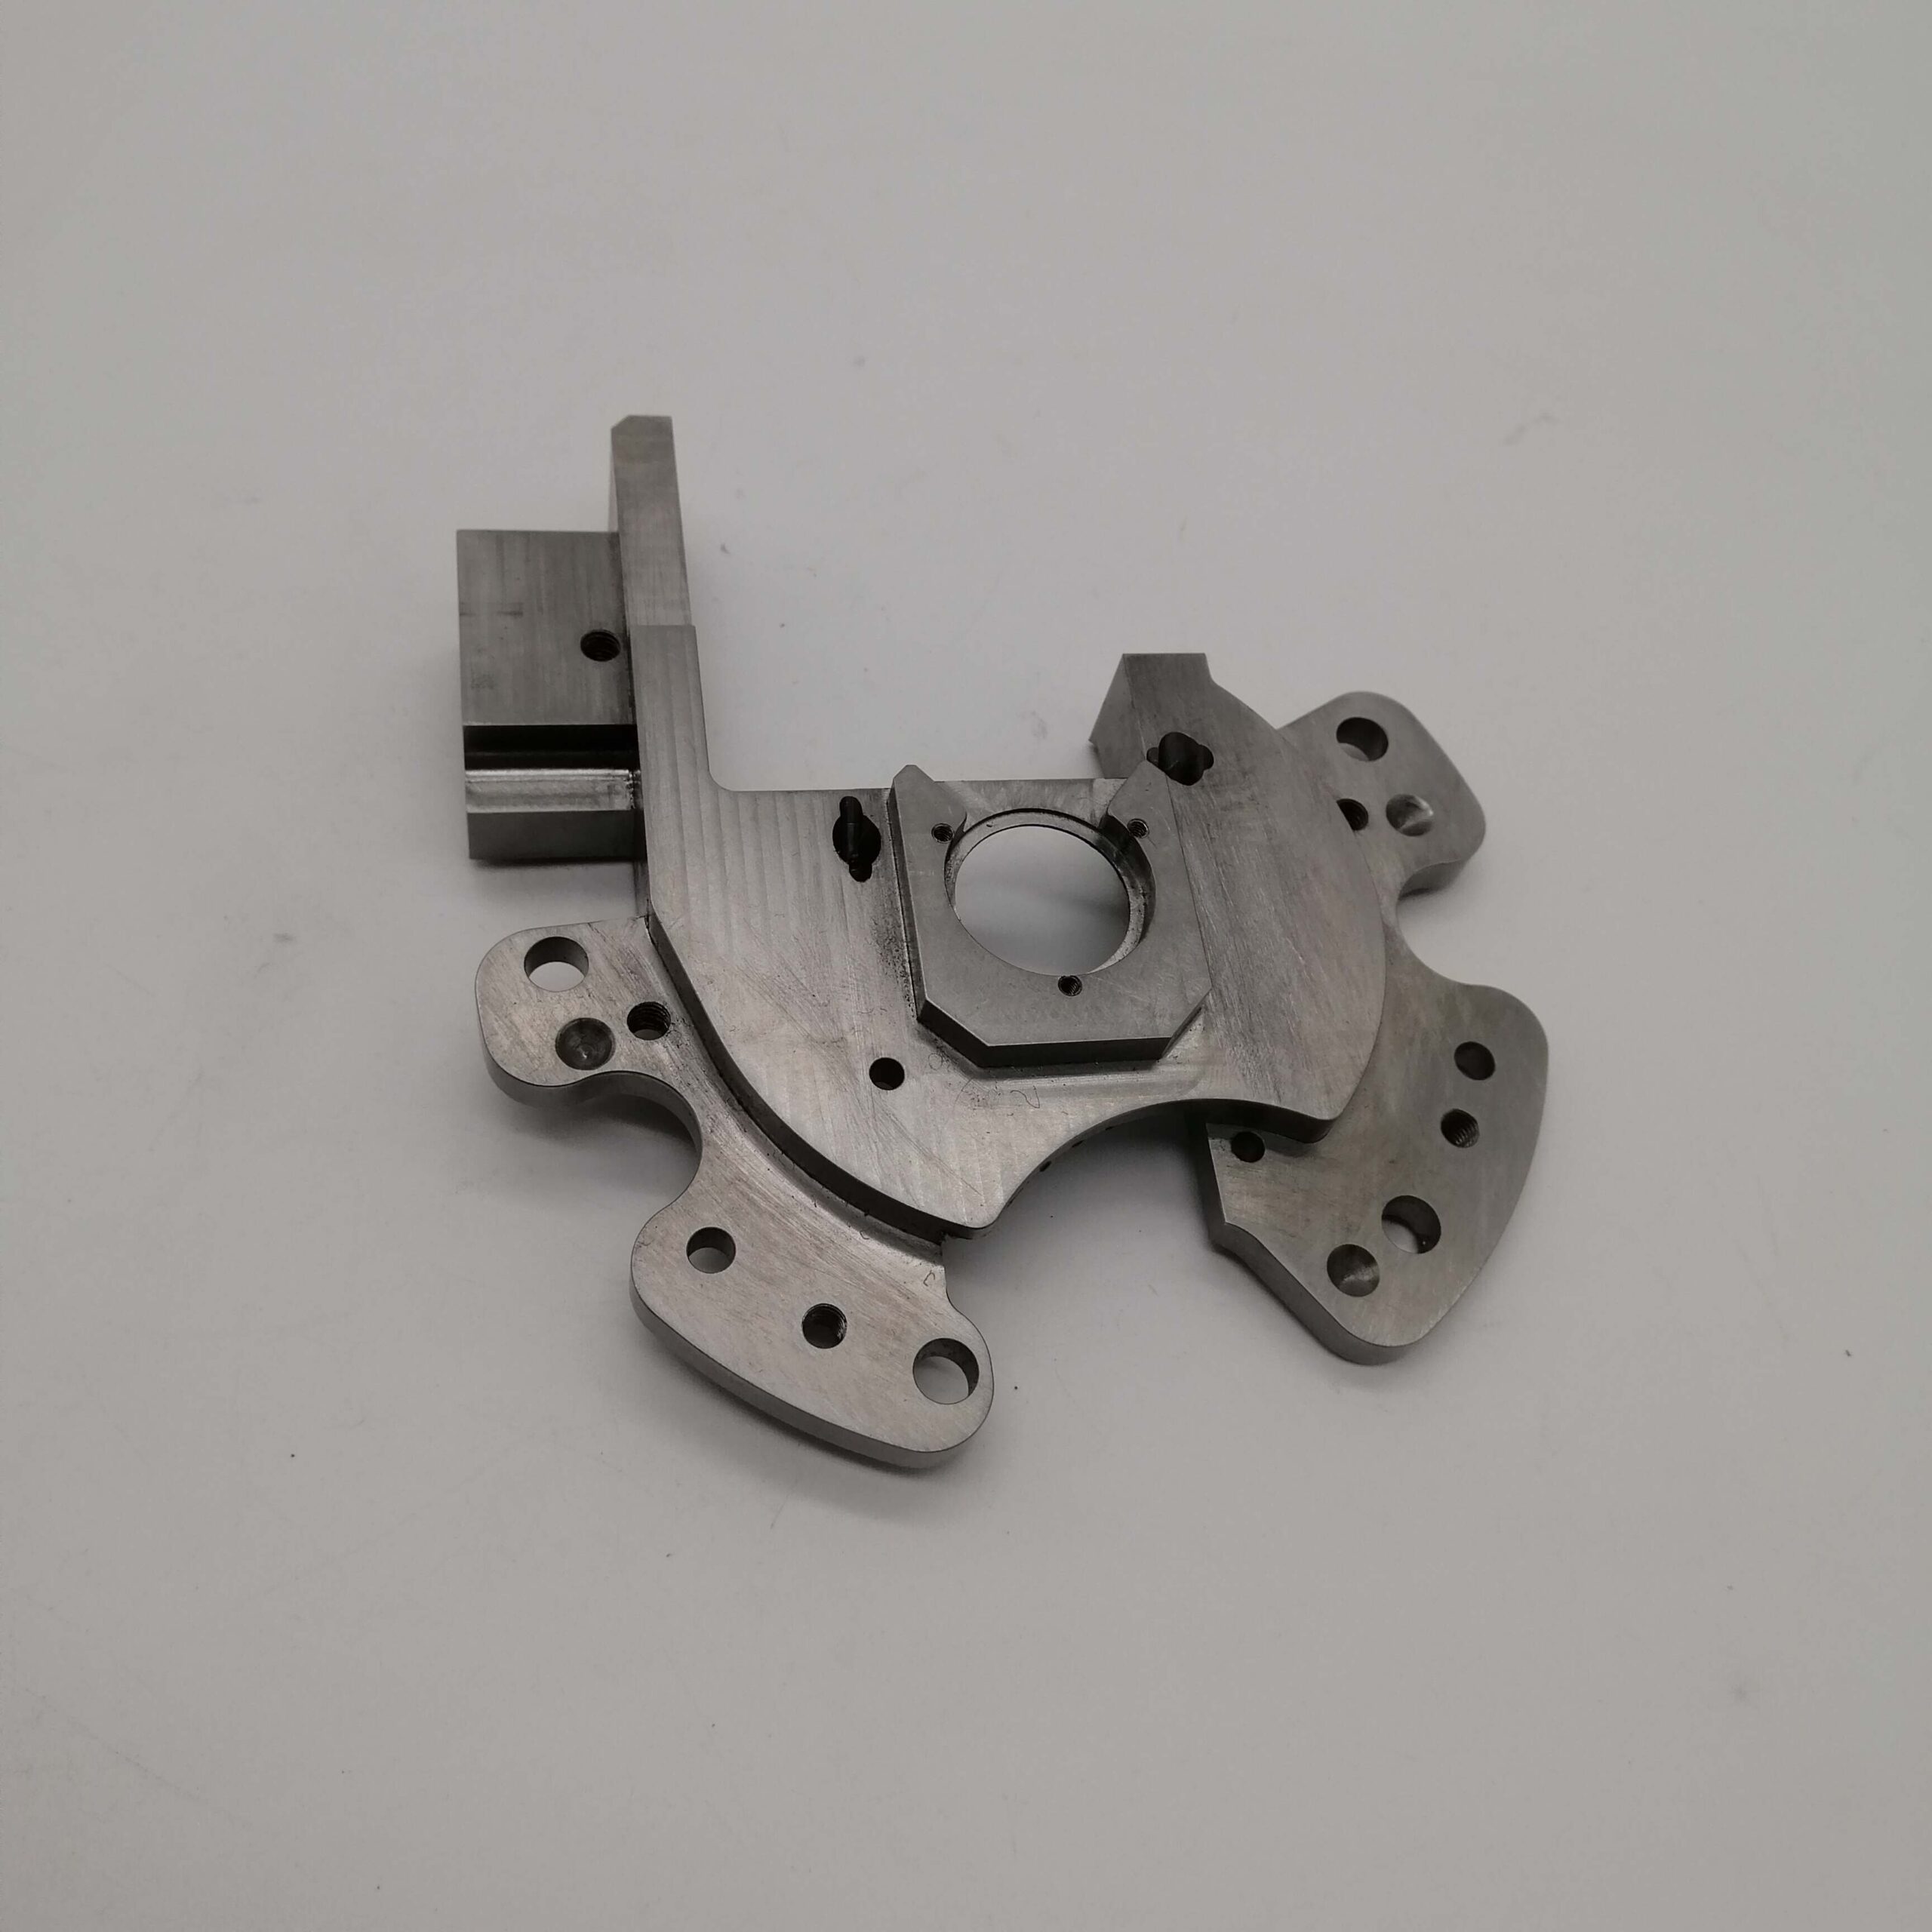
Produit de salle de bain grand public — Optimisation du moule et du processus pour une pièce en plastique cosmétique
Points faibles des clients
- Les traces d'écoulement et les traces d'air réduisent le rendement (30 %)
- Mauvais ajustement dimensionnel, déformation sous l'humidité
- Les contraintes structurelles ont entraîné des fissures lors de l'utilisation fonctionnelle
La solution de MachMaster
- Système de vanne à pointeau à canaux chauds pour un meilleur équilibre de remplissage
- Les canaux de refroidissement conformes améliorent le contrôle de la température du moule
- Réglage des paramètres basé sur le DOE pour les courbes d'injection
- Modification du matériau pour les défauts anti-rétrécissement et anti-brillance
Résultats finaux
- Le taux de défauts de surface est tombé à <10 %
- L'intégrité structurelle a réussi le test de résistance à l'humidité
- Rendement amélioré à > 90 %, accepté pour la production en série
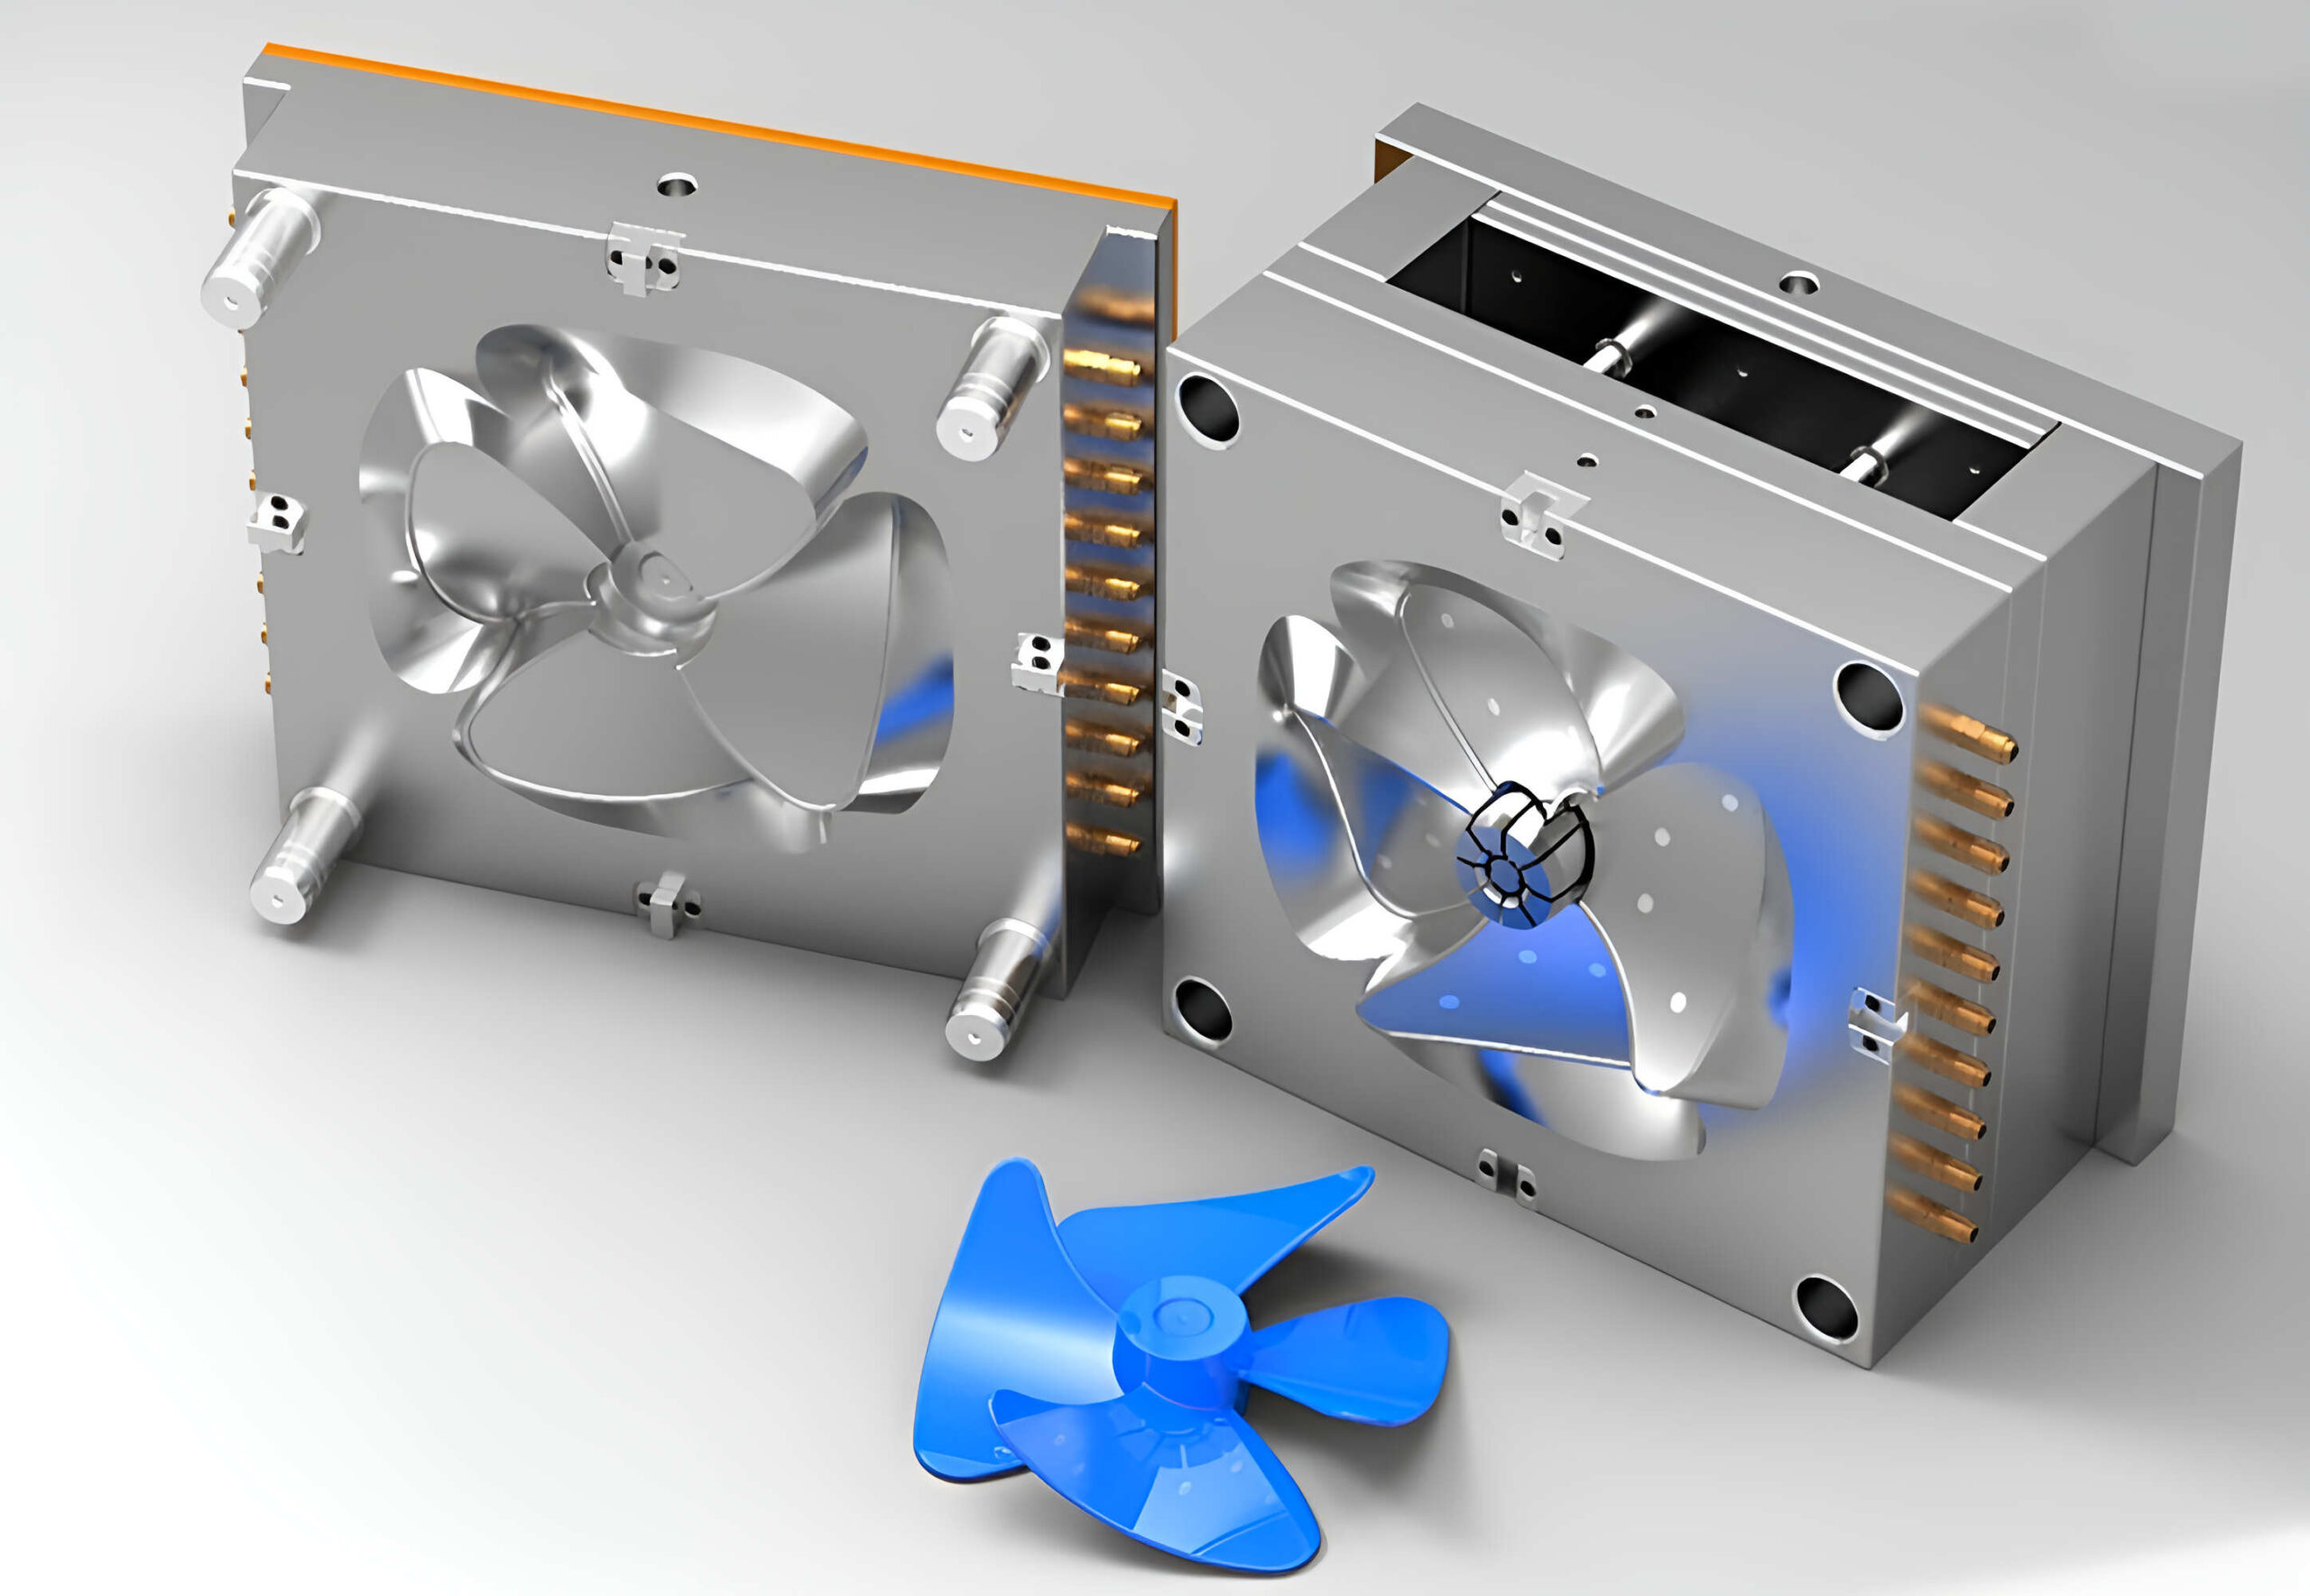
Produit de laboratoire haut de gamme — Boîtier en acier inoxydable usiné avec précision et emballage de protection
Points faibles des clients
- Rayures de surface > 15 %, taux de reprise > 30 %
- L'emballage n'a pas réussi à protéger la finition miroir
- Indice de luminosité inférieur à la norme visuelle (69 %)
La solution de MachMaster
- Outils diamantés PCD d'occasion pour une finition ultra-lisse
- Ajout d'une meule de polissage de grain 1000 après l'usinage
- Introduction d'un emballage à 5 couches (mousse, barquette, manchon)
- Contrôle qualité basé sur l'éclairage pour la luminosité et l'évaluation visuelle
Résultats finaux
- Taux de défauts de surface réduit à 0.3 %
- Le taux de réussite de la luminosité a été augmenté à 99.7 %
- 95 % de réduction du total des rejets
- MachMaster approuvé comme partenaire d'approvisionnement à long terme