« Peut-on anodiser l’aluminium moulé sous pression ? » – C’était une question qui revenait fréquemment dans les secteurs de la mécanique et de la fonderie sous pression. Les clients me demandaient s’il était possible d’anodiser des pièces moulées en aluminium ADC12 et A380, espérant obtenir une pièce à la fois esthétique et résistante. Malheureusement, ils étaient souvent déçus.
L’aluminium moulé sous pression peut-il être anodisé ? La réponse est-elle « oui » ou « non » ? Cet article répondra à cette question en détail.
La conclusion est : Oui, mais sous certaines conditions.
L'aluminium coulé peut être anodisé, mais le résultat est loin d'être aussi satisfaisant que celui obtenu avec l'alliage 6061 ou d'autres alliages d'aluminium corroyés. De plus, ce procédé exige un contrôle extrêmement rigoureux.
Si vous recherchez une couche d'oxyde uniforme, brillante et colorée comme celle d'une coque de téléphone portable, l'aluminium coulé risque de vous décevoir. Cependant, si vous êtes prêt à accepter certaines limitations (par exemple, la couleur ne peut être que noire et la surface peut être légèrement grise) et à suivre scrupuleusement le procédé spécialement conçu, il est tout à fait possible d'obtenir une couche d'oxyde anodisée d'une qualité irréprochable sur de l'aluminium coulé.
Pourquoi l'aluminium coulé est-il si « difficile à manipuler » ?
Pour comprendre ce phénomène, il faut d'abord connaître le principe de l'anodisation : l'aluminium sert d'anode dans la solution électrolytique, et une réaction chimique se produit à sa surface, entraînant la formation d'un film d'oxyde poreux. Ce film est transparent, dur et peut être utilisé pour la coloration et la protection.
La difficulté de l'anodisation de l'aluminium coulé réside dans sa forte teneur en silicium.
Prenons l'exemple de l'aluminium coulé ADC12, un matériau très courant : sa teneur en silicium atteint 9.6 % à 12 %. Le silicium participe très peu à la réaction d'anodisation. Lors de l'oxydation de l'aluminium pour former un film, il subsiste sous forme de particules ou de paillettes, formant un revêtement gris-noir friable, semblable à de la poussière.
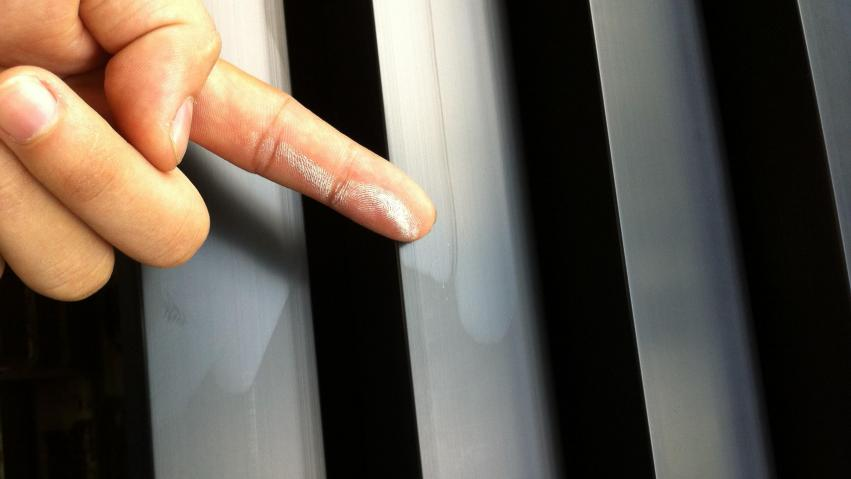
Cette couche d'accumulation de poussière peut entraîner :
- Le revêtement devient gris et foncé.Il est impossible d'obtenir une base blanc argenté pur, et la couleur après teinture devient trouble.
- Mauvaise adhérenceLa couche d'oxyde adhère entre le revêtement et le substrat, et le film d'oxyde a tendance à se décoller.
- teinture difficileL'adsorption uniforme est particulièrement difficile pour les couleurs claires et vives. C'est pourquoi l'anodisation de l'aluminium moulé sous pression est presque toujours noire : le noir possède le meilleur pouvoir couvrant et masque la coloration noire due à la réaction du silicium.
De plus, les pores et les piqûres de sable inévitables à l'intérieur des pièces moulées sous pression retiennent la solution de prétraitement pendant le processus d'oxydation, ce qui libère de l'acide et provoque des défauts. L'agent de démoulage résiduel est également susceptible d'entraîner un manque localisé de revêtement.
Quels types d'aluminium moulé peuvent être soumis à l'anodisation ?
L'aluminium coulé n'est pas toujours identique. Selon sa teneur en silicium, son oxydabilité varie de bonne à mauvaise, comme suit :
| Niveau | Teneur en silicium (en % massique) | Difficulté de l'anodisation | Effet typique |
| A356 | 4.5-5.5 | Moyenne | On peut le rendre uniformément noir, avec un meilleur rendu. |
| A380 | 7.5-9.5 | Plus fort | Le noir est possible, mais il a tendance à virer au gris. |
| CAN12 | 9.6-12 | Difficile | Le noir exige un savoir-faire méticuleux et présente souvent des imperfections. |
| AlSi10Mg | 9-11 | Difficile | Tout comme l'ADC12, il est plus problématique pour l'impression 3D. |
La conclusion est sans appel : si l’anodisation de l’aluminium coulé est indispensable, l’A356 est le choix idéal . Sa teneur en silicium est relativement faible, et son taux de réussite ainsi que la qualité des produits obtenus sont nettement supérieurs à ceux de l’ADC12. Bien que l’ADC12 puisse être « récupéré », ce procédé engendre des coûts de traitement plus élevés et un taux de défauts plus important.
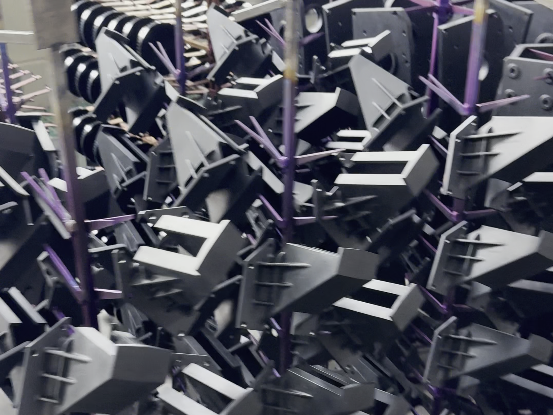
Machmaster recommande l'utilisation du matériau A356 pour les pièces moulées sous pression avec finition anodisée noire. Si vous avez également des pièces en aluminium moulé sous pression nécessitant une anodisation, veuillez contacter Machmaster pour en connaître la faisabilité.
Pour obtenir de bons résultats, ces quatre règles doivent être respectées.
Pour l'aluminium moulé sous pression, le procédé d'anodisation à l'acide sulfurique classique n'est pas applicable. Le procédé personnalisé suivant, dont chaque étape est essentielle, est décrit ci-dessous.
Prétraitement strict – le succès ou l'échec repose sur cette seule étape
Le nettoyage alcalin classique (à l'aide d'hydroxyde de sodium) corrode la surface de l'aluminium, créant de nombreuses piqûres et exposant ainsi les pores. La méthode correcte est la suivante :
- DéshuilageAgent de déshuilage alcalin + ultrasons, 50-55℃, 8-10 minutes.
- Nettoyage alcalin à faible concentration : Solution de NaOH à 20-30 g/L, à 40-45 °C, pendant 2 à 3 minutes seulement. Contrôler strictement la perte de poids afin qu'elle ne dépasse pas 0.8 g/dm².
- Neutralisation: Acide nitrique à 10 %, température ambiante, 3 minutes.
- Élimination des fumées de silice : Cette étape est cruciale. Utilisez un produit anti-silice contenant du fluorure d'ammonium (30 à 40 g/L) et laissez tremper à température ambiante pendant 5 à 8 minutes afin d'éliminer les particules de silice résiduelles en surface. N'utilisez pas d'acide fluorhydrique pur, car il est extrêmement toxique et dangereux.
Anodisation – basse température, faible densité de courant
- Électrolyte: Acide sulfurique 180-200 g/L (une petite quantité d'acide oxalique peut être ajoutée pour améliorer l'homogénéité).
- Température: Entre 18 et 22 °C, un contrôle précis de la température est nécessaire. Si la température est trop élevée, la couche de film devient friable et poudreuse.
- La densité actuelle: 1.0-1.5 A/dm², légèrement inférieur à celui des alliages d'aluminium conventionnels (1.5-2.0).
- Heure: 15-20 minutes, l'épaisseur du film est d'environ 8-15 μm.
Teinture noire – Seule la teinture noire est recommandée
- teinture noire biologiqueConcentration 10-15 g/L, température 40-60 ℃, valeur du pH 5.0-5.2, temps de teinture 20-40 minutes.
- Non recommandé: Toute gamme de couleurs présente un risque élevé de décoloration et de bavures. Ne convient pas aux exigences d'utilisation.
Colmater le trou – déterminer la durée de vie
- Scellement au sel de nickel à température moyenne : 55 à 60 °C, 15 à 20 minutes. Ceci permet d'obtenir une durée de vie de plus de 48 heures lors d'un test de brouillard salin neutre.
- Pas de scellement au nickel : Système d'acide organique conforme aux exigences de protection de l'environnement RoHS.
Trois procédés alternatifs de traitement de surface – lorsque l’anodisation ne répond pas aux exigences
Si vos pièces moulées présentent des exigences élevées en matière de résistance à la corrosion, à l'usure et d'aspect, mais que l'anodisation n'a pas donné de résultats satisfaisants après de nombreuses tentatives, n'insistez pas. Les trois procédés suivants constituent des options plus éprouvées :
| Processus alternatif | Avantages | Désavantages | Scénarios applicables |
| Revêtement en poudre | La couleur est librement sélectionnable, avec un fort pouvoir couvrant, une bonne uniformité et un faible coût. | Le revêtement est relativement épais (60 à 120 μm) et non conducteur. | La grande majorité des composants extérieurs et des pièces décoratives |
| nickelage chimique | D'une densité uniforme, d'une dureté élevée (environ 500 HV), présentant une bonne résistance à la corrosion et capable de combler les trous de sable. | Le coût est supérieur à celui de la pulvérisation, et le résultat est uniquement blanc argenté. | Pièces de précision, pièces usinées avec des canaux complexes à l'intérieur |
| (MAO) Oxydation par micro-arc | Extrêmement dur (>1000 HV), très résistant à la corrosion et capable d'être transformé en une couche de céramique noire en une seule étape. | Investissements importants en équipement, faible rendement et surface rugueuse. | Industrie militaire, aérospatiale, pièces haut de gamme résistantes à l'usure |
Plusieurs malentendus courants, clarifiés en une seule fois
Idée fausse n° 1 : Tant que le temps d’oxydation est suffisamment long, la couche de film sera épaisse et dure.
Faux. Le silicium présent dans l'aluminium moulé sous pression peut entraver la croissance de la couche de film. Si la durée d'oxydation est trop longue, la couche de film se désagrège et s'écaille. L'épaisseur maximale est généralement de 20 µm.
Idée fausse n° 2 : L’acide fluorhydrique est efficace pour éliminer le silicium et peut être préparé soi-même.
Absolument pas. L'acide fluorhydrique est un produit dangereux, extrêmement toxique et fortement corrosif. Dans l'industrie, il a été remplacé par des sels complexes contenant du fluorure d'ammonium. Son utilisation est strictement interdite aux particuliers et aux petites entreprises.
Idée fausse n° 3 : L’ADC12 peut être utilisé pour l’anodisation dure.
C'est possible, mais le résultat est plutôt médiocre. L'anodisation dure nécessite une température plus basse (-5 à 5 °C) et une densité de courant plus élevée, ce qui amplifie les défauts du silicium et les pores. La dureté et l'uniformité du film obtenu sont nettement inférieures à celles de l'alliage 6061. Ce procédé est déconseillé sauf en cas d'exigences extrêmement élevées en matière de résistance à l'usure.
Résumé : Un tableau vous aide à prendre des décisions.
| Vos besoins | Solution recommandée |
| Il doit s'agir d'un ADC12, et il doit être noir, durable et résistant à la corrosion. | L'anodisation a été réalisée selon le procédé spécial décrit dans cet article, avec un certain taux de produits défectueux accepté. |
| Vous pouvez utiliser le modèle A356, en précisant la couleur noire et une belle apparence. | L'alliage A356, combiné au procédé d'anodisation spécialement développé (Machmaster), présente un taux de réussite plus élevé. |
| Toute couleur est acceptable. L'aspect doit être uniforme et esthétique. | Abandonnez l'anodisation et passez au revêtement en poudre. |
| Dureté élevée, résistance élevée à la corrosion, aucune restriction de couleur. | Nickelage chimique ou oxydation micro-arc. |
| Protection antirouille conductrice et de base | Oxydation chimique (passivation) |
Pour revenir à la question initiale : l’aluminium moulé peut-il être anodisé ?
Oui. Mais à condition d'être prêt à concevoir un procédé spécifique, d'accepter qu'il ne puisse être fabriqué qu'en noir et d'avoir des exigences moindres quant à la qualité de surface.
Si vous acceptez toutes ces conditions, félicitations ! Vous pouvez obtenir une couche de film d’oxydation anodique efficace sur l’aluminium coulé. Sinon, un revêtement en poudre ou un nickelage chimique seraient des choix plus judicieux.
J'espère que cet article vous permettra d'éviter des détours inutiles. Si vous avez des besoins spécifiques en pièces et en qualité, n'hésitez pas à contacter Machmaster.