Un cliente envió el archivo de su pieza. Se veía bien. Tolerancias ajustadas. Geometría impecable.
Luego el fundidor a presión lo envió de vuelta.
Se necesita rediseño. No se lanza correctamente.
Fue entonces cuando nos dimos cuenta de que habíamos diseñado a ciegas.
Comprender cómo funciona la fundición a presión lo cambia todo. Ahorra tiempo. Ahorra costes. Salva relaciones.
Después de trabajar en docenas de proyectos, desde aprobaciones de herramientas hasta control de calidad final, he visto lo poderoso que puede ser ese conocimiento.
Esta guía lo explica todo. El proceso. Las razones. Los pasos. Qué esperar y qué evitar. Es todo lo que necesita para avanzar con confianza y sin sorpresas.
¡Saltemos!
1. ¿Qué es la fundición a presión?
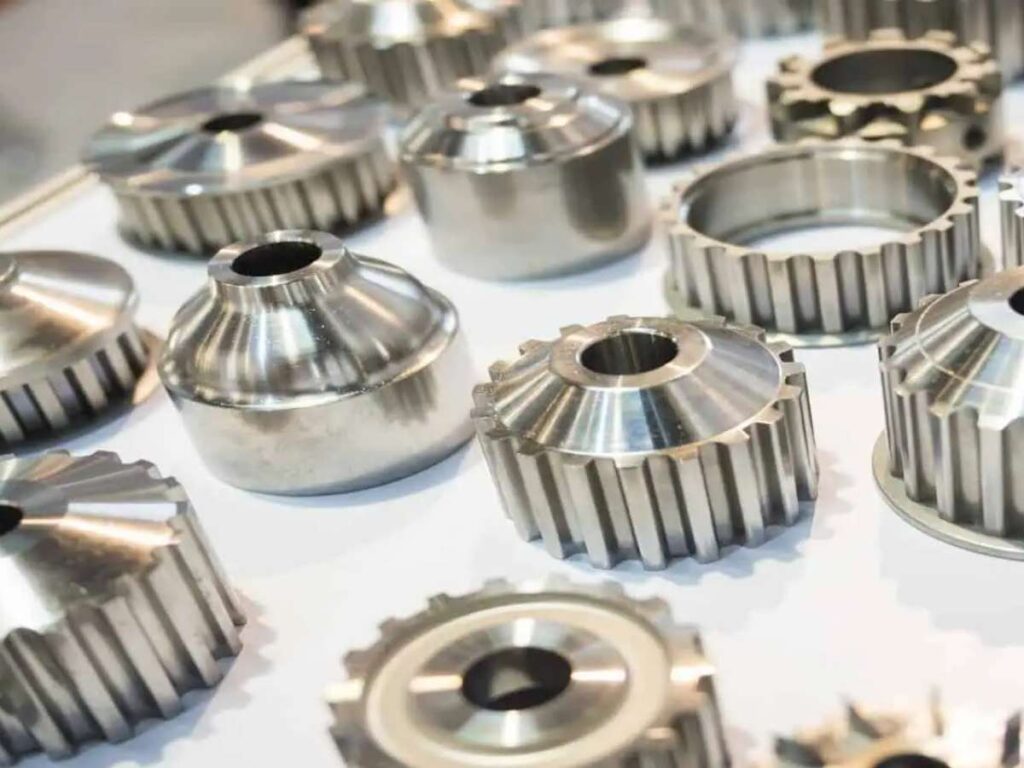
Si alguna vez sostuvo una elegante carcasa de aluminio para teléfono o abrió el capó de un automóvil y admiró la precisión de un componente del motor, es muy probable que estuviera mirando una pieza fundida a presión.
Recuerdo la primera vez que entré en una planta de fundición a presión: hacía mucho ruido, hacía calor y todo se movía con urgencia. Lo que me impresionó no fue solo la maquinaria, sino su eficiencia. La velocidad con la que estas máquinas podían producir piezas idénticas era increíble. Como responsable de desarrollo de producto en aquel entonces, me di cuenta de que no se trataba solo de "cómo se fabrican las piezas". Se trataba de cómo fabricar escalas sin sacrificar la calidad.
Caracteristicas claves
- Utiliza metales no ferrosos Eso significa que no hay hierro. Los materiales comunes incluyen:
- Aluminio (ligero, resistente a la corrosión)
- Zinc (ideal para piezas pequeñas y detalladas)
- Magnesio (ultraligero, fuerte)
- Inyección de alta presión Este no es el típico método de vertido y repostaje. Hablamos de 1,500 a 25,000 XNUMX psi, que empujan el metal fundido en un molde de precisión en un abrir y cerrar de ojos.
- Piezas con forma neta o casi neta Lo que sale del molde está prácticamente listo para usar, con un mecanizado mínimo. Esto supone un gran ahorro de tiempo y dinero, especialmente en producciones de gran volumen.
Es posible que no siempre lo veas en la superficie, pero detrás de un acabado suave o una pieza con tolerancias ajustadas, a menudo hay un proceso de fundición a presión que lo hizo posible.
Y si usted está diseñando o comprando esas piezas, saber cómo funciona este proceso le dará una ventaja importante.
2. Ventajas de la fundición a presión
A la hora de sopesar las opciones de fabricación, todo se reduce a hacer concesiones.
Velocidad vs. calidad. Costo vs. consistencia. Flexibilidad vs. precisión.
La verdad es la siguiente: si está produciendo grandes volúmenes de piezas de metal y le importan las tolerancias estrictas, los acabados limpios y los tiempos de ciclo cortos, la fundición a presión no solo es una buena opción, a menudo es la mejor.
Déjame explicarte por qué:
Velocidades de producción rápidas
La fundición a presión está diseñada para la velocidad. Una vez que el utillaje está listo, se pueden fabricar cientos o miles de piezas al día, todas con dimensiones prácticamente idénticas.
- Los tiempos de ciclo se miden en segundos, no en minutos.
- Ideal para tiradas de gran volumen donde el tiempo de comercialización es importante.
- Menos retrasos, menos cuellos de botella y menos dolores de cabeza para usted.
Una vez trabajé con un proveedor que pasó del prototipo a 25,000 piezas terminadas en menos de tres semanas, porque ya tenían líneas de fundición a presión en funcionamiento y listas para funcionar.
Excelente precisión dimensional
No conviene ajustar las tolerancias con el posprocesamiento. Con la fundición a presión, a menudo no es necesario.
- Tolerancias típicas: ±0.002″ a ±0.005″
- Las piezas con forma neta o casi neta implican menos pasos de mecanizado
- Las geometrías complejas se pueden repetir en cada ciclo.
Si está diseñando carcasas, piezas mecánicas o componentes estructurales, este tipo de repetibilidad es oro.
Acabado superficial superior
Aquí es donde la fundición a presión realmente supera a la fundición en arena u otros métodos:
- Superficies limpias y lisas recién salidas del molde.
- Se requiere un acabado o pulido mínimo
- Ideal para piezas orientadas al consumidor o acabados pintados.
Puede pasar de la fundición al recubrimiento, o incluso al ensamblaje directo, con menos pasos de preparación intermedios.
Flexibilidad de diseño para piezas complejas
Esquinas estrechas. Paredes delgadas. Detalles nítidos.
La fundición a presión le permite hacer más con su geometría sin pagar un precio superior:
- Agregue costillas, salientes y características internas con facilidad
- Los espesores de pared uniformes mejoran la integridad estructural
- Libertad de diseño sin desperdiciar herramientas ni costos por pieza
Recuerde: un buen diseño para la fundición a presión requiere ángulos de desmoldeo adecuados y consideraciones de flujo. Pero una vez que los domine, las posibilidades se abren rápidamente.
3. Tipos de procesos de fundición a presión
No todas las piezas de fundición a presión son iguales.
El tipo de proceso de fundición a presión que elija puede tener un gran impacto en la calidad de la pieza, la velocidad de producción e incluso en el costo de herramientas a largo plazo.
Las dos categorías principales, cámara caliente y cámara fría, parecen similares a simple vista. Pero una vez en la fábrica, las diferencias son evidentes. Lo aprendí de primera mano tras aprobar un diseño de herramental de zinc... solo para descubrir que la misma configuración no funcionaría para el aluminio. Ese error nos costó dos meses y un gasto de reequipamiento del que todavía no me gusta hablar.
Ahora veamos cómo funcionan y cuándo usar cada uno:
Fundición a presión en cámara caliente
Esta es la versión más rápida e integrada de la fundición a presión, ideal cuando se trabaja con metales que se funden a temperaturas más bajas, como el zinc y el magnesio.
Cómo funciona:
- El metal se funde en un horno incorporado conectado directamente a la máquina de fundición.
- Un mecanismo de cuello de cisne arrastra el metal fundido hacia la cámara de inyección.
- Desde allí, se inyecta en la matriz bajo presión.
Beneficios clave:
- Tiempos de ciclo rápidos (normalmente más rápidos que la cámara fría)
- Menos manipulación = menor riesgo de contaminación
- Perfecto para piezas pequeñas y detalladas donde la velocidad importa.
Mejor para:
- Fundición a presión de zinc, especialmente en producciones de gran volumen
- Componentes de magnesio como carcasas electrónicas
- Piezas que requieren tolerancias estrictas y alta repetibilidad
Fundición a presión de cámara fría
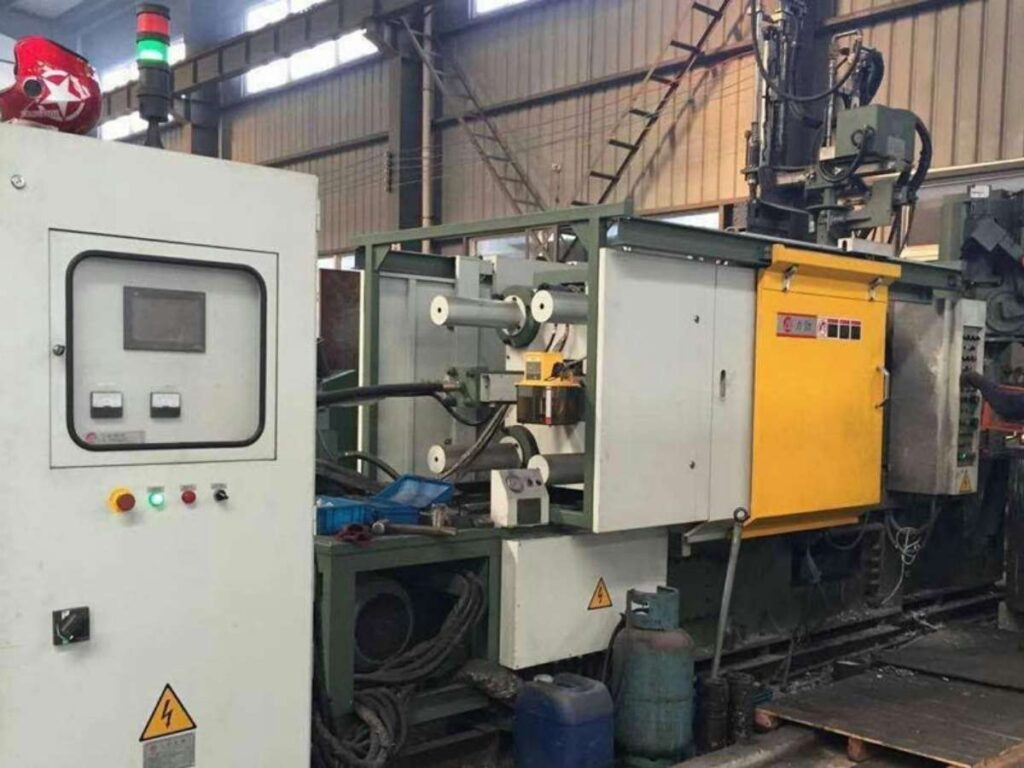
Este está diseñado para metales más duros, como el aluminio y el latón, que se funden a temperaturas más altas y dañarían las partes internas de un sistema de cámara caliente.
Cómo funciona:
- El metal se funde en un horno separado.
- Se vierte una cantidad medida de metal fundido en la cámara de inyección.
- Luego, un émbolo hidráulico lo introduce en la cavidad de la matriz a alta presión.
Beneficios clave:
- Puede manipular aleaciones de alto punto de fusión.
- Mejor para piezas grandes o estructurales
- Común en la fabricación de automóviles y la industria aeroespacial.
Mejor para:
- Fundición a presión de aluminio, incluidos componentes y carcasas de motores.
- Aleaciones a base de latón o cobre en productos industriales
- Piezas más grandes con mayores requisitos de resistencia
4. Materiales comunes utilizados en la fundición a presión
Elegir el material adecuado para su pieza fundida a presión no se trata solo de la selección del metal, sino también del rendimiento, el costo, la apariencia y la capacidad de fabricación.
Cada aleación tiene sus ventajas y desventajas. Y si trabaja con plazos ajustados, especificaciones estrictas o estándares específicos de la industria, una mala elección puede paralizar toda su producción.
En MachMaster, ayudamos a nuestros clientes a diario a tomar esta decisión, no solo basándonos en las fichas técnicas de los materiales, sino también en las exigencias de la aplicación real. Ya sea que necesite resistencia, reducción de peso o perfección estética, el material que elija lo define todo.
Repasemos los metales más comunes utilizados en la fundición a presión y para qué son mejores:
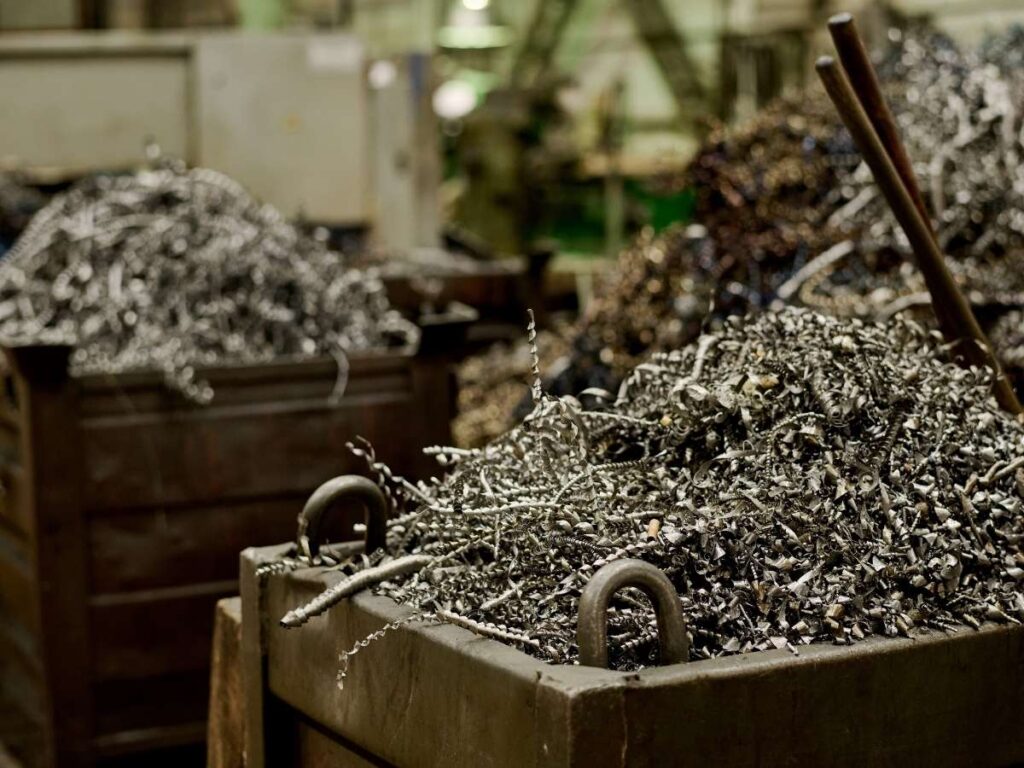
Aleaciones de aluminio
Si buscas resistencia y ligereza, el aluminio suele ser la mejor opción.
Por qué usarlo:
- Excelente relación resistencia-peso
- Naturalmente resistente a la corrosión.
- Buena conductividad térmica y eléctrica.
- Soporta altas temperaturas de funcionamiento.
Grados comunes:
- A380: Estándar industrial para aplicaciones generales (electrónica, carcasas)
- A360: Mejor resistencia a la corrosión y estanqueidad a la presión.
- ADC12 (mercados asiáticos): Similar al A380, excelente para fluidez y capacidad de lanzamiento.
Ideal para:
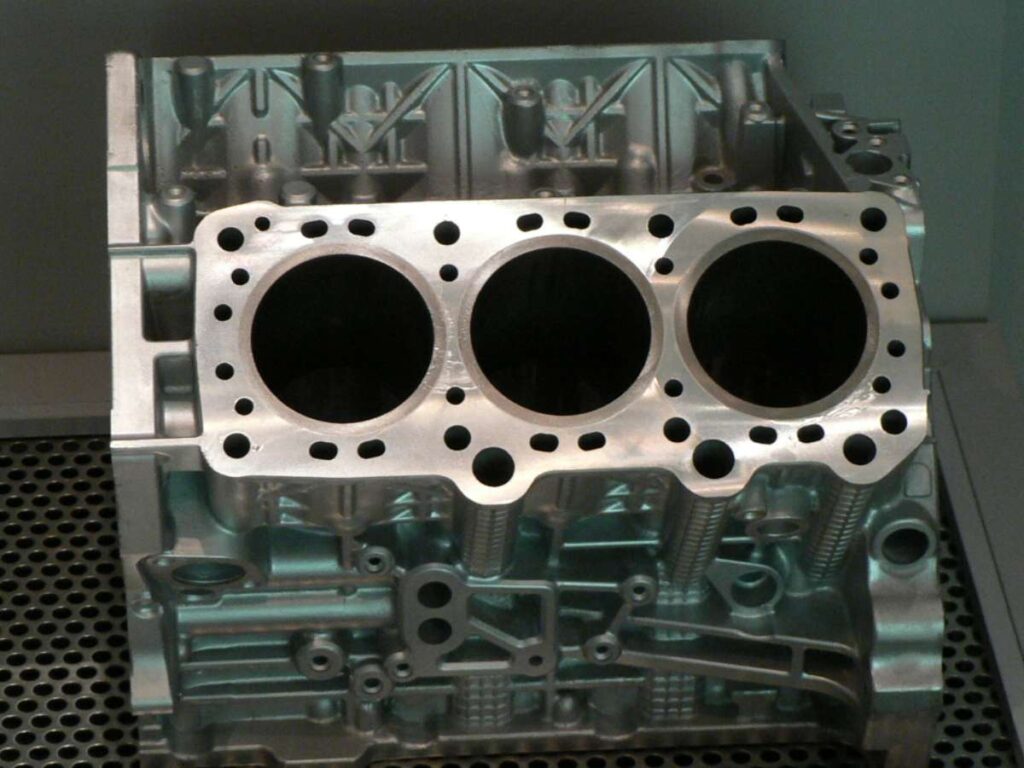
- Piezas de automoción (bloques de motor, cajas de transmisión)
- Electrónica de consumo (marcos, disipadores de calor)
- Equipos industriales (armarios, soportes)
Aleaciones de Zinc
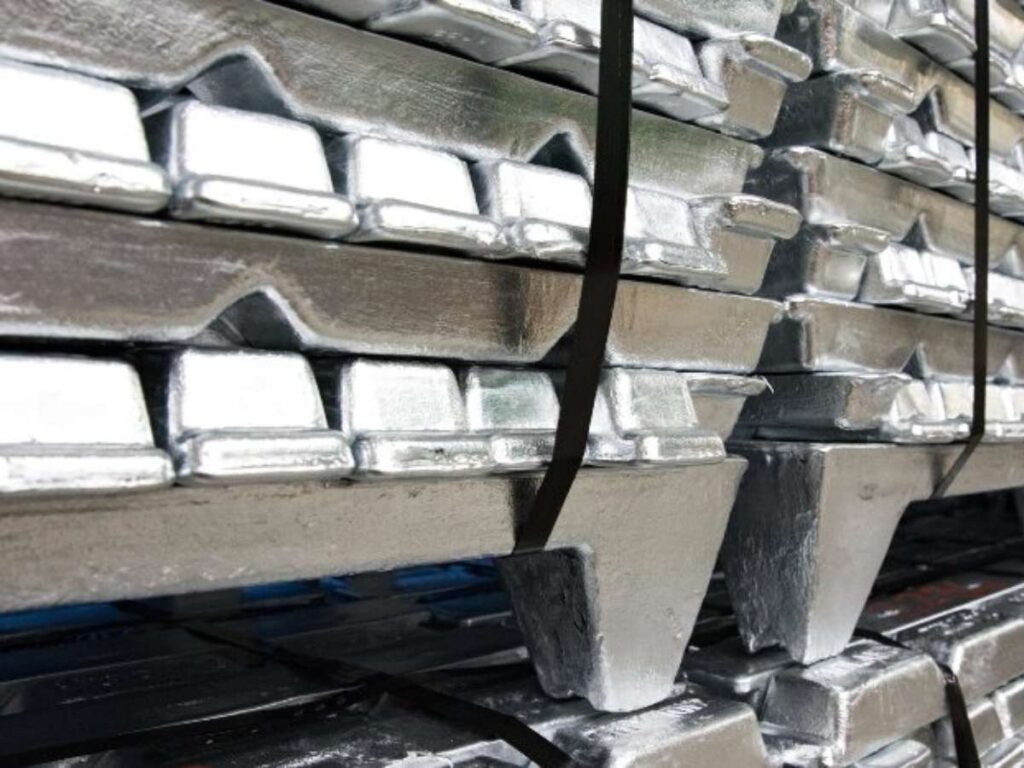
El zinc es la opción preferida para piezas pequeñas, complejas y con mucho detalle, especialmente cuando las tolerancias estrictas son importantes.
Por qué usarlo:
- Extremadamente fluido, rellena paredes delgadas y características intrincadas fácilmente.
- Alta estabilidad dimensional y resistencia al impacto.
- Mayor vida útil que la del aluminio (ideal para tiradas de gran volumen)
- Punto de fusión más bajo = menores costos de energía y desgaste de la herramienta
Grados comunes:
- Zamak 3: La aleación de zinc más utilizada
- Zamak 5: Mayor resistencia, ligeramente menor ductilidad.
- ZA-8: Excelente para componentes estructurales.
Ideal para:
- Cajas de conectores
- Mecanismos de engranajes
- Hardware de consumo como pestillos, cerraduras y bisagras
En MachMaster, ayudamos a un cliente de hardware industrial a cambiar del mecanizado CNC a la fundición a presión de zinc para sus juegos de manijas de bloqueo. El cambio redujo el costo de la pieza en un 45%, sin comprometer la resistencia ni el acabado.
Aleaciones de magnesio
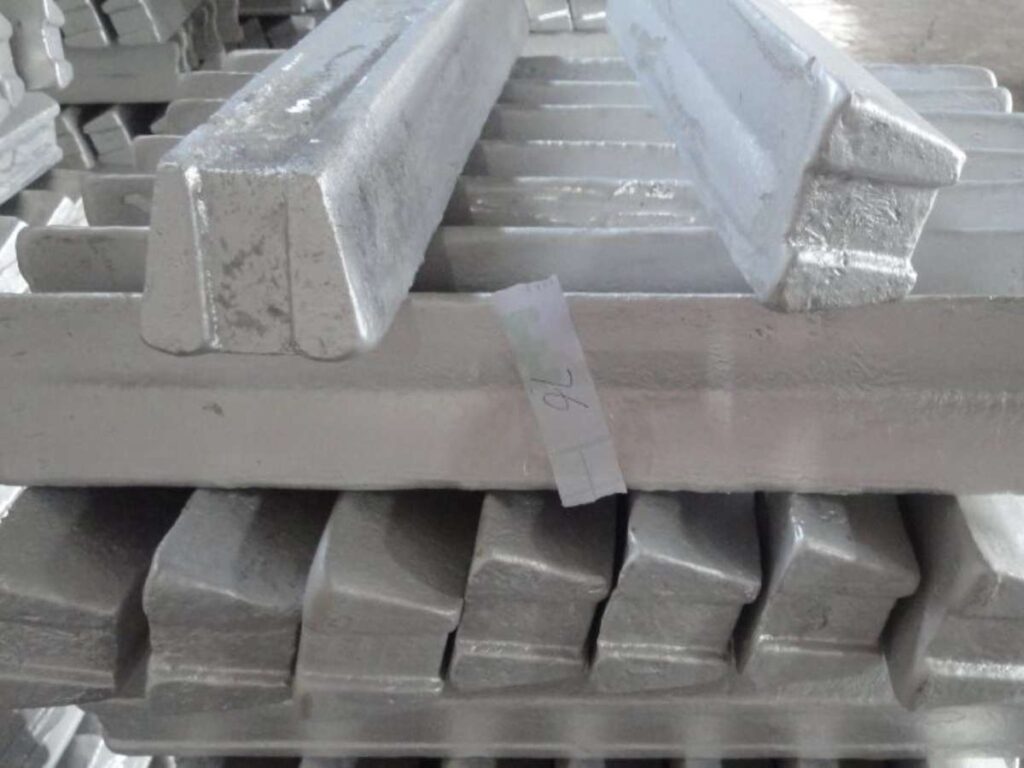
Cuando el peso es una prioridad, el magnesio es insuperable. Es el metal estructural más ligero utilizado en fundición a presión.
Por qué usarlo:
- Ultraligero pero resistente
- Excelente capacidad de amortiguación (absorción de vibraciones)
- Alta estabilidad dimensional
- Ideal para piezas que necesitan protección EMI/RFI (electrónica)
Grado común:
- AZ91D: La aleación de magnesio más utilizada, con un gran equilibrio entre resistencia, resistencia a la corrosión y capacidad de fundición.
Ideal para:
- Carcasas para portátiles y tabletas
- Partes interiores automotrices
- Dispositivos portables
Otras aleaciones especiales (menos comunes)
Si bien el aluminio, el zinc y el magnesio cubren el 95 % de las necesidades de fundición a presión, algunas aplicaciones específicas requieren:
- Latón/Bronce: Para piezas altamente resistentes al desgaste
- Aleaciones a base de cobre: Gran conductividad eléctrica/térmica
- Opciones sin plomo: Para cumplimiento normativo (por ejemplo, RoHS, REACH)
Estos materiales son menos comunes en la fundición a alta presión, pero se pueden obtener o diseñar cuando la aplicación lo requiere.
5. El proceso de fundición a presión paso a paso
Entender cómo funciona la fundición a presión no se trata sólo de saber dónde va el metal fundido, sino de ver todo el sistema en movimiento.
Desde el primer boceto de diseño hasta la pieza final que sale de la máquina, cada paso afecta su tiempo de entrega, su costo y la calidad de su producto.
En MachMaster, guiamos a nuestros clientes a través de este proceso todos los días, para que sepan qué está sucediendo, qué esperar y cómo tomar decisiones más inteligentes en cada etapa.
Vamos a desglosarlo:
Paso n.° 1 Diseño y preparación del molde
Todo comienza con el dado.
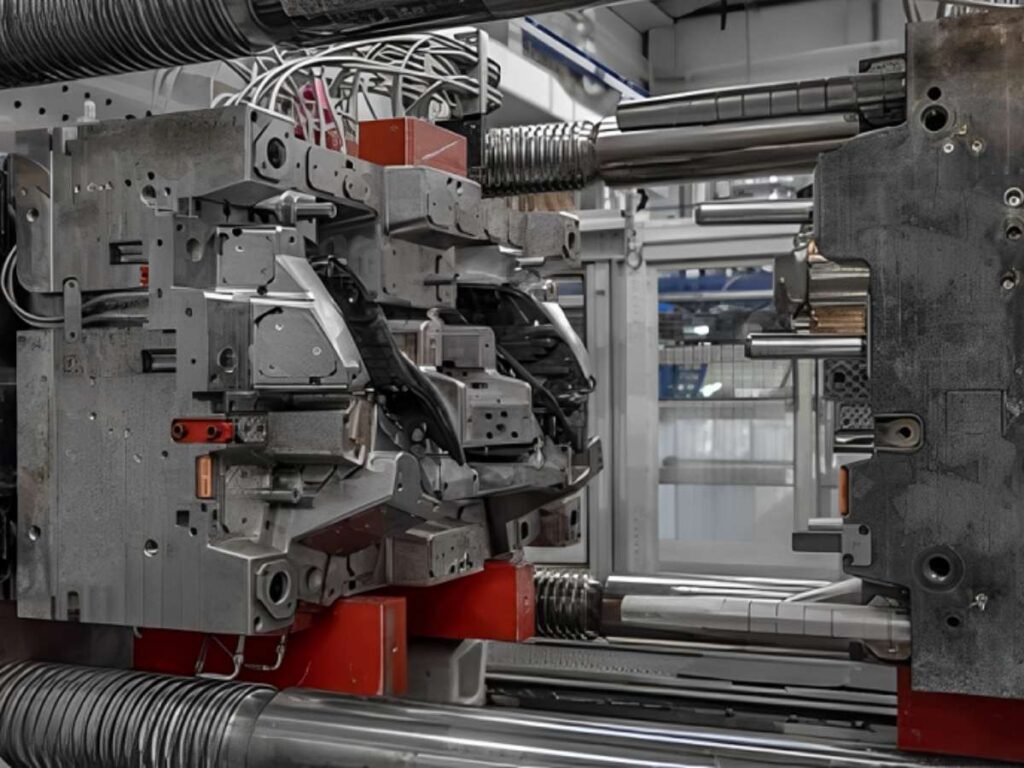
Este molde de acero personalizado se diseñó para adaptarse a la geometría exacta de su pieza. Está compuesto por dos mitades: matriz de recubrimiento (fija) y matriz de expulsión (móvil), que se sujetan entre sí durante cada ciclo.
Consideraciones clave:
- Ángulos de diseño para liberar la pieza limpiamente
- Rejillas de ventilación para liberar el aire atrapado
- Canales de enfriamiento para controlar la solidificación
- Líneas de partición para evitar problemas cosméticos o estructurales
Paso n.° 2: Derretir el metal
El metal seleccionado, aluminio, zinc o magnesio, se funde en un horno.
- En el caso de las máquinas de cámara caliente, el metal se funde dentro de la propia máquina (zinc, magnesio).
- En el caso de las máquinas de cámara fría, el metal se funde en un horno separado (aluminio, latón) y luego se vierte en la máquina.
Por qué es importante:
- El control de la temperatura es fundamental: si la temperatura es demasiado alta, se producen rebabas y encogimiento; si es demasiado baja, se corre el riesgo de que el relleno no sea completo.
- La limpieza es clave para evitar inclusiones o porosidad.
Paso n.° 3 Inyección en la matriz
Éste es el corazón del proceso.
El metal fundido se introduce en la cavidad de la matriz a una presión extremadamente alta, a menudo entre 1,500 y 25,000 psi, en tan solo milisegundos.
Detalles clave:
- La presión asegura que el metal llene cada rincón del molde.
- Los respiraderos liberan aire para evitar defectos como cierres fríos o respiraderos.
- La matriz permanece cerrada bajo fuerza para conservar la forma.
En un proyecto de vivienda de zinc que realizamos, aumentar la velocidad de inyección en tan solo un 10 % eliminó un defecto recurrente de llenado insuficiente. Pequeños ajustes en este caso tienen un gran impacto en la calidad.
Paso n.° 4: retención y solidificación
Una vez que el metal llena la cavidad, se mantiene bajo presión mientras se enfría y se solidifica dentro del molde.
Por qué este paso es crucial:
- Previene la contracción y los huecos internos.
- Garantiza la integridad estructural y tolerancias estrictas.
- Los sistemas de refrigeración en la matriz regulan el tiempo de solidificación.
El tiempo del ciclo en esta etapa depende del tamaño de la pieza, el material y el diseño térmico de la matriz.
Paso n.° 5 Apertura del molde y expulsión de la pieza
Tras la solidificación de la pieza, la matriz se abre. Los pasadores expulsores de la mitad móvil empujan la pieza hacia afuera. Este proceso está totalmente automatizado en la mayoría de las líneas de producción de alto volumen.
Consejos:
- La expulsión debe ser suave para evitar deformaciones o marcas en la superficie.
- Las matrices bien diseñadas garantizan una adherencia o resistencia mínimas
Paso n.° 6 Recorte y posprocesamiento
La mayoría de las piezas de fundición a presión se fabrican con rebabas, además de gradas y canales. Estas se recortan o mecanizan, generalmente con prensas mecánicas o cortadoras automáticas.
Procesos secundarios opcionales:
- desbarbado
- El granallado
- Recubrimientos de superficies (recubrimiento en polvo, anodizado, enchapado)
- Mecanizado CNC para tolerancias más estrictas o características funcionales
6. Aplicaciones de las piezas fundidas a presión
Cuando se trata del uso en el mundo real, la fundición a presión aparece en todas partes, y por una buena razón.
Si necesita piezas metálicas precisas, duraderas y escalables en grandes volúmenes, la fundición a presión ofrece resultados que pocos otros métodos pueden ofrecer. Desde el interior del capó hasta el interior de su portátil, los componentes de fundición a presión suelen ser los héroes anónimos del diseño de productos moderno.
Veamos con más detalle dónde las piezas fundidas a presión tienen el mayor impacto:
Industria automotriz:
La fundición a presión desempeña un papel importante en la producción de vehículos modernos, gracias a su capacidad de producir piezas complejas rápidamente manteniendo un alto rendimiento estructural.
Aplicaciones Comunes:
- Casos de transmisión
- Bloques y cubiertas de motor
- Soportes y soportes estructurales
- Carcasas de airbags y componentes de dirección
- Carcasas de baterías y soportes de motor para vehículos eléctricos
Electrónica de Consumo:
Precisión, estética y repetibilidad: aquí es donde la fundición a presión brilla en la fabricación de productos electrónicos.
Aplicaciones Comunes:
- Marcos para portátiles y tabletas
- Carcasas para teléfonos inteligentes
- Disipadores de calor y soportes internos
- Carcasas de consolas de juegos
- Carcasas para dispositivos inteligentes
El zinc y el magnesio son especialmente populares aquí debido a su capacidad para formar paredes delgadas y detalles finos manteniendo el producto final liviano.
Hemos colaborado con equipos de producto en el desarrollo de dispositivos médicos portátiles que necesitaban rigidez y elegancia. El magnesio fundido a presión les proporcionó precisamente eso, con volumen y sin comprometer la sensación en la mano.
Capacitador de Alto Voltaje para la Industria: Rendimiento y Fiabilidad
En fábricas, obras de construcción y almacenes se utilizan piezas fundidas a presión para proteger, sostener y conectar.
Aplicaciones Comunes:
- Carcasas de engranajes y cubiertas de motores
- Cuerpos de válvulas neumáticas e hidráulicas
- Cajas de sensores
- Soportes de montaje y soportes estructurales
La fundición a presión permite obtener piezas resistentes, resistentes a la corrosión y altamente repetibles, algo especialmente importante para componentes de misión crítica o que soportan carga.
Herramientas y electrodomésticos eléctricos
Ya sea un taladro portátil o una máquina de café, las piezas fundidas a presión son esenciales para el hardware comercial y de consumo.
Aplicaciones Comunes:
- Cuerpos y mangos de herramientas
- Carcasas de motores
- Escudos térmicos
- Perillas de control y biseles
El zinc y el aluminio son los materiales elegidos aquí, ya que ofrecen durabilidad sin agregar peso, además de la posibilidad de pintarlos o enchaparlos para lograr un aspecto final elegante.
7. Fundición a presión frente a otros métodos de fabricación
Elegir el método de fabricación adecuado puede determinar el éxito o el fracaso de su proyecto, tanto en el aspecto literal como en el financiero.
Si bien la fundición a presión ofrece increíbles ventajas para la producción de metal a gran escala, no siempre es la única (ni la mejor) opción. Dependiendo del tamaño de la pieza, el volumen, la complejidad del diseño o los requisitos de material, podría estar considerando varias alternativas.
A continuación se muestra una comparación lado a lado de la fundición a presión frente a otros cinco métodos de fabricación comunes utilizados para metal o aplicaciones similares:
| Característica/Método | Die Casting | Moldeo en arena | Fundición de inversiones | Mecanizado CNC | Moldeo por inyección | Impresión 3D (Metal) |
| Volumen ideal | Alto | Bajo a medio | Bajo a medio | Bajo a medio | Alto | Bajo |
| Tipos de materiales | Metales no ferrosos (Al, Zn, Mg) | Metales ferrosos y no ferrosos | Metales ferrosos y no ferrosos | Todos los metales, plásticos. | Termoplásticos | Metales (Al, Ti, SS) |
| Costo de herramienta | Alto por adelantado, bajo por pieza | Bajo | Media | Ninguna | Alto | Bajo |
| Tiempo De Espera | Medio (herramientas + configuración) | Corto a medio | Largo (fabricación de moldes complejos) | Short | Medio a largo | Corto a medio |
| Precisión dimensional | Alto (±0.002″–0.005″) | Bajo a mediano | Medio a alto | Muy altas (tolerancias estrictas) | Alto | Muy alto |
| Acabado de la superficie | Alisar el molde | Rugoso (requiere acabado) | Suave (requiere un acabado menor) | Depende de las herramientas/mecanizado | Excelente | Suave, dependiendo de la impresora. |
| Complejidad de la Pieza: | Alto (posibilidad de geometrías complejas) | Bajo a mediano | Alto | Muy alto (pero costoso) | Alto | Muy alto |
| Residuos de material | Bajo (chatarra reciclable) | Media | Media | Alto (proceso sustractivo) | Bajo | Bajo |
| Mejores casos de uso | Automoción, electrónica, herramientas, carcasas | Piezas metálicas de gran tamaño, trabajos de tiradas cortas | Aeroespacial, fundiciones artísticas, geometría compleja | Piezas de precisión, prototipado, volúmenes reducidos | Piezas de plástico, carcasas, producción en masa. | Prototipado, aeroespacial, médico |
Puntos Clave
La fundición a presión es la opción ideal para la producción de grandes volúmenes de piezas metálicas con tolerancias ajustadas y un acabado mínimo. Una vez construidas las herramientas, resulta extremadamente rentable por unidad. La fundición en arena es mejor para piezas grandes o volúmenes reducidos, pero sacrifica la precisión y el acabado.
La fundición de inversión maneja bien piezas complejas, pero es más lenta y más costosa por pieza.
8. Factores a considerar al elegir servicios de fundición a presión
Elegir un socio para la fundición a presión no se trata solo de máquinas y metal. Se trata de confianza, capacidad técnica y la capacidad de ofrecer una calidad consistente a gran escala.
Hemos visto proyectos retrasarse, no porque el producto estuviera mal diseñado, sino porque se eligió al socio equivocado. O bien no estaban preparados para la aleación, no podían mantener las tolerancias o simplemente no tenían la capacidad de producción para cumplir los plazos en el momento crucial.
Estos son los factores clave a los que debes prestar mucha atención:
Capacidades de herramientas y soporte de ingeniería
La calidad de sus piezas empieza por la calidad de la matriz. Pregunte si su proveedor ofrece herramientas propias o recurre a terceros. Un taller que controla las herramientas internamente suele ofrecer plazos de entrega más rápidos y un control de calidad más riguroso.
Pero el mecanizado no se limita al mecanizado de acero, sino a la colaboración en el diseño. Necesita un socio que pueda revisar sus archivos CAD, recomendar cambios para la colabilidad y detectar posibles problemas antes de invertir un céntimo en el mecanizado.
Si envía diseños al extranjero sin una buena respuesta de DFM, se está arriesgando. Busque un proveedor que trabaje con usted, no solo para usted.
Experiencia en materiales
No todos los fundidores a presión son competentes con todas las aleaciones. Algunos se especializan en zinc para piezas pequeñas de precisión, otros en aluminio para componentes estructurales. Algunos tienen experiencia en diversos materiales, lo que les permite flexibilidad a medida que su línea de productos evoluciona.
Asegúrese de que el proveedor no solo ofrezca el material que desea, sino que también tenga experiencia en la producción de piezas similares con él. La selección de la aleación afecta el desgaste de la herramienta, el acabado superficial, la resistencia y el precio, por lo que no es una decisión que se tome a la ligera.
Volumen y capacidad de producción
La alineación del volumen es crucial. Si su trabajo es demasiado pequeño para un proveedor de alta capacidad, probablemente perderá prioridad. Si es demasiado grande para una planta pequeña, se enfrentará a retrasos, lotes inconsistentes o problemas de escalado en el futuro.
Hable sobre su volumen actual, su pronóstico y si su proveedor puede adaptarse a su crecimiento. Pregunte sobre los tiempos de ciclo, el tamaño de las prensas y los horarios de los turnos. El socio adecuado no solo tendrá las máquinas, sino también la disciplina de flujo de trabajo necesaria para mantener sus piezas en movimiento.
Control de Calidad y Certificaciones
Una cosa es decir que una parte es buena. Otra cosa es demostrarlo siempre.
Necesita un proveedor que utilice procesos de inspección reales, comprobaciones dimensionales, pruebas de presión y análisis de rayos X para piezas estructurales cuando sea necesario. Y si trabaja con industrias reguladas como la automotriz o la médica, también necesitará certificaciones como ISO 9001, IATF 16949 u otras.
Conclusión
¿Esa parte la rediseñamos?
Pasó la siguiente revisión sin problemas. Sin retrasos. Sin coste adicional.
Esto es lo que conocer el proceso de fundición a presión puede hacer por usted.
Analizamos cada paso, qué sucede, cómo funciona y por qué es importante. Ahora puedes diseñar de forma más inteligente, obtener mejores resultados y evitar costosas sorpresas.
Machmaster ayuda a las empresas a lograr esto a diario. Desde la verificación del diseño hasta la fabricación de las piezas finales, estamos aquí para guiarte.
Entonces, ¿cuál es la siguiente parte que quieres hacer bien?
Contacta hoy mismo con MachMaster . Nos aseguraremos de que tu próximo diseño esté listo para la producción.
Más guías y consejos para explorar
¿No encuentras lo que buscas? Explora nuestra amplia gama de productos para encontrar más opciones:
- Servicio de anodizado
- Servicio de fresado CNC
- Servicio de torneado cnc
- Servicio de moldeo por inyección
- Servicio de mecanizado CNC
¡Tenemos más para ti! Estos artículos te ofrecen más consejos y orientación para que no pierdas el rumbo:
¿Aún no has encontrado lo que buscas? No dudes en contactarnos . Estamos disponibles las 24 horas para ayudarte.