DFM-Richtlinien für die CNC-Bearbeitung
Konstruktionsrichtlinien für die CNC-Bearbeitung
Um Produktdesignern dabei zu helfen, Herstellbarkeit und Kosteneffizienz besser in Einklang zu bringen, werden in diesem Designhandbuch die wichtigsten Prinzipien und gängigen Vorgehensweisen bei der CNC-Bearbeitung erläutert.
Fasen
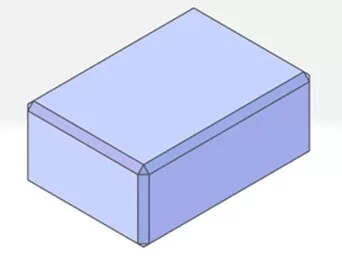
Nicht modellierte oder in 0.5D-Dateien kleinere Fasen als C3 werden normalerweise standardmäßig als C0.1–0.5 behandelt.
Bei Fasen größer als C0.5 modellieren Sie diese bitte explizit, um eine genaue Preisgestaltung und Verarbeitung zu gewährleisten.
Hängendes Loch
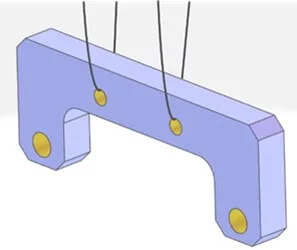
Oberflächenbehandlungen wie Eloxieren oder dreiwertiges Weißverzinken erfordern das Aufhängen der Teile in Verarbeitungsflüssigkeiten.
Um eine ordnungsgemäße Handhabung zu gewährleisten, sollte Ihr Modell über mindestens zwei Hebelöcher verfügen, die wie folgt gestaltet sind:
Durchgangsloch ≥ Φ3.5 mm (allgemeine Toleranz)
Gewindebohrung ≥ M5
Taillenförmiges Loch ≥ 5 mm breit
Unregelmäßiges/Langloch ≥ 3.5 mm breit (Allgemeintoleranz)
Wenn Hebelöcher fehlen, können diese manuell hinzugefügt werden, was sich auf die Vorlaufzeit und die Kosten auswirken kann.
Designrichtlinien für Löcher und Schlitze
Hohlraum- und Schlitzdesign
Zur besseren Bearbeitbarkeit und Kostensenkung sollten die Hohlräume einen Innenradius von ≥ R0.5 und eine Tiefe von maximal dem 4-fachen Werkzeugdurchmesser aufweisen.
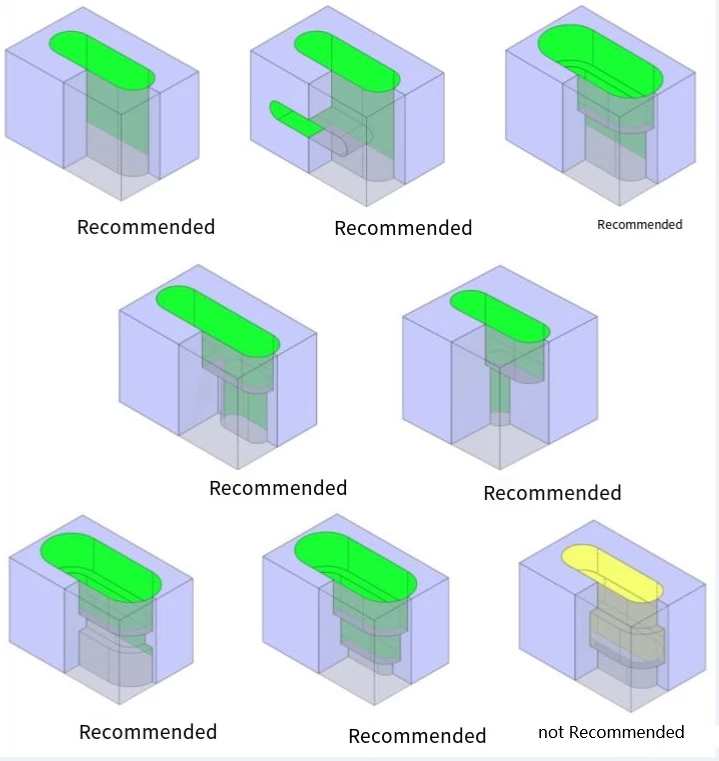
Empfohlene Nutformen
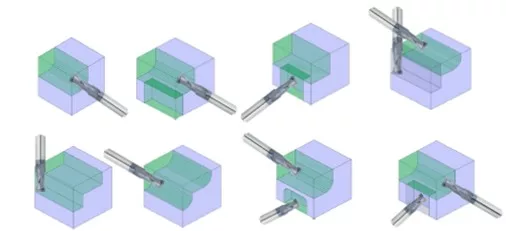
Um Bearbeitungszeit und -kosten zu reduzieren, priorisieren Sie Hohlraumschlitzformen mit:
Abgerundete Innenecken statt scharfer Winkel
Vereinfachte Geometrie , die sich an der Bewegung des Schaftfräsers ausrichtet
offene Nuten, wo möglich
Diese Formen lassen sich mit Standardwerkzeugen leichter bearbeiten und erfordern keine Nachbearbeitung oder spezielle Schneidpfade.
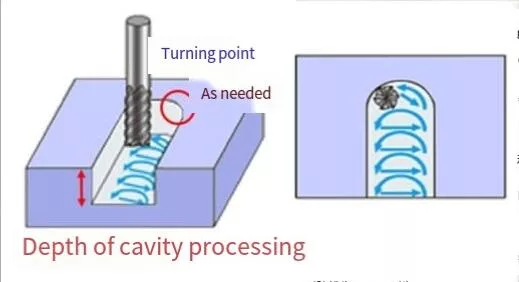
Modellierung des R-Winkels der Kavität
Berücksichtigen Sie in Ihrem 3D-Modell immer den inneren R-Radius, um das Verhalten des Fräsers in der Realität abzubilden.
Je größer der Radius , desto größer darf der Werkzeugdurchmesser sein, was eine schnellere und kostengünstigere Bearbeitung ermöglicht.
Der empfohlene Mindestwert für R beträgt R0.5 ; für engere Ecken (R<0.5) sind möglicherweise Spezialwerkzeuge oder EDM erforderlich.

Skip Bottom R-Modellierung
Der kleine Radius R am Boden einer durch die Spitze des Fräswerkzeugs verursachten Vertiefung sollte nicht modelliert werden.
Dieser Radius entsteht beim Schneiden auf natürliche Weise und seine Modellierung kann zu einer Fehlerkennung des Werkzeugwegs oder zu Bearbeitungsfehlern führen.
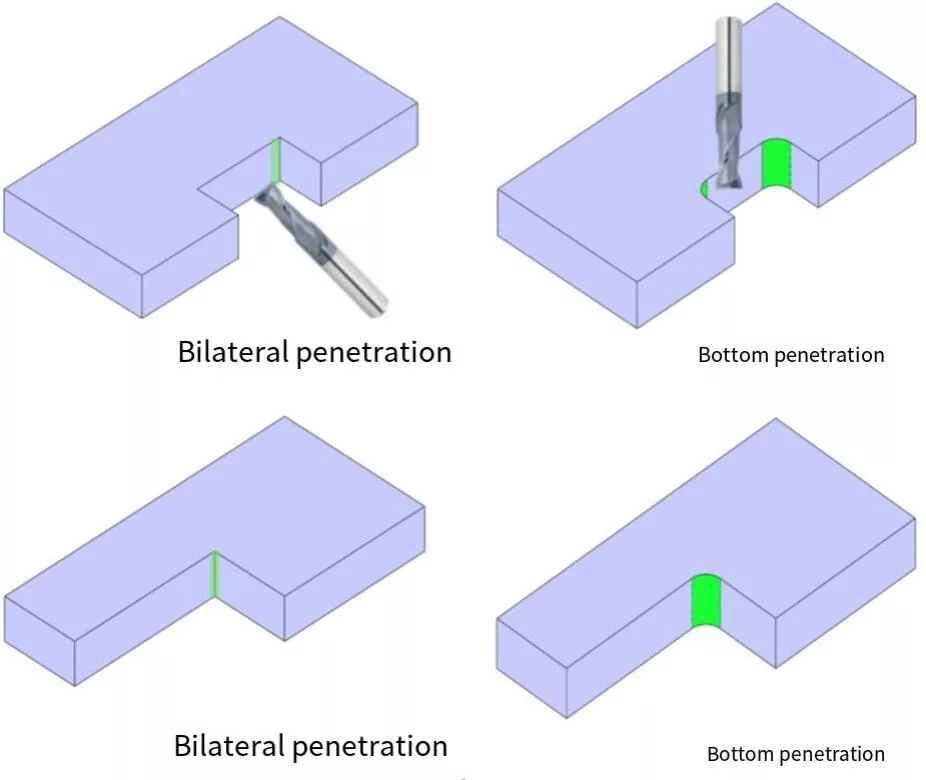
Hohlräume mit offenen Seiten oder durchgehendem Boden
Nuten, die sich an mindestens zwei Seiten oder am Boden öffnen, ermöglichen effizienteres Fräsen oder Drahtschneiden, unabhängig von der inneren R-Größe. Diese Konstruktionen reduzieren die Komplexität der Werkzeugwege und die Bearbeitungszeit.
R-Radius für Blindhohlräume
Für nicht durchgehende Kavitäten wird ein Innenradius von R3 oder größer empfohlen. Kleinere Radien wie R0.5 sind zwar bearbeitbar, können aber die Werkzeugkosten und die Bearbeitungszeit erhöhen.
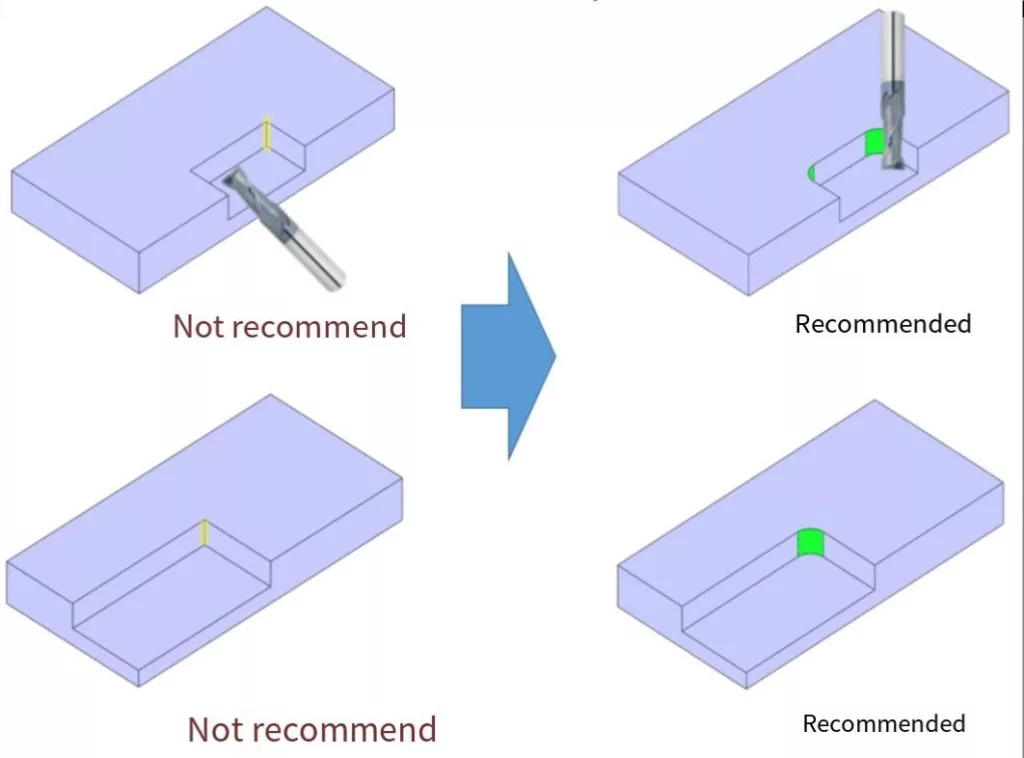
Designüberlegungen für geschlossene Hohlräume
Geschlossene Hohlräume mit vier geschlossenen Seiten und scharfen Ecken sind mit Standardfräswerkzeugen nur schwer zu bearbeiten.
Verwenden Sie einen größeren Innenradius (R ≥ 0.5 mm) oder öffnen Sie eine Seite der Kavität, um bei Bedarf eine schnellere Bearbeitung oder Drahterodieren zu ermöglichen.

Richtlinien zum Anfasen geschlossener Hohlräume
Für Innenfasen in geschlossenen Hohlraummerkmalen halten Sie die Größe bei oder unter C20.
Größere Fasen erfordern spezielle Werkzeuge und führen oft zu längeren Zykluszeiten und höheren Bearbeitungskosten.

Anfasen an der Mündung offener Hohlräume
Vermeiden Sie Konstruktionen, bei denen beide Seiten eines äußeren R-Winkels angefast werden müssen, da diese nicht mit Standard-Schaftfräsern bearbeitet werden können. Halten Sie die Fasengröße unter C20 , um Kosten und Komplexität zu reduzieren.
Sonderfall
Wenn nur eine Seite der Kavität abgeschrägt werden muss, kann ein Schaftfräser verwendet werden – auch wenn die Fase größer ist als C20– solange der Werkzeugzugang gewährleistet ist.


Tipps zum Bemaßen, Anfasen und Strukturieren von Löchern zur Verbesserung der Fertigungseffizienz.
Empfehlungen zur Gestaltung runder Löcher
Löcher ohne spezifizierte Toleranzen gelten im Allgemeinen als gerade Löcher für allgemeine Zwecke.
Für gerade Löcher ohne Präzisionsanforderungen wird das Bohren für Durchmesser ≤ Φ20 mm empfohlen , mit einer maximalen Bearbeitungstiefe von 10× dem Lochdurchmesser.
Für gerade Bohrungen mit einem Fräser (Φ ≤ 20 mm) beträgt die empfohlene Bearbeitungstiefe das Vierfache des Fräserdurchmessers.
Empfehlungen für die Präzisionslochkonstruktion
Für hochpräzise Bohrungen gelten je nach Durchmesser unterschiedliche Methoden:
Φ ≤ 20 mm : Zum Fertigbearbeiten Reiben verwenden ; empfohlene Tiefe ist ≤ 5× Lochdurchmesser.
Φ > 20 mm : Fräsen + Bohren anwenden , empfohlene Tiefe ≤ 80 mm.
Toleranzen und Oberflächenrauheit (z. B. Ra 1.6 , Rz 6.3) können direkt im 3D-Modell durch Doppelklicken auf das Loch und Festlegen der Eigenschaften angegeben werden.
Designempfehlungen für Gewindebohrungen
Sowohl bei Grob- als auch bei Feingewinden sollte die effektive Gewindetiefe im Allgemeinen innerhalb des Dreifachen des Nenndurchmessers liegen, um ein Gleichgewicht zwischen Festigkeit, Effizienz und Werkzeugstandzeit zu erreichen.
Empfohlene runde Lochformen
Taillenförmige Löcher sollten eine Mindestbreite von 1 mmUnd eine Tiefe nicht größer als das 4-fache des Werkzeugdurchmessers.
Der Durchmesser des Fräsers muss gleich oder kleiner als die Taillenlochbreite.
Um Präzisionsanforderungen festzulegen, doppelklicken Sie auf die Bohrungsspezifikation in Ihrem 3D-Modell, um Passungstoleranzen und Oberflächengüteeinstellungen anzuwenden (z. B. Ra 1.6 / Rz 6.3 ).
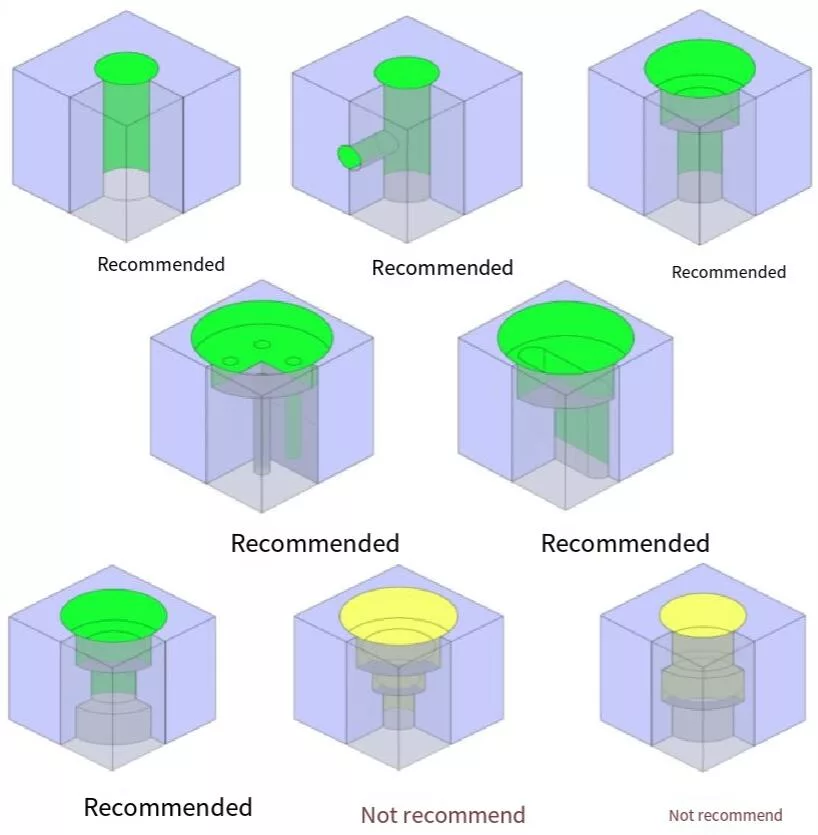
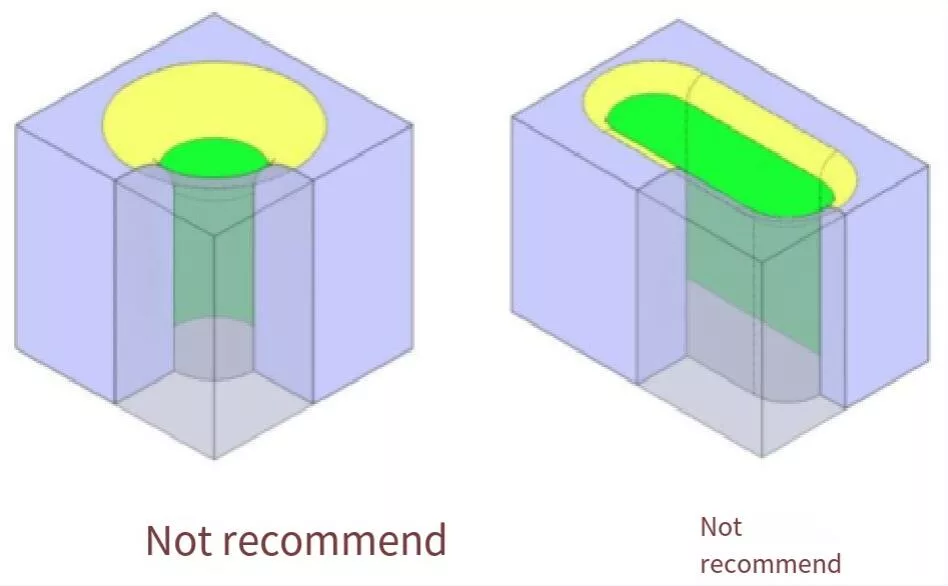
Anfasen an Loch- und Schlitzöffnungen
Bei Standardlöchern und Taillenlöchern sollten Fasen beibehalten werden unter C20.
Fasen über dieser Größe erfordern Spezialwerkzeug die die Kosten erhöhen und kann nicht automatisch zitiert werden.
Um die Effizienz und Kompatibilität mit Standardfräsern zu gewährleisten, werden im Allgemeinen größere Fasen nicht empfohlen.

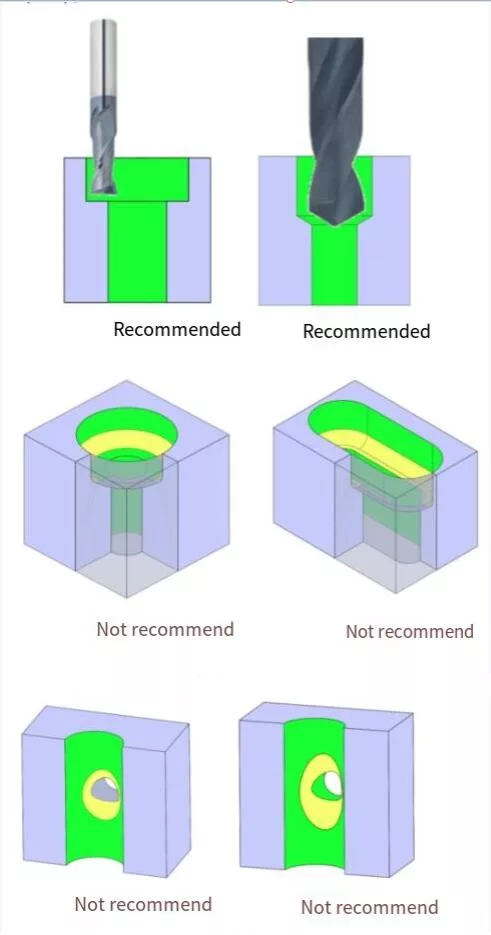
Anfasen in Stufenlöchern
Vermeiden Sie eine Bewerbung C- oder R-Fasen auf gestuften Oberflächen von Löchern oder Taillenlöchern.
Wenn eine Anfasung erforderlich ist und der Winkel größer ist als 0.5mm, sind spezielle Werkzeuge erforderlich – dies kann zu erheblich höheren Bearbeitungskosten führen.
Für den Boden von Präzisions- oder Gewindebohrungen, die durch Bohren erzeugt werden, wird durch den Modellierungsbefehl „Stempeln“ automatisch ein 118°-Bohrkegel angewendet, der bei der Angebotserstellung korrekt erkannt wird.
Dünnwandbedingungen im Design
Vermeiden Sie Verformungen und gewährleisten Sie strukturelle Stabilität durch die richtige Auslegung der Wandstärke.
Hinweis zur Modellierung dünner Wände
Beim 3D-Design werden dünne Wände aufgrund der visuellen Größe großer Bildschirme oft übersehen.
Wenn ein Wandabschnitt einstürzt unterhalb der empfohlenen Dickekann es dazu führen, Verformung, Bruch oder Bearbeitungsfehler.
Unser System kennzeichnet diese Risiken automatisch in der 3D-Einstellungsoberfläche.
Wenn Sie sich dafür entscheiden, mit dem ursprünglichen Design fortzufahren, manuelle Angebotsprüfung wird benötigt werden.
Dünne Wände zwischen verschiedenen Bohrungselementen
Achten Sie beim Entwerfen mehrerer Merkmale, die nahe beieinander liegen (z. B. gerade Löcher, Präzisionslöcher, Gewindelöcher oder Hohlräume), darauf, dass die Wandstärke zwischen ihnen nicht zu gering ist.
Zu schmale Wände können dazu führen, Verzerrung, Vibrationden Bruch während der Bearbeitung.
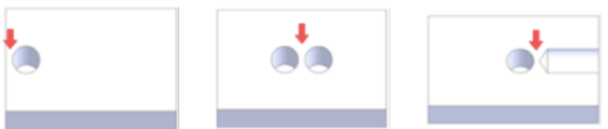
Mindestwandstärke zwischen benachbarten Elementen
Der Abstand zwischen geraden Löchern, Präzisionslöchern und nahegelegenen Formmerkmalen muss Mindestanforderungen an die Wandstärke um die Festigkeit der Teile und die Stabilität der Bearbeitung zu gewährleisten.
Zu wenig Material zwischen den Merkmalen kann zu Verformungen, Werkzeugvibrationen oder strukturellen Fehlern führen.
| Durchmesser | φ2mm oder mehr φ5mm oder weniger | Mehr als φ5mm |
|---|---|---|
| Dünnwandige Grenze | 0.8 mm | 1.0 mm |
Mindestwandstärke um Gewindelöcher
Gewindelöcher müssen weit genug von benachbarten Löchern, Schlitzen oder Hohlräumen entfernt sein, um die strukturelle Integrität zu wahren.
Eine zu dünne Wand kann dazu führen, Spaltung, Gewindeverzugden Fehler bei der Montage oder Verwendung.
| Durchmesser | M2 oder höher M5 oder weniger | M6 oder höher M10 oder weniger | M12 und höher |
|---|---|---|---|
| Dünnwandige Grenze | 0.8 mm | 1.0 mm | 1.5 mm |
Mindestwandstärke um Gewindehülsen
Gewindehülsen benötigen aufgrund ihrer größere Montagekräfte und tieferes Gewindeeingriff.
Sorgen Sie für ausreichend Abstand zu nahe gelegenen Objekten, um Spaltung, Fadenauszugden Verformung während des Gebrauchs.
| Durchmesser | M2 oder höher M5 oder weniger | M6 oder höher M10 oder weniger | M12 |
|---|---|---|---|
| Dünnwandige Grenze | 2.0 mm | 3.9 mm | 1.5 mm |
Mindestwandstärke um Senkbohrungen
Senkbohrungen erzeugen tiefe Löcher mit flachem Boden, die mehr Material entfernen als Standardlöcher.
Halten Sie ausreichend Abstand zu benachbarten Elementen, um einen Wandeinsturz, eine Werkzeugablenkung oder einen Verlust der strukturellen Festigkeit zu verhindern.

Mindestwandstärke unter Senkungen
Stellen Sie sicher, dass sich unter der Unterseite einer Senkung ausreichend Material befindet, wenn diese sich in der Nähe von darunterliegenden Löchern, Hohlräumen oder Außenwänden befindet.
Zu geringe Dicke kann zu Durchbruch, Verziehenden beeinträchtigte Teilefestigkeit.
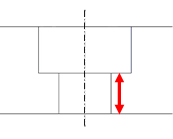
| Durchmesser (D, d) | φ3 oder mehr φ6 oder weniger | Mehr als φ6 |
|---|---|---|
| Dünnwandige Grenze | 0.8 mm | 1.0 mm |
Mindestdicke unter dem Lochboden
Lassen Sie immer genügend Material unter dem Boden von Löchern, insbesondere in der Nähe anderer Elemente wie Hohlräumen, Schlitzen oder Außenwänden.
Eine zu geringe Dicke kann zu Drillthrough, Risseden Verlust der Dichtungsintegrität.
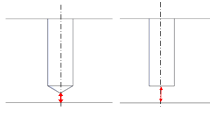
| Dünnwandige Grenze | 2.0 mm |
Wandstärke um die Taillenlöcher
Taillenförmige Löcher (längliche Schlitze) erfordern aufgrund ihrer verlängerten Schnittwege einen zusätzlichen Abstand zu benachbarten Elementen.
Dünnes Material zwischen einer Taillenöffnung und anderen Geometrien kann dazu führen, Verzerrung, Werkzeugdurchbiegungden ungenaue Kanten.
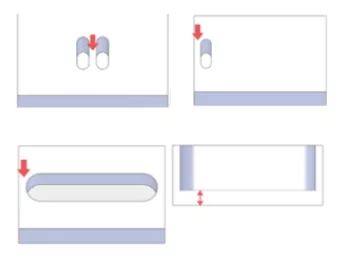
| Dünnwandige Grenze | 1.0 mm |
Mindestwandstärke um Hohlräume
Achten Sie beim Entwerfen tiefer oder komplexer Hohlräume darauf, dass zwischen dem Hohlraum und anderen Merkmalen eine ausreichende Wandstärke vorhanden ist.
Unzureichender Abstand kann dazu führen, Mauereinsturz, Vibrationden Oberflächenfehler während der Bearbeitung.
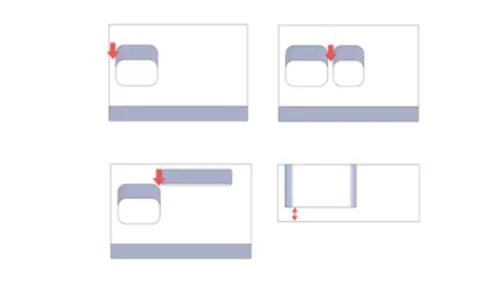
| Dünnwandige Grenze | 1.0 mm |
Design vs. Endteil: Wichtige Unterschiede
Hinweis zu den Unterschieden zwischen Modell und bearbeitetem Teil
Während die Produktion auf Ihrem 3D-CAD-Modell basiert, gibt es bestimmte Situationen, in denen das fertige Teil aufgrund von Bearbeitungsbeschränkungen oder der Werkzeuggeometrie leicht vom Entwurf abweichen kann.
Nachfolgend sind häufige Fälle aufgeführt, in denen solche Unterschiede auftreten können.
Kleine Fasen und Eckradien
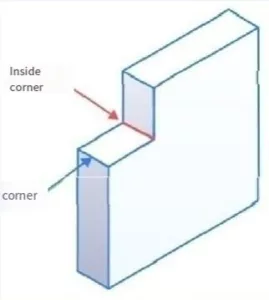
Wenn scharfe Innen- oder Außenecken ohne definierte Rundung oder Fase modelliert werden, enthält das fertige Teil typischerweise eine kleiner Standardradius oder Fase im Bereich von C0.1 bis C0.5 mm.
Diese Anpassung sorgt für glattere Werkzeugwege und vermeidet scharfe Kanten, die möglicherweise nicht bearbeitet werden können oder zerbrechlich sind.
Sacklochbodenformen
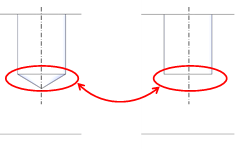
Sacklöcher können mit einem Wohnung or konisch unten (typischerweise 118°), abhängig von Größe und Toleranz.
Wenn die Bodenform nicht klar definiert ist, wendet MachMaster automatisch die am besten geeignete Methode an. Modellieren Sie den Lochboden explizit, wenn eine bestimmte Form erforderlich ist.
Verwalten Sie Ihren Bearbeitungsbedarf mit MachMaster
Sagen Sie uns, was Sie brauchen
Bei MachMaster prüfen unsere Ingenieure jede Anfrage und reagieren mit maßgeschneiderten Lösungen.
Ihre Dateien werden streng vertraulich behandelt und nur für Angebots- und Fertigungszwecke verwendet.
- info@machcncmaster.com
- +86 139 5006 6486