Kundenspezifische CNC-Bearbeitung von Aluminium-Riemenscheiben
Leichte, hochfeste Motorriemenscheiben – aus massivem Aluminium gefertigt für Anwendungen im Automobil-, Renn- und Industriebereich.
- CNC-gedreht und gefräst
- Toleranzen ±0.02 mm
- Keilriemen / Mehrrippenriemen / Steuerzeiten
- Eloxierung im eigenen Haus


Warum CNC-Bearbeitung für Aluminium-Riemenscheiben?
Eine Motorriemenscheibe ist mehr als nur ein Rad – sie ist ein Präzisionsbauteil, das auch bei hohen Drehzahlen für die korrekte Riemenausrichtung, die Auswuchtung und den Rundlauf sorgen muss. CNC-Bearbeitung ermöglicht eine Genauigkeit und Konsistenz, die gegossene oder gestanzte Riemenscheiben nicht erreichen.
- Nutgenauigkeit – V-Nuten, Mehrfachrippen (PK) und Steuerprofilprofile werden auf ±0.01 mm gefertigt, um einen Schlupf des Riemens zu verhindern.
- Integrierte Merkmale – Keilnuten, Stellschraubenlöcher, Flansche und Timing-Markierungen in einer einzigen Konfiguration
- Leichtbau – 6061/7075 Aluminium reduziert die Rotationsmasse im Vergleich zu Stahl um 40–60 %.
- Keine Werkzeuge erforderlich – ideal für Prototypen, Rennläufe und Kleinserienfertigung (OEM).
Typische Spezifikationen
| Material | 6061-T6 · 7075-T6 · 2024-T3 |
| Bohrungstoleranz | ±0.01 mm (H7 oder kundenspezifisch) |
| Rillenprofil | Keilriemen (A/B/SPA/SPB) · Mehrrippenriemen (PK) · Steuerkette |
| Auslauf (TIR) | ≤ 0.02 mm |
| Dynamisches Gleichgewicht | G2.5 oder besser bei Betriebsdrehzahl |
| Oberflächengüte | Ra ≤ 0.8 μm (Nutflächen) |
| Eloxieren | Klar · schwarz · Hartlack (Typ III) |
Aluminiumlegierungen für Riemenscheiben
Wählen Sie die richtige Legierung für Ihre Anwendung – und achten Sie dabei auf ein ausgewogenes Verhältnis von Festigkeit, Gewicht, Bearbeitbarkeit und Kosten.
6061‑T6
Standardauswahl
Hervorragende Bearbeitbarkeit, gute Korrosionsbeständigkeit und kostengünstig. Weit verbreitet für Erstausrüster- und Ersatzteilriemenscheiben.
- Ideal für den Alltag und moderate Leistungssteigerungen
- Lässt sich gut anodisieren
- Einfach zu bearbeiten – geringere Kosten
7075‑T6
Hochfest
Nahezu doppelt so hohe Zugfestigkeit wie 6061. Ideal für Rennsport, Anwendungen mit hohen Drehzahlen und hohen Belastungen, bei denen das Gewicht eine entscheidende Rolle spielt.
- Überlegene Ermüdungsbeständigkeit
- Bestes Verhältnis von Kraft zu Gewicht
- Premium-Leistungskonfigurationen
2024‑T3
Luft- und Raumfahrtqualität
Hohe Dauerfestigkeit und gute Bearbeitbarkeit. Wird in extremen Anwendungen eingesetzt, bei denen sowohl Festigkeit als auch geringes Gewicht erforderlich sind.
- Hervorragende Ermüdungseigenschaften
- Höherer Kupfergehalt – stärker
- Erfordert Anodisierung zum Korrosionsschutz
Herstellungsprozess
Vom Aluminium-Stangenmaterial bis zur fertigen, ausgewuchteten Riemenscheibe – jeder Arbeitsschritt wird auf Präzision und Wiederholgenauigkeit kontrolliert.
CNC-Drehen (Außen-/Innendrehung)
Schrupp- und Feindrehen von Außendurchmesser, Bohrung und Planfläche. Das Drehen in einer Aufspannung gewährleistet die Rundlaufgenauigkeit von Bohrung zu Außendurchmesser.
- ±0.01 mm Bohrung · H7 Passung
Nutfräsen & Profilieren
Präzisionsfräsen von V-Nuten, Mehrrippenprofilen oder Steuerzahnrädern. CNC-gesteuerte Formwerkzeuge gewährleisten einen gleichmäßigen Riemeneingriff.
- Ra ≤ 0.8 μm · Profilgenauigkeit
Auswuchten & Fertigstellen
Dynamisches Auswuchten, Entgraten, Nutenfräsen und Oberflächenbearbeitung. Harteloxieren für erhöhte Verschleißfestigkeit.
- G2.5 ausgewuchtet · eloxiert
- Nachbearbeitung: Klares Anodisieren, Hartanodisieren (Typ III), Schwarzanodisieren und leichtes Kugelstrahlen.
Geschwindigkeit trifft Präzision bei MachMaster
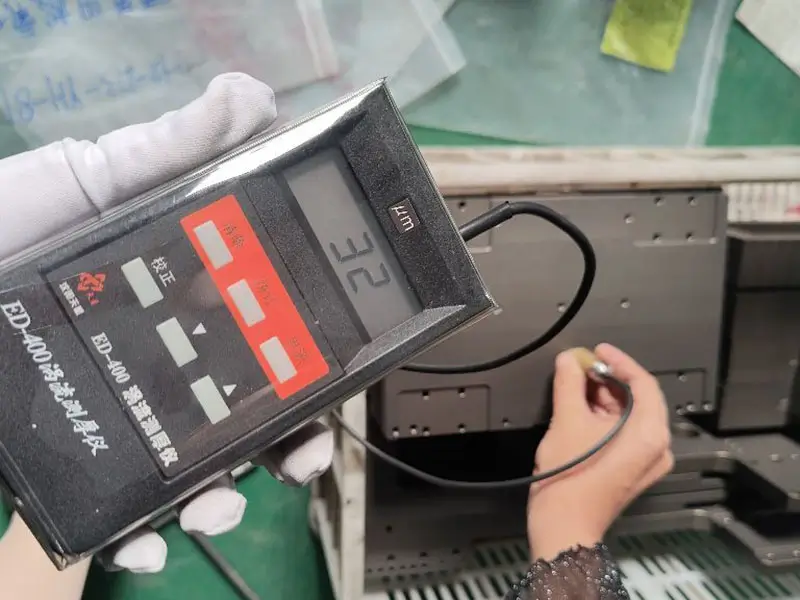
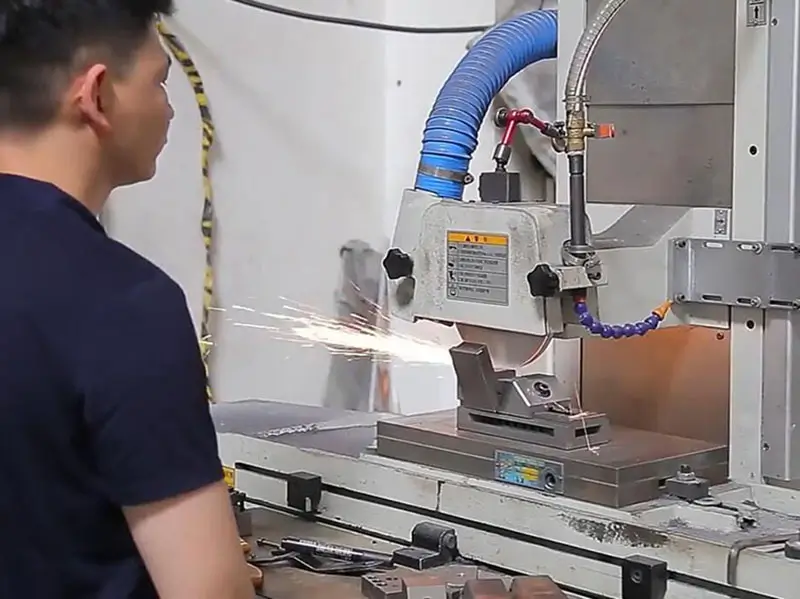
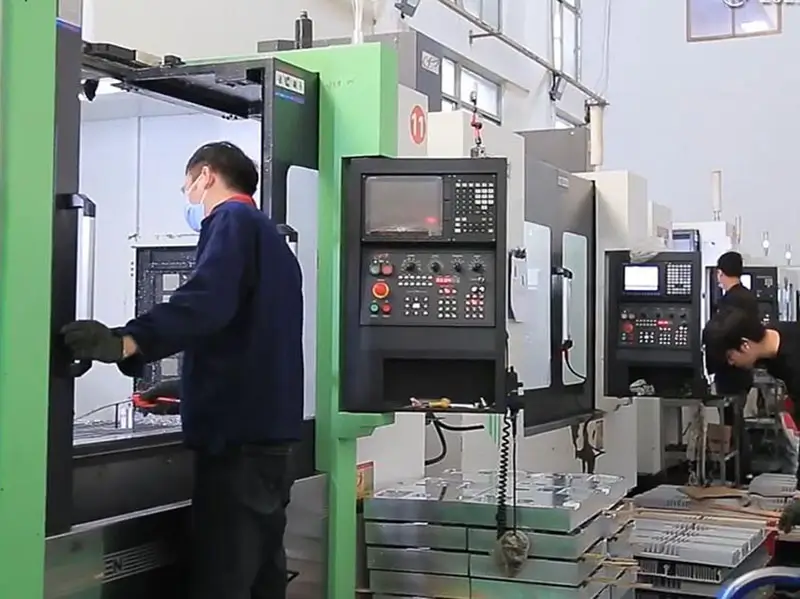
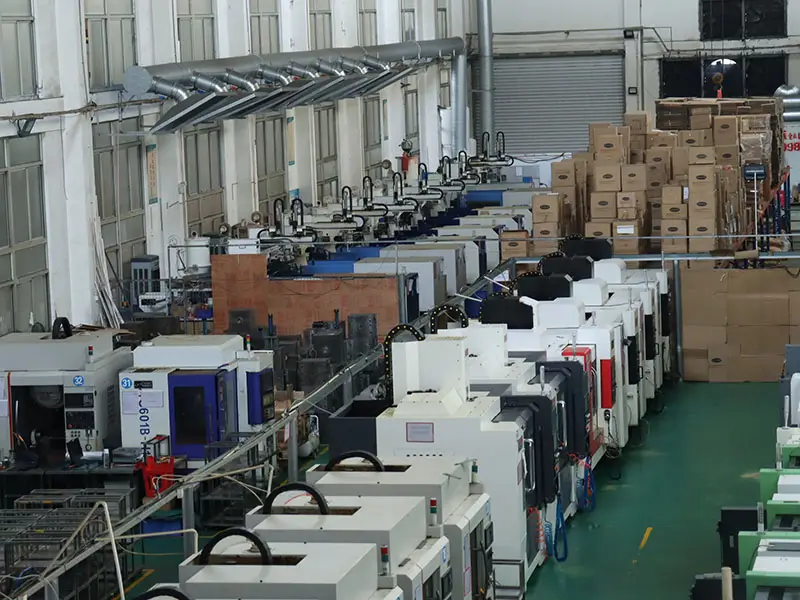
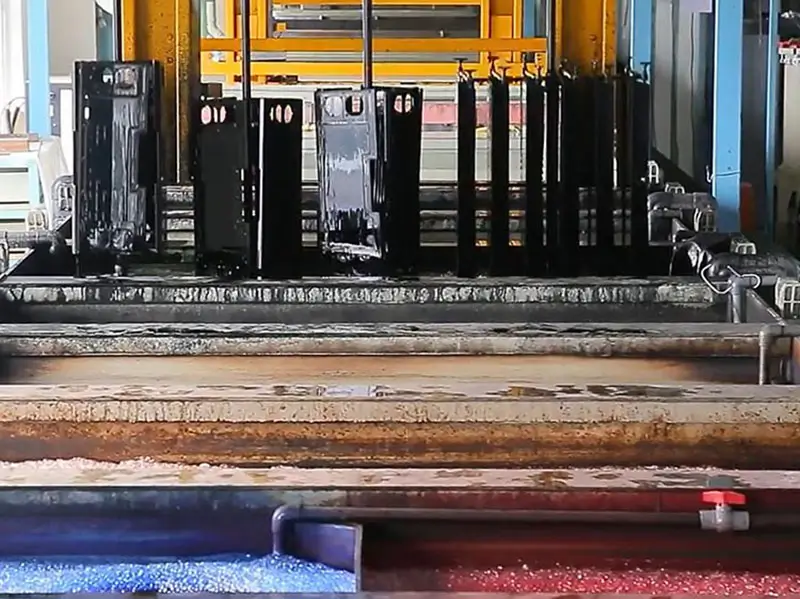
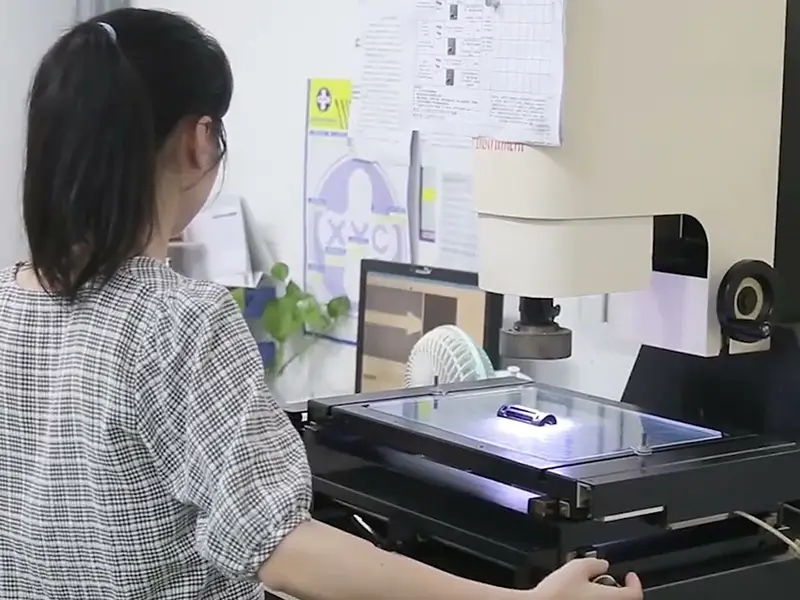
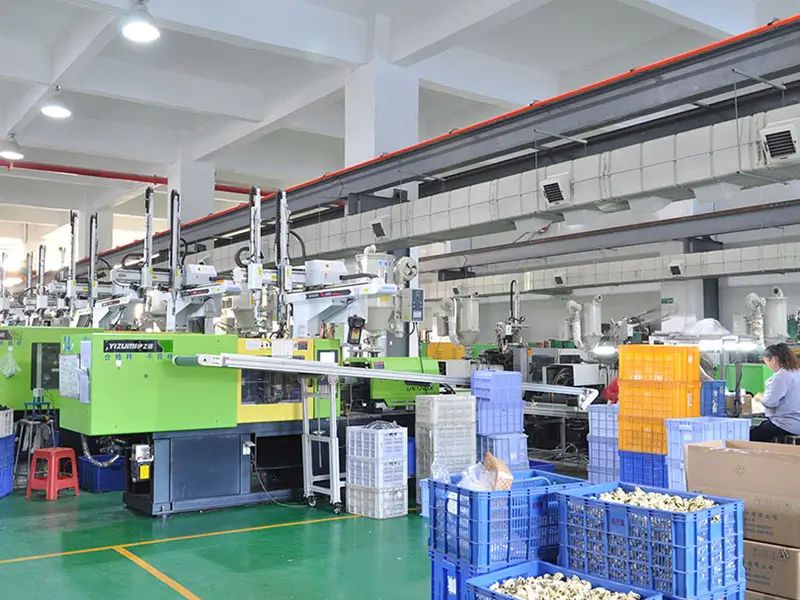
Erleben Sie unser Team, unsere Prozesse und unsere Präzision in Aktion bei Xiamen MachMaster Co., Ltd – wo jedes Teil auf Fachkompetenz, Systemen und messbaren Ergebnissen basiert.
Design-Überlegungen
für Riemenscheiben
Wichtige Konstruktionsparameter, die unser Ingenieurteam prüft, um Herstellbarkeit und Leistungsfähigkeit sicherzustellen.
Nutprofil & Oberflächenbeschaffenheit
V-Nuten und Mehrrippenprofile müssen exakt den Riemenspezifikationen entsprechen. Wir fertigen nach ANSI/ISO-Normen mit einer Oberflächenrauheit (Ra) von ≤ 0.8 μm an den Kontaktflächen.
Bohrungs- und Keilnutpassung
Geben Sie die Toleranz für H7- oder kundenspezifische Bohrungen an. Die Keilnuten müssen präzise positioniert sein – wir halten eine Toleranz von ±0.02 mm für die Keilnutposition relativ zu den Nuten ein.
Wandstärke und Gewicht
Dünne Wandstärken reduzieren zwar die Massenträgheit, können aber zu Vibrationen führen. Wir empfehlen eine Mindestwandstärke von 3–4 mm für die strukturelle Integrität während der Bearbeitung.
Überlegungen zum Eloxieren
Hartanodisieren (Typ III) erhöht die Verschleißfestigkeit, verändert aber die Abmessungen um 0.02‐0.05 mm – berücksichtigen Sie dies in Ihrer Toleranztabelle.
Anwendungen
CNC-gefräste Aluminium-Riemenscheiben finden in der Automobilindustrie, im Rennsport und in der Industrie Anwendung.
- Kurbelwellenriemenscheiben
- Wasserpumpenriemenscheiben
- Lichtmaschinenriemenscheiben
- Servolenkungsriemenscheiben
- Umlenkrollen
- Spannrollen
- Rennsport & Leistung
- Schwerlast / gewerblich
- Motorradriemenscheiben
- Industrielle Riemenantriebe
- Kundenspezifische Nachrüstprodukte

Bereit für die Bearbeitung Ihrer Riemenscheibe?
Laden Sie Ihre CAD-Zeichnung hoch und geben Sie Material und Nutprofil an. Wir prüfen die Konstruktion, optimieren sie hinsichtlich der Fertigungstauglichkeit und erstellen Ihnen innerhalb von 24 Stunden ein Angebot.
- Kein MOQ
- Keine Werkzeugkosten
- Kostenloser DFM-Test
