Warum Qualitätskontrolle wichtig ist
Die CNC-Bearbeitung soll präzise und zuverlässige Teile erzeugen. Darum geht es doch schließlich, oder?
Doch die Realität sieht so aus: Selbst bei teuren Maschinen kann es zu Pannen kommen.
- Werkzeuge verschleißen.
- Materialien bewegen sich.
- Programme enthalten Fehler.
- Befestigungselemente verrutschen.
Bei MachMaster entgeht Ihnen nichts. Der Unterschied: Jedes Problem wird markiert, bevor es Sie erreicht. So funktioniert es.
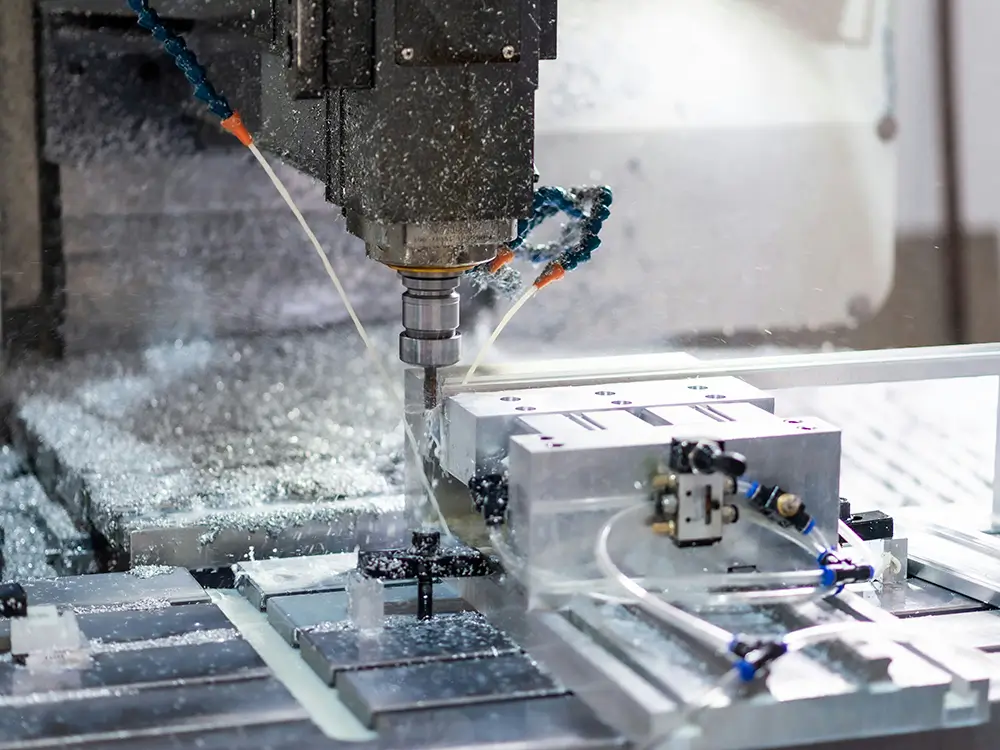
1: Die Abmessungen liegen außerhalb der Spezifikation.
Was geschieht:
Sie entwerfen ein Loch: Ø20.00 mm ±0.01 mm.
Was wir bearbeiten: Ø19.97 mm.
Es passt nicht. Das Teil fällt bei der Qualitätskontrolle durch. Das ist ein Problem.
Warum es passiert:
- Werkzeugverschleiß. Schneidwerkzeuge verlieren mit der Zeit an Schärfe. Durch den Verschleiß verändern sich ihre Schneideigenschaften. Die Abmessungen verändern sich.
- Falsche Schnittparameter. Vorschubgeschwindigkeit zu hoch? Schnittgeschwindigkeit zu hoch? Schnitttiefe zu groß? All das beeinträchtigt die Genauigkeit.
- Abweichungen in der Maschinenkalibrierung. Maschinen müssen regelmäßig ausgerichtet werden. Wenn sie nicht richtig ausgerichtet sind, sind auch Ihre Teile nicht richtig ausgerichtet.
- Wärmeausdehnung. Maschinen erhitzen sich bei längerem Betrieb. Metall dehnt sich aus. Abmessungen verändern sich.
Wie wir dem vorbeugen:
- Die Werkzeugstandzeit wird überwacht. Sobald ein Werkzeug seine maximale Lebensdauer erreicht hat, wird es ausgetauscht, bevor es zu Problemen kommt.
- Maschinen werden nach einem festen Zeitplan kalibriert – nicht dann, wenn wir uns daran erinnern.
- Die Teile werden während der Bearbeitung vermessen, nicht erst am Ende. Abweichungen werden frühzeitig erkannt.
- Erste Teileprüfung: Das erste aus der Maschine entnommene Teil wird einer vollständigen Prüfung unterzogen. Ist es in Ordnung, fahren wir fort. Andernfalls justieren wir es.
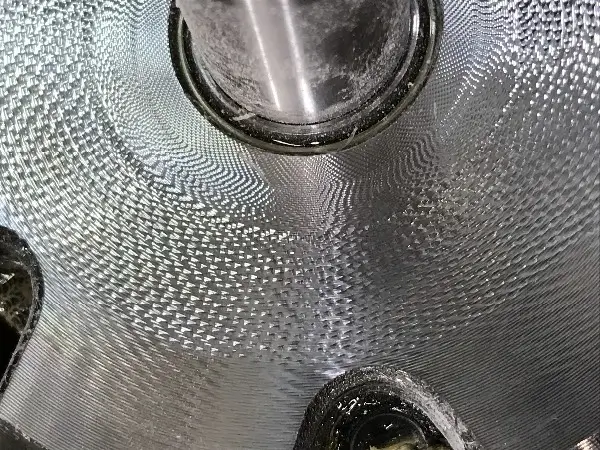
2: Rauhe Oberflächenbeschaffenheit
Was geschieht:
Sie benötigen eine glatte Oberfläche. Stattdessen erhalten Sie eine raue Oberfläche mit sichtbaren Werkzeugspuren oder Rattermarken. Das sieht unschön aus. Es kann sein, dass die Abdichtung nicht richtig funktioniert. Es kann zu Reibungs- oder Verschleißproblemen kommen.
Warum es passiert:
- zu langsam oder zu schnell. Beides verursacht Probleme. Zu langsam = raue Oberfläche. Zu schnell = Hitzeentwicklung und Werkzeugbeschädigung.
- Stumpfe Werkzeuge. Ein abgenutztes Werkzeug schneidet nicht sauber. Es reibt und reißt das Material, anstatt es zu schneiden.
- Geplapper (Vibration). Wenn das Werkzeug oder das Werkstück während des Schneidens vibriert, entsteht eine wellige, unebene Oberfläche.
- Mangelhafte Werkstückspannung. Wenn das Teil nicht fest eingespannt ist, bewegt es sich. Das führt zu Vibrationen und einer unsauberen Oberflächenbeschaffenheit.
Wie wir dem vorbeugen:
- Für jede Aufgabe das richtige Werkzeug – Hartmetall, beschichtet, Schnellarbeitsstahl, ganz nach den Anforderungen des Materials.
- Vorschub und Geschwindigkeit sind optimal eingestellt. Nicht raten – berechnen.
- Starre Befestigungen. Keine Bewegung, kein Klappern.
- Fertigbearbeitungen: Beim Schruppen wird Material abgetragen, beim Fertigbearbeiten wird die Oberfläche geglättet.
- Bei Bedarf weitere Bearbeitungsschritte: Kugelstrahlen, Polieren oder Schleifen, um die gewünschte Oberfläche zu erzielen.
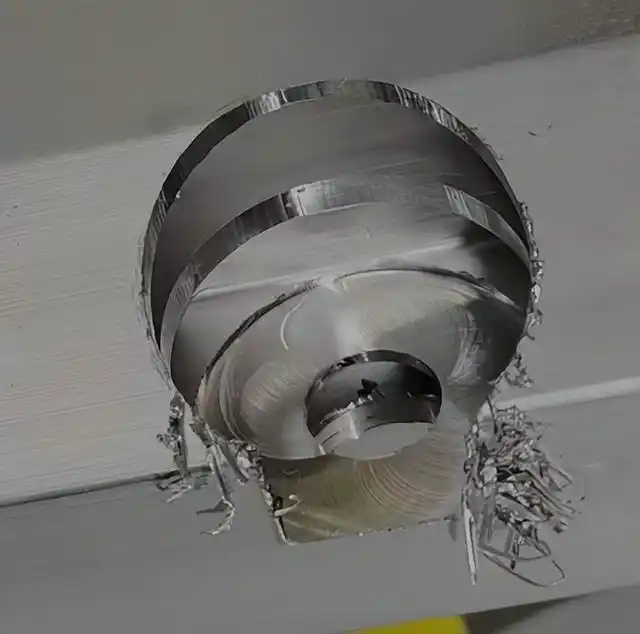
3: Grate – Diese scharfen Kanten, die Sie nicht wollen
Was geschieht:
Nach der Bearbeitung weisen die Teile scharfe Kanten oder Materialwülste auf. Sie wirken unfertig und können bei der Montage zu Schnittverletzungen führen. Außerdem können sie die Passgenauigkeit der Teile beeinträchtigen.
Warum es passiert:
- Stumpfe Werkzeuge schieben das Material nur, anstatt es sauber zu schneiden.
- Weiche Materialien wie Aluminium neigen eher zur Gratbildung als harte Materialien.
- Die Schnittrichtung ist wichtig. Gleichlauffräsen reduziert die Gratbildung, konventionelles Fräsen Mahlen erhöht sie.
Wie wir dem vorbeugen:
- Werkzeuge bleiben scharf. Stumpfe Werkzeuge verursachen Grate – scharfe nicht.
- Werkzeugwege optimiert zur Minimierung der Gratbildung.
- Alle Teile werden entgratet – manuell, durch Trommelpolieren oder Kantenbrechen, je nachdem, was nötig ist.
- Kritische Kanten? Entgratungsanforderungen gemäß Prozessplan.
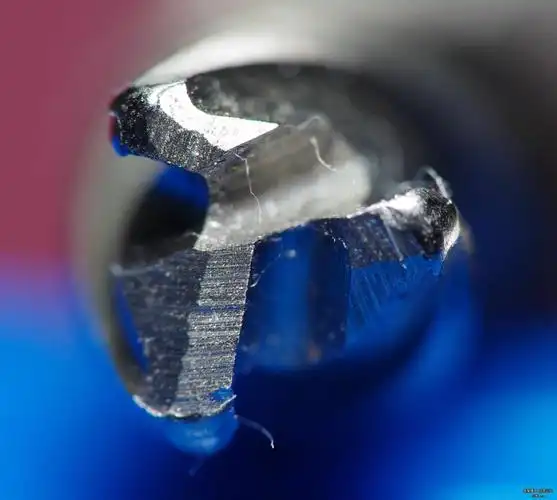
4: Werkzeugverschleiß und -bruch
Was geschieht:
Schneidwerkzeuge sind Verbrauchsmaterialien. Sie verschleißen. Sie gehen kaputt. Wenn das passiert, leidet die Teilequalität, und die Maschine muss für Werkzeugwechsel angehalten werden.
Warum es passiert:
- Harte Materialien Werkstoffe wie Edelstahl, Titan und Inconel beanspruchen Werkzeuge stark. Sie verschleißen sie schnell.
- Falsche Schnittbedingungen—zu schnelle, zu tiefe oder unzureichende Kühlung —verkürzt die Werkzeugstandzeit.
- Falsche Werkzeugauswahl. Die Verwendung des falschen Werkzeugs für das Material oder den jeweiligen Arbeitsgang führt zu schnellem Verschleiß.
Wie wir dem vorbeugen:
- Die Werkzeugnutzung wird überwacht. Für jedes Werkzeug wird die Laufzeit erfasst. Ist das Limit erreicht, wird es angepasst – nicht erst nach einem Fehler.
- Hartmetallwerkzeuge mit Spezialbeschichtungen für zähe Werkstoffe – TiAlN, AlTiN, diamantähnlich. Die Beschichtung ist auf den Werkstoff abgestimmt.
- Vorschübe und Drehzahlen sind so optimiert, dass ein optimales Verhältnis zwischen Produktivität und Werkzeugstandzeit erreicht wird.
- Die durch die Spindel geleitete Kühlflüssigkeit hält die Werkzeuge kühl und transportiert die Späne ab.
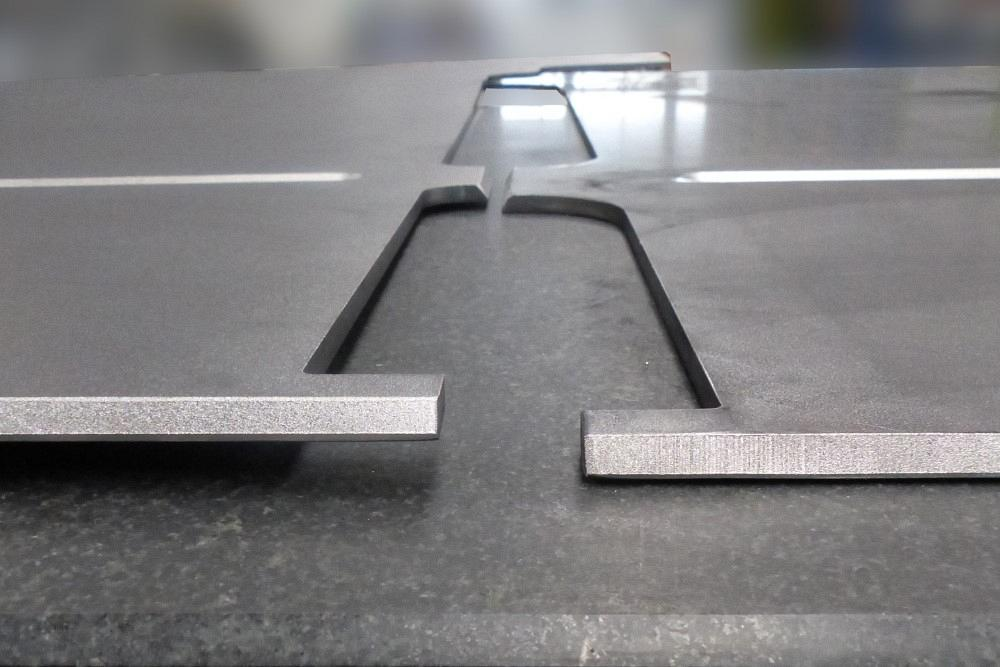
5: Teileverformung
Was geschieht:
Das Teil kommt von der Maschine und… es ist verzogen. Verbogen. Verdreht. Es entspricht nicht dem CAD-Modell.
Warum es passiert:
- Dünne Wände. Beim Schneiden von dünnem Material gibt es nicht mehr viel, was den Schnittkräften entgegenwirkt. Es gibt nach.
- Zu hohe Schnittkraft. Starke Schnitte belasten das Bauteil. Es verformt sich.
- Klemmspannung. Wenn man ein Werkstück zu fest einspannt, wird es während der Bearbeitung gerade gehalten. Beim Lösen der Klemme schnellt es zurück – und verzieht sich.
- Innere Spannungen im Material. Manche Werkstoffe weisen herstellungsbedingte Spannungen auf. Beim Materialabtrag werden diese Spannungen abgebaut, und das Bauteil bewegt sich.
Wie wir dem vorbeugen:
- Vakuumvorrichtungen oder spezielle Werkstückspannungen – keine Klemmspannung.
- Mehrere leichte Durchgänge anstelle eines intensiven Durchgangs.
- Die Bearbeitungsreihenfolge wurde optimiert, um die Spannungen während des Materialabtrags auszugleichen.
- Für kritische Anwendungen: spannungsarme Werkstoffe oder Wärmebehandlung vor der Bearbeitung.
Weitere Probleme, die wir regelmäßig sehen
Fehler bei der Bohrungspositionierung : Bohrungen an der falschen Position aufgrund von Programmierfehlern, falschen Offsets oder Einrichtungsfehlern. Vorbeugung: Koordinatenprüfung und Erstmusterprüfung.
Überzogene Oberflächenanforderungen : „Ra 0.8“ wird für jede Oberfläche gefordert, selbst für nicht-funktionale. Unnötige Kosten. Die Lösung: Zeichnungsprüfung und praxisorientierte Oberflächenempfehlungen.
Falsche Materialwahl: gehärteter Stahl, wo Aluminium ausreichen würde, teure Speziallegierungen für Anwendungen mit geringer Beanspruchung. Besserer Ansatz: Kostengünstige Materialberatung basierend auf den tatsächlichen Anforderungen.
Wie wir bei MachMaster die Qualität kontrollieren
Wir prüfen die Teile nicht erst am Ende. Die Qualitätskontrolle findet in jeder Phase statt.
Schritt 1: Technische Überprüfung
Zeichnungen werden vor Arbeitsbeginn geprüft. Zu enge Toleranzen, die nicht nötig sind? Fehlende Maße? Unklare Anforderungen? Alles frühzeitig erkannt – wenn Korrekturen noch günstig sind.
Schritt 2: Prozessplanung
Der Bearbeitungsplan wurde detailliert ausgearbeitet: Maschinen, Werkzeuge, Vorrichtungen, Arbeitsabläufe. Mögliche Probleme wurden vorhergesehen und entsprechende Maßnahmen eingeleitet.
Schritt 3: In-Prozess-Inspektion
Kritische Maße werden während der Produktion gemessen. Abweichungen? Werden erkannt, bevor die Teile im Ausschuss landen.
Schritt 4: Endkontrolle
Alle kritischen Merkmale werden vor dem Versand geprüft – Maßberichte, Koordinatenmessmaschine, Oberflächenbeschaffenheitsprüfung, Sichtprüfung. Vollständige Dokumentation wird bereitgestellt.
Wie Ingenieure zur Reduzierung von Bearbeitungsproblemen beitragen können
Man muss kein Maschinenbauer sein, um Teile zu konstruieren, die sich gut bearbeiten lassen. Aber ein paar Grundkenntnisse sind hilfreich.
Bitte liefern Sie vollständige Zeichnungen. Diese müssen Maße, Toleranzen, Materialspezifikationen und Anforderungen an die Oberflächenbeschaffenheit enthalten. Fehlende Angaben führen zu Spekulationen. Spekulationen führen zu Problemen.
Markieren Sie wichtige Merkmale. Heben Sie Funktionsmaße, Montageflächen und alles hervor, was präzise passen muss. Teilen Sie uns mit, wenn es wichtig ist.
Übertreiben Sie es nicht mit den Toleranzen. Enge Toleranzen kosten Zeit und Geld. Setzen Sie sie nur dort ein, wo sie wirklich wichtig sind. Ein Kunststoffgehäuse benötigt keine Toleranzen wie in der Luft- und Raumfahrt.
Wählen Sie einen erfahrenen Lieferanten. Suchen Sie nach einem Betrieb, der bereits ähnliche Aufträge ausgeführt hat. Prüfen Sie dessen Qualitätssicherungssysteme. Fragen Sie nach den Prüfmöglichkeiten.
Warum MachMaster?
Bei MachMaster sind all diese Probleme bereits aufgetreten – und gelöst worden.
Probleme werden erkannt, bevor sie Ihre Bauteile beeinträchtigen.
Die Qualitätssicherung umfasst alles von der technischen Prüfung bis zur Endabnahme.
Bearbeitungsprobleme vermieden. Projekte im Zeitplan gehalten.
Häufig gestellte Fragen
F: Was sind die häufigsten CNC-Bearbeitungsfehler?
A: Falsche Abmessungen, mangelhafte Oberflächenbeschaffenheit, Grate, Werkzeugspuren, Teileverformung – alles oben Genannte.
F: Wie stellen Sie die Qualität sicher?
A: Prozesssteuerung, Maschinenkalibrierung, Werkzeugmanagement, Prüfverfahren – alles vorhanden. Jedes kritische Merkmal wird gemessen und dokumentiert.
F: Lassen sich Bearbeitungsfehler vermeiden?
A: Ja. Die meisten Probleme lassen sich vermeiden – durch sorgfältige Konstruktion, korrekte Programmierung, geeignete Werkzeuge und gründliche Qualitätskontrolle. So läuft der Betrieb.
F: Wie gehen Sie mit komplexen oder schwierigen Aufgaben um?
A: Detaillierte technische Prüfung vor Produktionsbeginn. Bearbeitungsreihenfolge geplant, passende Werkzeuge ausgewählt, geeignete Vorrichtungen verwendet. Anspruchsvolles Bauteil? Prozesssimulation – Probleme im Vorfeld identifiziert.
F: Welche Werkstoffe bearbeiten Sie?
A: Aluminium, Edelstahl, Messing, Kupfer, Stahl, Titan, PEEK, ABS und mehr. Werkzeuge und Schnittparameter werden auf das jeweilige Material abgestimmt.
F: Können Sie dünnwandige Teile bearbeiten?
A: Ja. Vakuumvorrichtungen, optimierte Werkzeugwege und leichte Durchgänge – Verformungen werden minimiert. Dünnwandige Teile? Bis zu 0.8 mm möglich.
Sie suchen einen zuverlässigen CNC-Partner?
Senden Sie uns Ihre CAD-Zeichnungen und Spezifikationen.
Entwurf geprüft, Probleme identifiziert, Lösungen vorgeschlagen – bevor die Produktion beginnt.
Unser Ingenieurteam steht Ihnen zur Verfügung, um die Anforderungen an die Herstellbarkeit und Qualität im Vorfeld zu besprechen.
Bei MachMaster geht es um mehr als nur Bearbeitung – um Teile, die perfekt gefertigt werden.