„Kann man Aluminium-Druckguss anodisieren?“ – Diese Frage wurde mir häufig in der mechanischen Bearbeitungs- und Druckgussindustrie gestellt. Kunden fragten mich nach der Anodisierung von Druckgussteilen aus den Werkstoffen ADC12 und A380, in der Hoffnung, ein schönes und langlebiges Teil zu erhalten. Doch am Ende wurden sie enttäuscht.
Kann man Aluminium-Druckguss also anodisieren ? Lautet die Antwort „Ja“ oder „Nein“? In diesem Artikel werden wir diese Frage ausführlich beantworten.
Das Fazit lautet: Ja, aber unter bestimmten Bedingungen.
Gussaluminium lässt sich zwar anodisieren, das Ergebnis ist jedoch bei Weitem nicht so ideal wie bei 6061 oder anderen Aluminiumknetlegierungen. Darüber hinaus erfordert es eine äußerst strenge Prozesskontrolle.
Wer eine gleichmäßige, glänzende und farbenfrohe Oxidschicht wie bei Handyhüllen sucht, wird von Aluminiumguss wahrscheinlich enttäuscht sein. Ist man jedoch bereit, gewisse Einschränkungen zu akzeptieren (beispielsweise ist die Farbe auf Schwarz beschränkt und die Oberfläche kann leicht gräulich sein) und hält sich strikt an das speziell entwickelte Verfahren, lässt sich durchaus eine praxistaugliche Anodisierung auf Aluminiumguss erzielen.
Warum ist gegossenes Aluminium so „schwierig zu handhaben“?
Um dieses Problem zu verstehen, muss man zunächst das Prinzip der Anodisierung kennen: Das Aluminium fungiert in der Elektrolytlösung als Anode, und an seiner Oberfläche findet eine chemische Reaktion statt, die zum Wachstum eines porösen Oxidfilms führt. Dieser Film ist transparent, hart und kann zum Färben und zum Schutz verwendet werden.
Die Schwierigkeit beim Anodisieren von Aluminiumguss liegt in dessen hohem Siliziumgehalt.
Am Beispiel des gängigsten Aluminiumgusswerkstoffs ADC12 lässt sich zeigen, dass der Siliziumgehalt zwischen 9.6 % und 12 % liegt. Silizium nimmt während der Anodisierung kaum an der Reaktion teil. Bei der Oxidation des Aluminiums zur Bildung eines Films bleibt Silizium in Form von Partikeln oder Flocken zurück und bildet eine grauschwarze, lose „Staubschicht“.
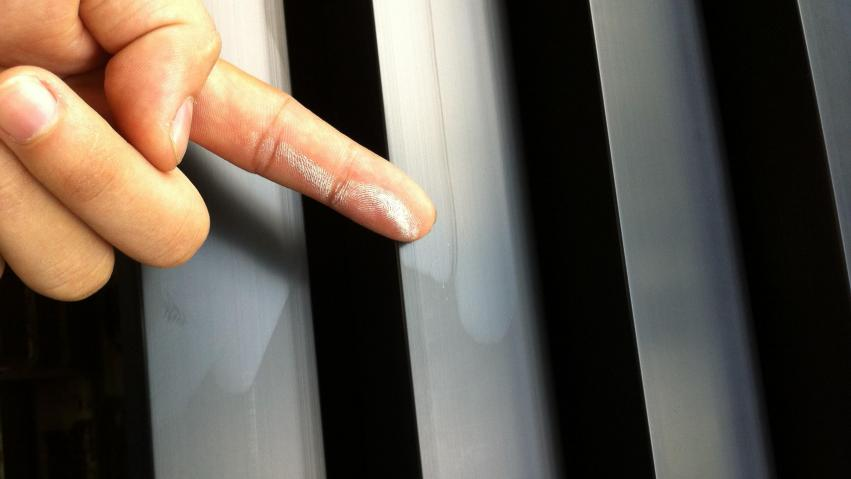
Diese Staubablagerung kann zu Folgendem führen:
- Die Beschichtung wird grau und dunkel.Es ist unmöglich, eine reine silberweiße Grundierung zu erzielen, und die Farbe wird nach dem Färben trüb.
- Schlechte HaftungDie Zunderschicht haftet zwischen der Beschichtungsschicht und dem Substrat, und der Oxidfilm neigt zum Ablösen.
- Schwieriges FärbenInsbesondere bei hellen und leuchtenden Farben ist eine gleichmäßige Adsorption nahezu unmöglich. Daher ist die Anodisierung von Aluminiumdruckguss fast immer schwarz – Schwarz bietet die stärkste Deckkraft und kann die durch die Siliziumreaktion verursachte schwarze Färbung abdecken.
Zudem halten die unvermeidlichen winzigen Poren und Sandeinschlüsse im Inneren der Druckgussteile die Vorbehandlungslösung während des Oxidationsprozesses zurück, geben Säure ab und verursachen dadurch Defekte. Das verbleibende Trennmittel kann außerdem zu lokalen Beschichtungsfehlern führen.
Welche Arten von Aluminiumguss können anodisiert werden?
Nicht jedes Aluminiumgussmaterial ist gleich. Je nach Siliziumgehalt variiert die Oxidierbarkeit von gut bis schlecht wie folgt:
| Klasse | Siliziumgehalt (Gew.-%) | Schwierigkeit der Anodisierung | Typische Wirkung |
| A356 | 4.5-5.5 | Medium | Es lässt sich einheitlich schwarz färben, das erzielt einen besseren Effekt. |
| A380 | 7.5-9.5 | Härtere | Schwarz ist möglich, tendiert aber eher zu Grau. |
| ADC12 | 9.6-12 | Schwierig | Schwarze Textilien erfordern sorgfältige Handwerkskunst und weisen oft Makel auf. |
| AlSi10Mg | 9-11 | Schwierig | Ähnlich wie ADC12 ist es für den 3D-Druck problematischer. |
Die Schlussfolgerung ist eindeutig : Wenn Sie Gussaluminium zum Anodisieren verwenden müssen, ist A356 die beste Wahl . Sein Siliziumgehalt ist relativ niedrig, und seine Erfolgsquote sowie Produktqualität sind deutlich besser als die von ADC12. Zwar lässt sich ADC12 noch retten, doch sind die Verarbeitungskosten höher und die Ausschussquote steigt.
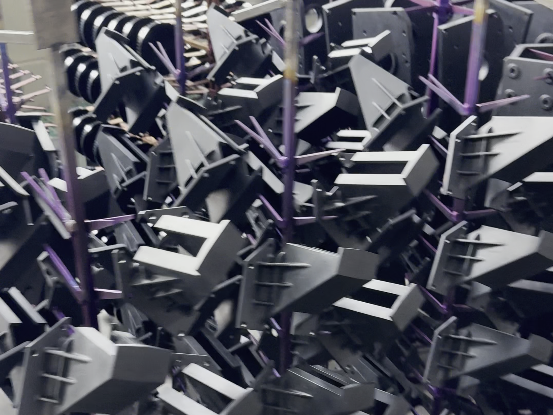
Machmaster empfiehlt seinen Kunden, für Druckgussteile mit schwarzer Eloxierung den Werkstoff A356 zu verwenden. Falls Sie ebenfalls Aluminium-Druckgussteile haben, die eloxiert werden sollen, kontaktieren Sie Machmaster bitte, um die Machbarkeit zu erfragen .
Um gute Ergebnisse zu erzielen, müssen diese vier Regeln befolgt werden.
Für Aluminium-Druckguss ist das herkömmliche Schwefelsäure-Anodisierungsverfahren nicht anwendbar. Im Folgenden wird ein bewährtes, kundenspezifisches Verfahren beschrieben, bei dem kein einziger Schritt ausgelassen werden darf.
Strenge Vorbehandlung – Erfolg oder Misserfolg hängen von diesem einen Schritt ab.
Die herkömmliche alkalische Reinigung (mit Natriumhydroxid) führt zu einer Korrosion der Aluminiumoberfläche, wodurch zahlreiche Vertiefungen entstehen und die Poren freigelegt und vergrößert werden. Die korrekte Vorgehensweise ist folgende:
- EntölungAlkalisches Entölungsmittel + Ultraschall, 50-55℃, 8-10 Minuten.
- Reinigung mit niedrigkonzentrierter alkalischer Lösung: NaOH 20–30 g/L, 40–45 °C, nur 2–3 Minuten. Der Gewichtsverlust darf 0.8 g/dm² nicht überschreiten.
- Neutralisation: 10%ige Salpetersäure, Raumtemperatur, 3 Minuten.
- Entfernung von Silicastaub: Dieser Schritt ist entscheidend. Verwenden Sie einen Kieselsäureentferner mit Ammoniumfluorid (30–40 g/l) und lassen Sie die Oberfläche 5–8 Minuten bei Raumtemperatur einweichen, um die restlichen Kieselsäurepartikel zu entfernen. Verwenden Sie keine reine Fluorwasserstoffsäure, da diese hochgiftig und gefährlich ist.
Anodisieren – niedrige Temperatur, niedrige Stromdichte
- Elektrolyt: Schwefelsäure 180-200 g/L (zur Verbesserung der Gleichmäßigkeit kann eine kleine Menge Oxalsäure hinzugefügt werden).
- Temperatur: Bei 18–22 °C ist eine präzise Temperaturregelung erforderlich. Bei zu hoher Temperatur löst sich die Filmschicht und wird pulverig.
- Stromdichte: 1.0-1.5 A/dm², etwas niedriger als bei herkömmlichen Aluminiumlegierungen (1.5-2.0).
- ZeitNach 15-20 Minuten beträgt die Filmdicke ungefähr 8-15 μm.
Schwarzfärbung – Nur Schwarz wird empfohlen
- Bio-Schwarzfarbstoff: Konzentration 10-15 g/L, Temperatur 40-60℃, pH-Wert 5.0-5.2, Färbezeit 20-40 Minuten.
- Nicht empfohlen: Jede Farbreihe. Es besteht ein hohes Risiko von ungleichmäßiger Farbwiedergabe und Farbausbluten. Die Anwendungsanforderungen werden nicht erfüllt.
Abdichten des Lochs – Bestimmung der Lebensdauer
- Mitteltemperatur-Nickelsalzversiegelung: 55 – 60 °C, 15 – 20 Minuten. Damit lässt sich eine Haltbarkeit von über 48 Stunden im neutralen Salzsprühtest erreichen.
- Keine Nickelversiegelung: Organisches Säuresystem, das die RoHS-Umweltschutzanforderungen erfüllt.
Drei alternative Oberflächenbehandlungsverfahren – wenn die Anodisierung die Anforderungen nicht erfüllt
Wenn Ihre Gussteile hohe Anforderungen an Korrosionsbeständigkeit, Verschleißfestigkeit und Aussehen stellen, die Anodisierung aber nach mehreren Versuchen keine zufriedenstellenden Ergebnisse lieferte, sollten Sie nicht weiter darauf beharren. Die folgenden drei Verfahren sind ausgereiftere Alternativen:
| Alternativer Prozess | Vorteile | Nachteile | Anwendbare Szenarien |
| Pulverbeschichtung | Die Farbe ist frei wählbar, mit starker Deckkraft, guter Gleichmäßigkeit und niedrigen Kosten. | Die Beschichtung ist relativ dick (60 bis 120 μm) und nichtleitend. | Die überwiegende Mehrheit der äußeren Bauteile und Zierteile |
| Chemische Vernickelung | Gleichmäßig dicht, hohe Härte (~500 HV), gute Korrosionsbeständigkeit und geeignet, Sandlöcher abzudecken | Die Kosten sind höher als beim Sprühen, und das Ergebnis ist lediglich silberweiß. | Präzisionsteile, Werkstücke mit komplexen Kanälen im Inneren |
| (MAO) Mikrolichtbogenoxidation | Superhart (>1000HV), hochgradig korrosionsbeständig und in der Lage, in einem einzigen Schritt zu einer schwarzen Keramikschicht verarbeitet zu werden. | Hohe Investitionskosten für die Ausrüstung, geringe Effizienz und raue Oberfläche. | Militärindustrie, Luft- und Raumfahrt, hochwertige verschleißfeste Bauteile |
Mehrere häufige Missverständnisse, auf einmal aufgeklärt
Irrtum 1: Solange die Oxidationszeit lang genug ist, wird die Filmschicht dick und hart.
Falsch. Silizium in Aluminium-Druckguss kann das Wachstum der Schicht behindern. Bei zu langer Oxidationszeit zerfällt die Schicht und blättert ab. Die maximale Schichtdicke beträgt üblicherweise 20 µm.
Irrtum 2: Fluorwasserstoffsäure ist wirksam bei der Entfernung von Silizium und kann selbst hergestellt werden.
Absolut nicht. Fluorwasserstoffsäure ist ein hochgiftiger und stark ätzender Gefahrstoff. In der Industrie wurde sie durch komplexe Salze mit Ammoniumhydrogenfluorid ersetzt. Privatpersonen und Kleinbetrieben ist die Verwendung strengstens untersagt.
Irrtum 3: ADC12 kann für die Hartanodisierung verwendet werden.
Es ist zwar möglich, aber der Effekt ist eher mäßig. Hartanodisieren erfordert eine niedrigere Temperatur (-5 bis 5 °C) und eine höhere Stromdichte, wodurch Siliziumdefekte und Poren verstärkt werden. Die Härte und Gleichmäßigkeit der resultierenden Schicht sind deutlich geringer als die von 6061. Es ist nur empfehlenswert, wenn extrem hohe Anforderungen an die Verschleißfestigkeit gestellt werden.
Zusammenfassung: Eine Tabelle hilft Ihnen bei der Entscheidungsfindung.
| Deine Anforderungen | Empfohlene Lösung |
| Es muss ADC12 sein und sollte schwarz, langlebig und korrosionsbeständig sein. | Unter Anwendung des in diesem Artikel beschriebenen speziellen Verfahrens wurde die Anodisierung durchgeführt, wobei eine gewisse Fehlerquote in Kauf genommen wurde. |
| Sie können A356 verwenden und dabei die Farbe Schwarz und ein ansprechendes Aussehen angeben. | Die Kombination von A356 mit dem speziell entwickelten Anodisierungsverfahren (Machmaster) führt zu einer höheren Erfolgsquote. |
| Jede Farbe ist zulässig. Das Erscheinungsbild sollte einheitlich und ansprechend sein. | Verzichten Sie auf das Anodisieren und steigen Sie auf Pulverbeschichtung um. |
| Hohe Härte, hohe Korrosionsbeständigkeit, keine Farbbeschränkungen. | Chemische Vernickelung oder Mikrolichtbogenoxidation. |
| Leitfähiger und basischer Rostschutz | Chemische Oxidation (Passivierung) |
Um auf die ursprüngliche Frage zurückzukommen: Kann Aluminiumguss eloxiert werden?
Ja. Voraussetzung dafür ist jedoch, dass Sie bereit sind, einen spezifischen Prozess dafür zu entwickeln, zu akzeptieren, dass es nur in Schwarz hergestellt werden kann, und geringere Erwartungen an die Oberflächenqualität zu haben.
Wenn Sie all diesen Bedingungen zustimmen, herzlichen Glückwunsch – Sie erhalten eine praktische anodische Oxidationsschicht auf dem Aluminiumguss. Andernfalls wären Pulverbeschichtung oder chemische Vernickelung die sinnvolleren Alternativen.
Ich hoffe, dieser Artikel hilft Ihnen, unnötige Umwege zu vermeiden. Falls Sie spezielle Anforderungen an Teile und Güteklassen haben, wenden Sie sich bitte an Machmaster.